En el verano de 1950, Eiji Toyoda pasó siete semanas recorriendo las plantas de Ford en Estados Unidos como el primer ingeniero de Toyota admitido en prácticas. Toyota acababa de salir de una huelga que había costado más de dos mil puestos de trabajo y la dimisión de su presidente, Kiichiro Toyoda, y fabricaba camiones con muy poco capital, poco espacio y un mercado interior diminuto. Lo que Eiji recordaba de aquel viaje se ha citado muchas veces: Ford no hacía nada que Toyota no supiera ya; la diferencia estaba en la escala, porque allí salían unos 8.000 vehículos al día y en Toyota unos 40. Toyota no podía competir copiando la producción en masa, porque no tenía ni el volumen ni el dinero que esa forma de producir exigía.
Treinta y cuatro años después, en 1984, General Motors y Toyota abrieron una fábrica conjunta en Fremont, California, en una planta que GM había cerrado por sus pésimos resultados. Toyota aplicó allí su sistema con buena parte de la misma plantilla, y la fábrica pasó en poco tiempo a situarse entre las mejores de GM en calidad y productividad. GM tuvo acceso durante años a todo lo que ocurría dentro: podía ver las líneas, los tableros, las tarjetas y las reuniones. Y, sin embargo, le costó décadas reproducir esos resultados en sus propias plantas. Lo que se veía se podía copiar; lo que lo hacía funcionar, no.
Entre esas dos escenas está la aportación más importante de Toyota a la gestión empresarial, y no es la que suele contarse. Cuando se habla de Toyota aparecen enseguida el Just-in-Time, el kanban, el kaizen, los cinco porqués o el lean, y es fácil terminar pensando que su ventaja consiste en un catálogo de técnicas con nombres japoneses. La mayor innovación de Toyota no fue una técnica para fabricar coches de forma más eficiente, sino un sistema empresarial en el que mejorar los procesos, resolver problemas, aprender y generar conocimiento forma parte del trabajo de todos los días. Las herramientas son las piezas visibles de ese sistema; separadas de él, rinden poco.
Ese sistema cambió varias ideas muy arraigadas sobre cómo se dirige una empresa. Demostró que la productividad no se consigue solo trabajando más deprisa, sino eliminando esperas, errores y descoordinaciones; que la calidad no debe depender de inspeccionar el producto terminado, sino incorporarse al proceso; que la mejora no es tarea exclusiva de ingenieros o consultores; que un problema es también una oportunidad para aprender; y que dirigir no consiste solo en fijar objetivos, sino en desarrollar la capacidad de las personas para alcanzarlos. Ninguna de esas ideas era completamente nueva por separado; lo revolucionario fue combinarlas en un modelo operativo reproducible y capaz de evolucionar.
Resumen ejecutivo: qué hizo Toyota, por qué fue revolucionario y qué puede aplicar cualquier empresa
La ventaja de Toyota no está en sus coches ni en sus herramientas, sino en un sistema de gestión que convierte el trabajo diario en una fuente continua de mejora. La prueba más clara es NUMMI, la fábrica que compartió con General Motors en California: con buena parte de la peor plantilla de GM, pasó de unas 43 horas de trabajo por coche a unas 21, y GM tardó décadas en reproducirlo en sus plantas aunque podía ver y fotografiar todo lo que ocurría dentro. Lo visible se copió; la forma de responder a los problemas, no.
El sistema nació de la escasez de la posguerra. Sin capital ni volumen para copiar a Ford, Toyota decidió trabajar con poco inventario, de modo que cada problema detuviera el proceso y tuviera que resolverse en su causa. Lo construyeron varias generaciones, de los telares de Sakichi Toyoda al trabajo de Taiichi Ohno, e incorporó ideas de Ford, Deming, Ishikawa, Shingo y un programa estadounidense de formación de supervisores. Conviene distinguir tres cosas que suelen mezclarse: el Toyota Production System, que se apoya en dos pilares, producir solo lo necesario (Just-in-Time) y detenerse ante la anomalía (jidoka); el Toyota Way, la filosofía de la empresa, con los pilares de mejora continua y respeto por las personas en 2001 y reformulada en 2020 como diez comportamientos observables; y el lean, que es la versión occidental de todo ello.
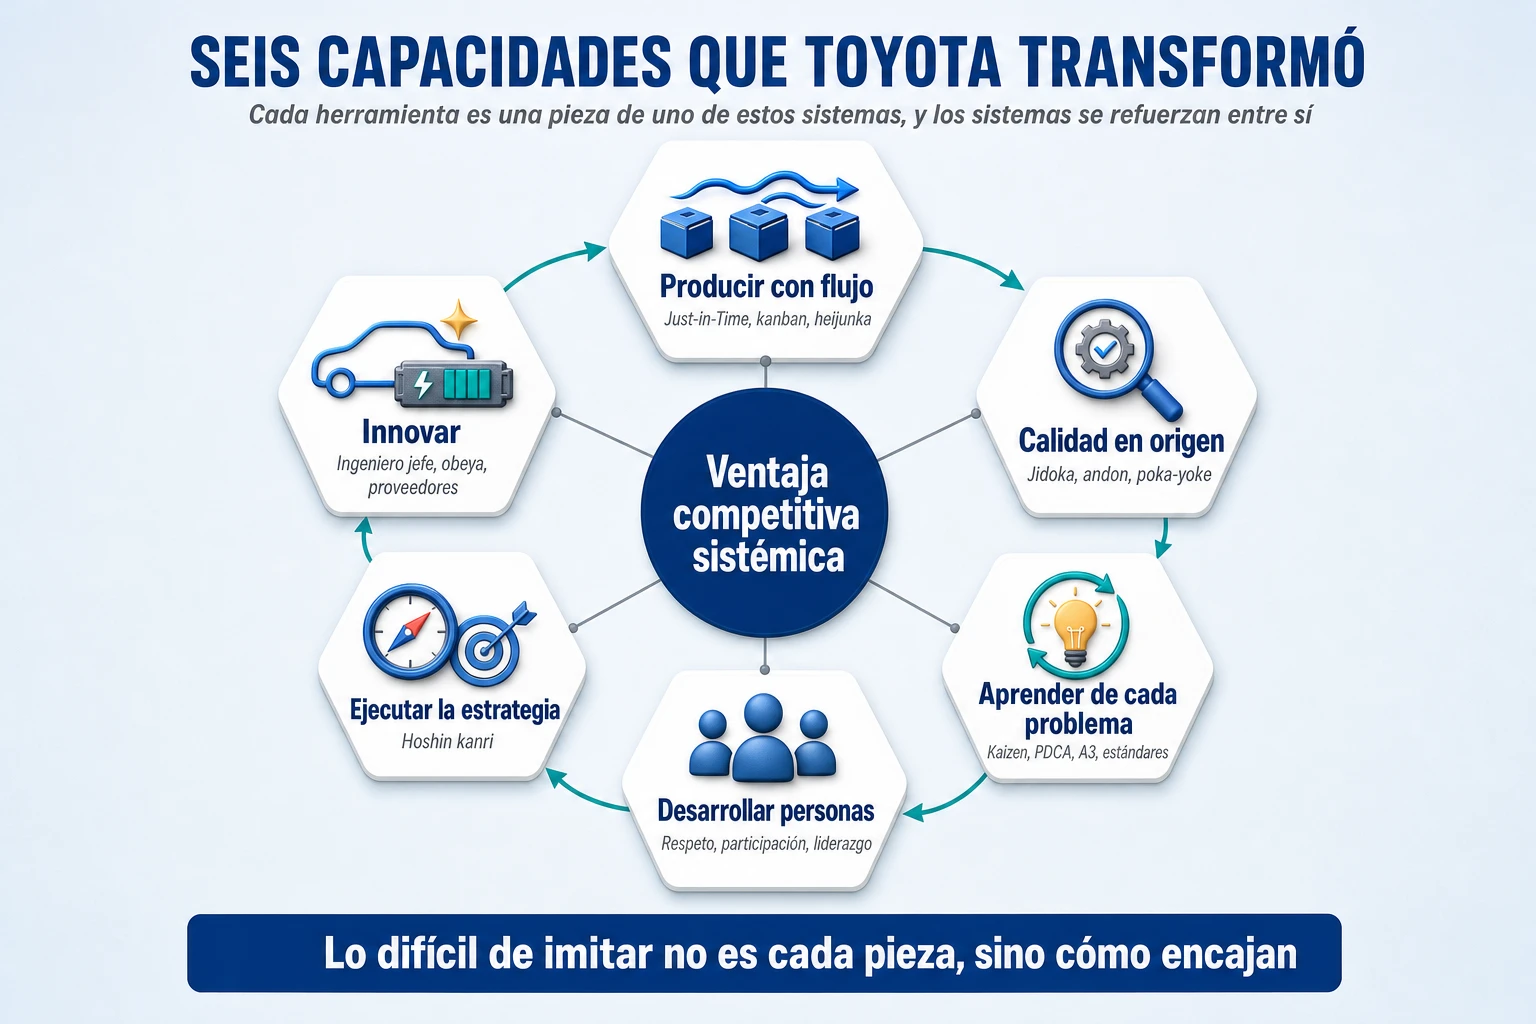
El legado de Toyota se ordena en seis capacidades. La primera es el flujo: optimizar el recorrido completo del trabajo y no la ocupación de cada recurso, con un mapa del flujo de valor para ver dónde se pierde el tiempo, la ley de Little para entender que el plazo depende del trabajo acumulado, y reglas como producir según el consumo, nivelar la carga y cambiar deprisa de un trabajo a otro, todo sobre una base de procesos estables. La segunda es la calidad en origen: detener el proceso ante cualquier anomalía, garantizar que quien avisa recibe ayuda y diseñar el trabajo para que ciertos errores no puedan ocurrir. La tercera es el aprendizaje: un mismo razonamiento científico, el ciclo PDCA, aplicado con más o menos profundidad según el problema sea sencillo, repetido o complejo, y que termina siempre en un estándar nuevo.
La cuarta capacidad son las personas: un método preciso para enseñar el trabajo en cuatro pasos y responsables cuyo trabajo principal es ayudar y enseñar, no arreglar. La quinta es la ejecución de la estrategia: tres o cuatro prioridades negociadas en cada nivel, un dueño para cada proceso que cruza varias áreas, indicadores que avisan antes de incumplir y revisiones en las que un problema se puede contar sin miedo. La sexta es la innovación: una persona responsable del producto completo, una sala que integra a las áreas, varias alternativas exploradas antes de decidir y una red de proveedores que aprende en común. El Prius demostró que el sistema sabe dar grandes saltos tecnológicos, aunque fue una innovación radical dentro de su negocio y no una disrupción en el sentido de Christensen.
El modelo tiene límites documentados. Las retiradas de 2009 y 2010 terminaron con una sanción de 1.200 millones de dólares por ocultar información; las irregularidades de certificación de 2024 nacieron de la sobrecarga en un proceso que la dirección no miraba; el Just-in-Time se ha mostrado frágil ante terremotos, ciberataques y fallos informáticos; la mejora continua puede convertirse en presión sobre las personas; y su prudencia ante el coche eléctrico, que en el último ejercicio supuso alrededor del 2,3 % de sus ventas, es un debate abierto. En casi todos los casos, el sistema falló donde dejó de practicar sus propios principios.
Para aplicarlo hay que separar los principios, que se trasladan a casi cualquier organización, de los mecanismos, que se diseñaron para una fábrica. El artículo propone empezar por un diagnóstico de diez preguntas, seguir una metodología de ocho fases que se superponen y avanzan por criterios y no por calendario, repartir el trabajo entre un patrocinador, un dueño del proceso y un equipo pequeño, y medir tres familias de indicadores: de resultado, de capacidad de mejora y de protección del sistema. En el caso de la empresa de mantenimiento, el plazo de reparación pasa de 6,5 días a 3,5 en seis meses y a 2,5 al cabo de año y medio, y las segundas visitas, del 31 % al 18 % y después al 10 %, con el objetivo de llegar a dos días y a menos del 8 %.
Lo que hay que cambiar está por debajo de las herramientas. Medir el plazo de punta a punta y poner a alguien al frente del recorrido completo; limitar el trabajo en curso; definir qué es normal y garantizar una respuesta rápida a quien detecte una desviación; tratar cada problema repetido como una ocasión para cambiar el estándar; reservar tiempo de los responsables para ver el trabajo y enseñar; y fijar pocas prioridades, negociarlas y revisarlas con regularidad. Ninguno de estos cambios exige una gran inversión; todos exigen constancia durante años.
1. La ventaja competitiva de Toyota: historia del sistema y por qué es más difícil de copiar que un producto
La historia de Toyota suele contarse como la de una empresa japonesa que pasó de fabricar telares a liderar la industria del automóvil. Es cierto, pero deja fuera lo que la hace útil para cualquier directivo. Toyota es, sobre todo, el caso más estudiado de una ventaja competitiva que no depende de un producto estrella ni de un golpe de suerte, sino de un sistema de gestión capaz de aprender, corregirse y crecer sin perder su lógica.
Este primer capítulo responde a tres preguntas antes de entrar en las herramientas. En qué consiste esa ventaja, cómo se construyó a lo largo de un siglo y qué es exactamente lo que se suele llamar sistema Toyota, porque bajo ese nombre se mezclan tres cosas distintas: un sistema de producción, una filosofía de gestión y la versión occidental de ambos. Termina con el mapa de las seis capacidades que organizan el resto del artículo.
Una ventaja que no está en el producto, sino en la capacidad de mejorarlo
Hay dos formas muy distintas de adelantarse a la competencia. La primera es innovar en un producto: lanzar algo mejor, más barato o más atractivo que lo que existe. Es una ventaja valiosa, pero suele ser temporal, porque los competidores pueden estudiar el producto, desmontarlo e imitarlo en unos años. La segunda es construir capacidades organizativas que permiten mejorar e innovar una y otra vez: producir con menos errores, responder antes, reducir costes de forma continua y convertir cada problema en aprendizaje. Esta segunda ventaja es mucho más difícil de copiar, porque no está en ningún objeto que se pueda comprar o fotografiar, sino en miles de hábitos, reglas y relaciones que se han construido durante años.
Esta es la ventaja que se suele llamar sistémica. Toyota no siempre ha tenido los coches más rápidos ni los diseños más llamativos, pero ha construido su reputación sobre atributos que dependen del sistema y no de un modelo concreto: fiabilidad, calidad constante, coste total de propiedad contenido y buen valor de reventa. Esos atributos son consecuencia de eliminar de forma sistemática retrabajos, esperas e inventarios innecesarios, lo que permite ofrecer más calidad a un precio competitivo. Y como el sistema que los produce mejora cada año, la distancia no se cierra copiando el producto del año anterior.
Algunos indicadores públicos permiten ver ese resultado, siempre con sus matices. El grupo Toyota fue en 2025 el mayor fabricante de automóviles del mundo por ventas por sexto año consecutivo, con unos 11,3 millones de vehículos, y encabezó en diciembre de 2025 la clasificación de fiabilidad de marcas de la revista estadounidense Consumer Reports, con Lexus, su marca de lujo, en tercer lugar. Su rentabilidad, en cambio, muestra que ningún sistema aísla de todo: en el ejercicio cerrado en marzo de 2025 su margen operativo fue del 10 %, entre los más altos de los grandes fabricantes generalistas y favorecido por un yen débil, y en el cerrado en marzo de 2026 bajó al 7,4 %, con unos ingresos récord, sobre todo por los aranceles de Estados Unidos, que según la propia empresa le costaron unos 1,4 billones de yenes. Ninguna de estas cifras demuestra por sí sola la superioridad de un sistema de gestión, pero que la calidad y la fiabilidad se mantengan durante décadas y en negocios muy distintos es difícil de explicar sin él.
La propia Toyota describe su sistema de producción de una forma que sorprende a quien espera una definición técnica: dice que se basa en la premisa de hacer el trabajo más fácil a los trabajadores, y que su objetivo es eliminar el desperdicio y acortar los plazos para entregar vehículos rápido, a bajo coste y con alta calidad. Añade algo que conviene retener en una época obsesionada con la automatización: por mucho que destaquen las máquinas, los robots o la informática, no pueden evolucionar por sí solos; solo las personas pueden mejorar los procesos.
Cómo la escasez de la posguerra obligó a Toyota a inventar otra forma de producir
El sistema de Toyota se formó bajo presión. A finales de los años cuarenta, Japón carecía de capital y de espacio, su mercado era pequeño y fragmentado, y Toyota estuvo a punto de quebrar. En 1949, la política antiinflacionista impuesta por las autoridades de ocupación secó el crédito, y la empresa llegó a acumular más de cuatrocientos vehículos sin vender. En 1950, un conflicto laboral de dos meses terminó con más de dos mil puestos de trabajo perdidos y con la dimisión de su presidente, Kiichiro Toyoda. Pocas semanas después, la guerra de Corea trajo pedidos de camiones del ejército estadounidense, más de 4.600 en menos de un año, y Toyota los atendió con horas extra y sin contratar a nadie. Es difícil imaginar una escuela más exigente para aprender a producir más con menos.
En esas condiciones, copiar el modelo de Ford, basado en grandes lotes, inventarios masivos y un solo modelo fabricado a enorme escala, era imposible: habría exigido un capital y un volumen de ventas que Toyota no tenía. La respuesta de Taiichi Ohno, con el respaldo de Eiji Toyoda, fue diseñar un flujo que permitiera fabricar mucha variedad con poco volumen, haciendo de la necesidad virtud. La idea no partía de cero. Ya en 1938, al poner en marcha la planta de Koromo, Kiichiro Toyoda había planteado lo que llamó Just-in-Time con una frase que contiene todo el sistema: lo más importante es que no haya ni escasez ni exceso, que cada pieza esté lista justo a tiempo. El racionamiento de materiales de la guerra obligó a suspender aquel intento, y la idea no se desarrolló plenamente hasta los años cincuenta.
De esa escasez nació la gran ruptura conceptual que recorre todo el artículo. Mientras la industria tradicional protegía la producción con existencias de seguridad, Toyota decidió trabajar con poco inventario, de modo que cada problema detuviera el proceso y tuviera que resolverse en su causa. Un jefe de taller de Koromo lo contó años después: sin piezas de reserva, un defecto paraba el proceso siguiente hasta que llegaban piezas buenas. Lo que parecía una debilidad se convirtió, con décadas de disciplina, en una organización muy orientada a la fiabilidad y la estabilidad.
Historia del sistema Toyota: de los telares de Sakichi Toyoda a la expansión mundial
El sistema de Toyota no se creó de una vez ni lo inventó una sola persona. Es el resultado de varias generaciones que respondieron a problemas concretos: escasez de recursos, dificultades de calidad, baja productividad, demanda variable y la necesidad de competir con fabricantes mucho mayores. Recorrer esa historia ayuda a entender por qué cada pieza existe.
La primera generación es la de Sakichi Toyoda, inventor de telares. En 1896 completó el prototipo de su primer telar mecánico, que se detenía solo cuando se rompía o se agotaba el hilo de la trama, y en 1924 desarrolló con su hijo Kiichiro el telar automático Tipo G. De ahí procede la idea de que una máquina debe detenerse ante un defecto en lugar de seguir produciéndolo, que es el origen de uno de los dos pilares del sistema. La venta de los derechos de esa patente a la empresa británica Platt Brothers, acordada en 1929, ayudó a financiar la investigación de Kiichiro en automóviles.
La segunda es la de Kiichiro Toyoda, que fundó el negocio del automóvil en los años treinta y formuló el Just-in-Time en 1938. La tercera es la de Taiichi Ohno y Eiji Toyoda, que entre finales de los cuarenta y los años setenta convirtieron ideas dispersas en un sistema operativo: el método del supermercado en los primeros cincuenta, el kanban extendido a todas las plantas en 1963 y a los proveedores hasta 1965, y los avisos andon, que se perfeccionaron entre 1950 y 1966. En paralelo, Toyota incorporó el sistema de sugerencias en 1951, el método estadounidense de formación de supervisores entre 1951 y 1953, el control total de la calidad en 1961, su primera política corporativa escrita en 1963 y el Premio Deming de calidad en 1965. Cuando la crisis del petróleo de 1973 hundió a la industria, Toyota fue de las primeras en recortar producción y se recuperó antes que el resto, y fue entonces cuando la industria japonesa empezó a fijarse en su sistema; Ohno lo puso por escrito en un libro publicado en 1978.
La cuarta etapa es la de la expansión internacional y la innovación de producto. En 1984 Toyota abrió con General Motors la planta de Fremont, su primera experiencia de aplicar el sistema con trabajadores estadounidenses; a finales de los ochenta, investigadores del MIT acuñaron la palabra «lean» para describirlo; en 1997 lanzó el Prius, el primer híbrido fabricado en serie; en 2001, con una plantilla mundial que ya superaba las doscientas mil personas, puso por escrito sus valores en el Toyota Way para poder transmitirlos a directivos de todo el mundo; y en 2020 los reformuló como una lista de comportamientos. La historia reciente incluye también episodios difíciles, como la crisis de las retiradas de vehículos de 2009-2010 y las irregularidades de certificación de 2024, que se analizan en el capítulo dedicado a los límites del modelo.

Qué inventó Toyota y qué incorporó de Ford, Deming, Ishikawa, Shingo y el movimiento japonés de calidad
Atribuir a Toyota la invención de todas las técnicas asociadas al lean sería incorrecto, y la propia historia de la empresa lo deja claro. Henry Ford había desarrollado la producción en flujo y la estandarización industrial, y Eiji Toyoda pasó siete semanas en sus plantas en 1950. Del viaje de otro directivo a la planta de River Rouge salió el sistema de sugerencias de Toyota, que según su historia oficial se basó expresamente en el de Ford. Walter Shewhart y W. Edwards Deming aportaron la gestión estadística de la calidad y el ciclo de aprendizaje que acabaría convirtiéndose en el PDCA. Kaoru Ishikawa y la asociación japonesa de científicos e ingenieros impulsaron los círculos de calidad desde 1962. Shigeo Shingo, consultor que trabajó con Toyota durante años, sistematizó la reducción de los tiempos de cambio y los dispositivos a prueba de errores. Y un programa de formación de supervisores del gobierno estadounidense de la Segunda Guerra Mundial, conocido como TWI, llegó a Toyota en 1951 y sigue siendo la base de cómo enseña a sus operarios.
Lo que Toyota sí inventó fue el sistema. Su gran originalidad consistió en integrar, adaptar, perfeccionar y extender esas ideas hasta convertirlas en un conjunto coherente y reproducible, en el que cada pieza depende de las demás: el Just-in-Time necesita calidad en origen, la calidad en origen necesita estándares, los estándares necesitan un mecanismo de mejora y la mejora necesita personas formadas y directivos que enseñan. La diferencia es esencial para cualquier empresa que quiera aprender de Toyota: una herramienta se puede copiar; una capacidad organizativa tiene que desarrollarse.
Toyota Production System, Toyota Way y Lean: tres niveles que conviene no confundir
Tres conceptos se mezclan con frecuencia, y distinguirlos evita muchos malentendidos. El Toyota Production System, o TPS, es el sistema con el que Toyota diseña, ejecuta y mejora sus operaciones, y se sostiene sobre dos pilares técnicos: jidoka y Just-in-Time. Jidoka significa detener el proceso de inmediato ante una anomalía para no producir defectos; Just-in-Time, sincronizar los procesos para producir solo lo necesario, cuando se necesita y en la cantidad necesaria. Se gestó entre 1938 y los años sesenta, con Kiichiro Toyoda, Taiichi Ohno y Eiji Toyoda como figuras principales.
El Toyota Way es la filosofía de gestión y los valores de la empresa, y en su versión de 2001 se sostenía sobre otros dos pilares: mejora continua y respeto por las personas. Toyota lo puso por escrito en abril de ese año, bajo la presidencia de Fujio Cho, cuando la plantilla fuera de Japón crecía mucho más deprisa que la japonesa y era necesario transmitir de forma explícita valores que hasta entonces pasaban de jefe a subordinado. Bajo esos dos pilares se ordenaban cinco valores: el reto de mantener una visión a largo plazo y afrontar los desafíos con valor y creatividad; el kaizen, o mejora continua de las operaciones; el genchi genbutsu, ir a la fuente para conocer los hechos antes de decidir; el respeto, entendido como esfuerzo por comprender a los demás y construir confianza mutua; y el trabajo en equipo, que Toyota define como estimular el crecimiento personal y profesional y compartir las oportunidades de desarrollo. Muchos textos sobre Toyota atribuyen al TPS los pilares del Toyota Way, y es un error frecuente: son dos documentos distintos, separados por décadas, que responden a preguntas distintas.
Lean, por último, es la palabra con la que la literatura occidental describió el sistema de Toyota y lo extendió a otros sectores. La acuñó en 1988 John Krafcik, investigador de un programa del MIT sobre la industria del automóvil, y la popularizó en 1990 el libro La máquina que cambió el mundo; sus autores resumieron después el enfoque en cinco principios: valor, flujo de valor, flujo, pull y perfección. Toyota no la utiliza para referirse a su propio sistema. Algo parecido ocurre con los conocidos catorce principios del Toyota Way: son un marco que Jeffrey Liker publicó en un libro de 2004 a partir de su estudio de la empresa, no un documento de Toyota.

Para quien prefiera una introducción en vídeo, el siguiente resume los catorce principios de Liker, con la advertencia ya hecha de que son la interpretación de un autor externo y no un documento de la empresa.
La casa del sistema de producción Toyota: dos pilares sobre una base de estabilidad
La forma más útil de ordenar las piezas del TPS es la representación que Toyota y sus proveedores han usado durante décadas para enseñarlo: una casa, cuyo diseño se suele atribuir a Fujio Cho, discípulo de Ohno. El tejado es el objetivo: la mejor calidad, el menor coste y el plazo más corto. Los dos pilares que lo sostienen son producir solo lo necesario, el Just-in-Time, y detenerse ante la anomalía, el jidoka. En el centro están las personas, porque son quienes hacen funcionar y mejoran el conjunto. Y todo descansa sobre una base: procesos estables, carga nivelada, trabajo estandarizado y mejora continua.

La metáfora tiene una consecuencia práctica que muchas implantaciones olvidan. Una casa no se construye empezando por el tejado ni levantando un solo pilar: quien intenta producir justo a tiempo sin procesos estables se queda sin material, y quien instala avisos de parada sin estándares no sabe qué es una anomalía. Por eso este artículo sigue el orden de la casa. El capítulo 2 explica el pilar del flujo y su base de estabilidad; el 3, el pilar de la calidad en origen; el 4, el trabajo estandarizado y la mejora continua; y el 5, las personas que ocupan el centro.
Del Toyota Way de 2001 al Toyota Way 2020: cómo evoluciona una filosofía de gestión
El Toyota Way de 2001 no es la última palabra. En noviembre de 2020 Toyota presentó una reformulación de su filosofía en forma de cono: en la base, los principios de su fundador, Sakichi Toyoda; encima, una misión, producir felicidad para todos; una visión, crear movilidad para todos; y, como valor que explica cómo alcanzarlas, un Toyota Way 2020 formulado como diez comportamientos. Son actuar por los demás, trabajar con integridad, cultivar la curiosidad, observar a fondo, mejorar cada día, continuar la búsqueda de la mejora, crear espacio para crecer, acoger la competencia, respetar a las personas y dar las gracias.
Lo que permanece es lo esencial. Los dos pilares de 2001 siguen ahí, y dos de sus valores se nombran literalmente: la mejora continua aparece en «continuar la búsqueda de la mejora», que cita el kaizen por su nombre, y el genchi genbutsu en «observar a fondo», que Toyota define como combinar los datos con ver, sentir e interpretar la situación en persona. El respeto y el trabajo en equipo se funden en el comportamiento de respetar a las personas, que la empresa describe como crear un entorno en el que todos se sientan bienvenidos, seguros y escuchados. Lo nuevo son la integridad, la curiosidad, la competencia y el agradecimiento, y la definición de crear espacio para crecer como eliminar desperdicio y administrar con cuidado los recursos para poder invertir en lo nuevo.
El cambio de formato es tan significativo como el de contenido. Un valor como «respeto» admite muchas interpretaciones; un comportamiento como «dar las gracias» u «observar a fondo» se puede ver, enseñar y reconocer en el trabajo diario. Toyota acompañó la reformulación de una autocrítica explícita: admitió que en algunas etapas, en particular durante su rápida expansión, se había centrado más en las cifras que en las personas. Para cualquier empresa, la lección es doble. La primera, que incluso la filosofía de gestión más estudiada del mundo se revisa cuando el contexto cambia, y que tratarla como un dogma sería traicionar su propio principio de mejora continua. La segunda, que unos valores solo influyen en la forma de trabajar cuando se traducen en comportamientos que cualquiera puede observar.
Por qué copiar las herramientas no basta: NUMMI y la diferencia entre herramienta y capacidad
El mejor experimento natural sobre lo que se puede y no se puede copiar de Toyota tuvo lugar en Fremont, California. General Motors había cerrado allí en 1982 una planta con fama de tener la peor plantilla de la industria estadounidense: según los propios testimonios, uno de cada cinco trabajadores no se presentaba un día normal, y quien paraba la línea por un problema podía ser despedido. En 1984 GM y Toyota reabrieron la fábrica como empresa conjunta, con el nombre de NUMMI, y más del 85 % de la plantilla procedía de la antigua fábrica de GM. Toyota llevó a los trabajadores en grupos a su planta de Takaoka, en Japón, para que trabajaran junto a sus homólogos japoneses.
Los resultados se midieron con detalle. La antigua planta de GM necesitaba en 1978 unas 43 horas de trabajo por coche; NUMMI necesitaba en 1986 unas 21, muy cerca de las 18 de Takaoka, con una tasa de defectos similar a la de la planta japonesa y muy inferior a la de las fábricas de GM con las que se comparaba, y además con bastante menos automatización que estas. La diferencia, por tanto, no estaba en la tecnología ni en las personas, sino en el sistema de gestión. Varios trabajadores contaron después que fue la primera vez que les gustaba ir a trabajar.
Lo más instructivo es lo que ocurrió cuando GM intentó llevarse el sistema a sus otras plantas. Un directivo recibió el encargo de fotografiar cada centímetro de NUMMI para reproducirlo; él mismo explicó que no se podía copiar la motivación de los empleados ni las buenas relaciones entre el sindicato y la dirección, ni siquiera se podían fotografiar. GM instaló cuerdas andon en varias fábricas sin cambiar la forma de dirigir, y en algunas a los trabajadores que tiraban de ellas se les gritaba; en unas pocas plantas llegaron a cortar las cuerdas. La herramienta era idéntica; lo que faltaba era la respuesta organizada que la hace funcionar: un jefe de equipo que acude a ayudar en lugar de reñir y que, una vez resuelto el problema, pregunta qué se puede cambiar para que no vuelva a ocurrir.
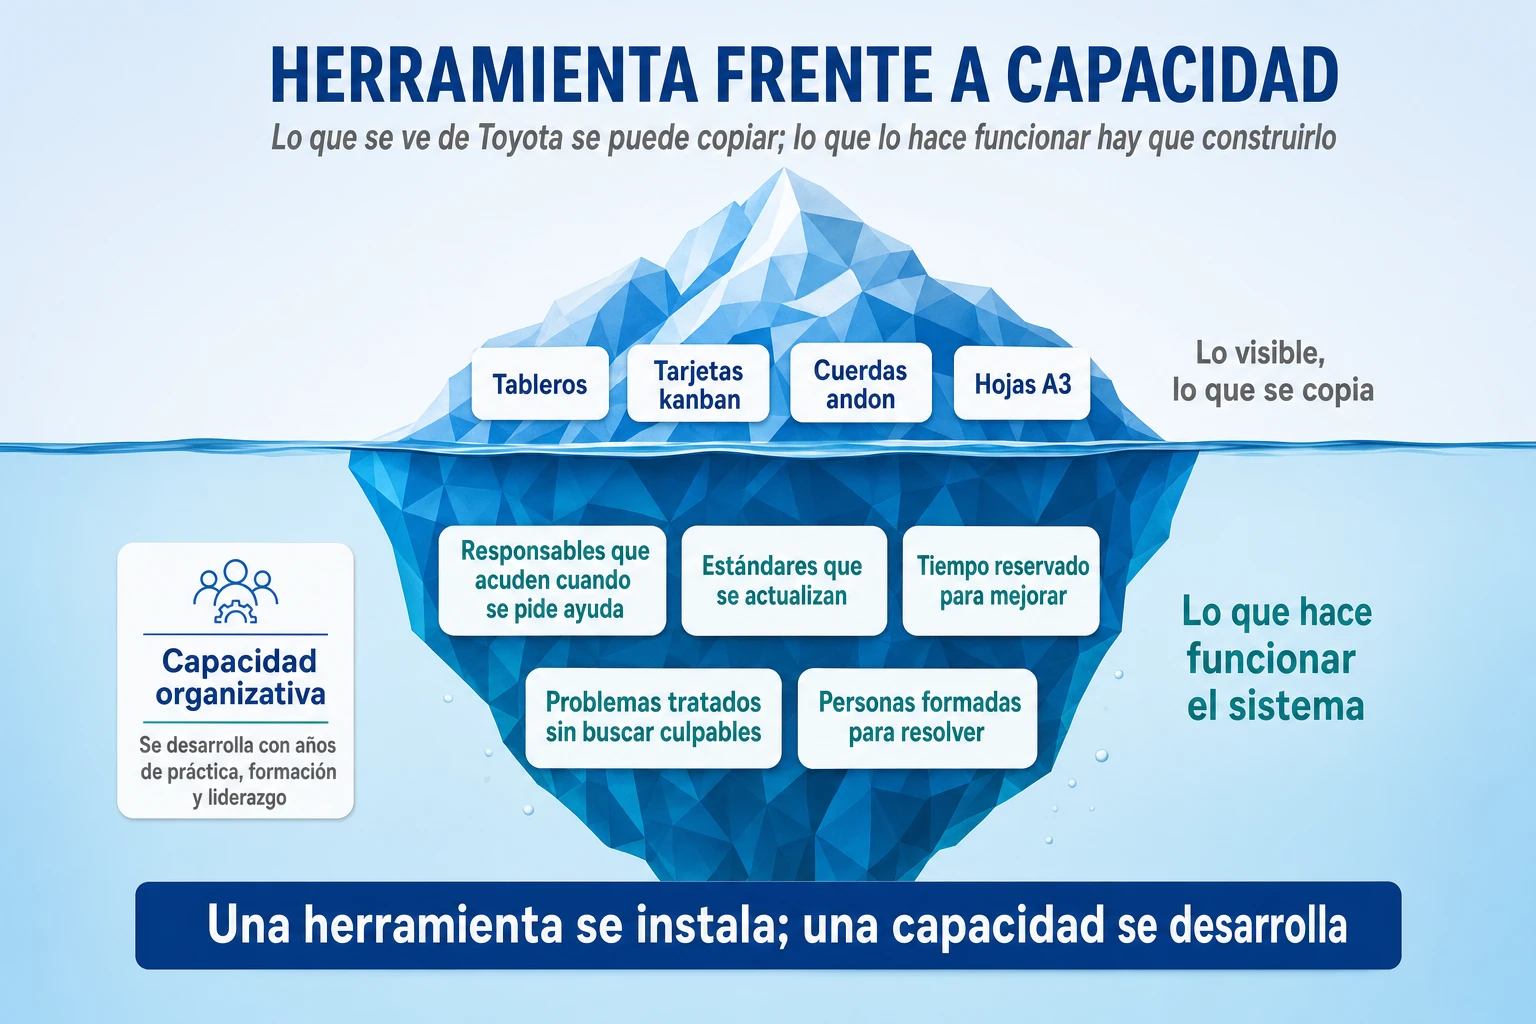
Toyota, en cambio, utilizó NUMMI para aprender a dirigir plantillas estadounidenses y en pocos años abrió sus propias fábricas en Norteamérica. El caso resume la tesis de este artículo mejor que cualquier definición: lo que se ve de Toyota, sus tableros, tarjetas y cuerdas, se puede copiar en semanas; lo que lo hace funcionar, la forma de tratar los problemas, de enseñar y de dirigir, tarda años en construirse. Uno de los autores que más ha estudiado la empresa resumió la paradoja de GM: cuando quebró en 2009 era probablemente mejor empresa que nunca, pero tardar treinta años en entender algo tiene un precio.
Las seis capacidades que Toyota transformó: el mapa del resto del artículo
El legado de Toyota se puede ordenar en seis capacidades que cualquier empresa necesita, y que son las que organizan los capítulos siguientes. Cada una responde a una pregunta empresarial y agrupa unas pocas herramientas, que aparecen siempre con su nombre en castellano y, cuando lo tienen, con el término japonés entre paréntesis. La tabla sirve de mapa: quien busque una herramienta concreta puede ir directamente a su capítulo, y el glosario del final recoge todos los términos.
| Capacidad | Pregunta empresarial que responde | Herramientas principales |
| 2. Flujo | ¿Por qué estamos tan ocupados y el cliente espera tanto? | Mapa del flujo de valor, Just-in-Time, pull, kanban, nivelación (heijunka), cambios rápidos (SMED) y estabilidad |
| 3. Calidad en origen | ¿Cómo detectar los errores donde se producen y no cuando reclama el cliente? | Detenerse ante la anomalía (jidoka), avisar y recibir ayuda (andon) y dispositivos a prueba de errores (poka-yoke) |
| 4. Aprendizaje | ¿Por qué resolvemos problemas todos los días y siguen siendo los mismos? | Ir a ver (genchi genbutsu), cinco porqués, ciclo PDCA, informe A3, trabajo estandarizado, 5S y mejora continua (kaizen) |
| 5. Personas y liderazgo | ¿Cómo conseguir que la mejora no dependa de unos pocos expertos? | Instrucción del trabajo (TWI), sugerencias, círculos de calidad, jefes de equipo y rutinas de acompañamiento |
| 6. Estrategia | ¿Cómo hacer que todas las mejoras empujen en la misma dirección? | Despliegue de directrices (hoshin kanri), ida y vuelta entre niveles, dueño del proceso e indicadores adelantados |
| 7. Innovación | ¿Cómo crear productos y servicios nuevos sin perder la disciplina? | Ingeniero jefe, sala de proyecto (obeya), diseño basado en conjuntos y red de proveedores |
Estas capacidades se refuerzan entre sí, y esa es la razón de que el conjunto sea tan difícil de imitar. Una empresa puede mejorar sus operaciones sin desarrollar nuevos productos, innovar tecnológicamente sin aprender de sus errores o fijar objetivos ambiciosos sin construir los procesos necesarios para cumplirlos. Lo que hizo especialmente poderosa a Toyota fue conectarlas: el flujo hace visibles los problemas, la calidad en origen los detiene, el aprendizaje los convierte en mejoras, las personas y sus responsables sostienen ese aprendizaje, la estrategia le da dirección y la innovación aprovecha la capacidad que todo ello libera. Después de recorrerlas, el capítulo 8 analiza los momentos en que el sistema falló y el 9 explica cómo aplicarlo en una empresa actual.
2. Flujo y eficiencia en el sistema Toyota: cómo organizar el trabajo alrededor del valor para el cliente
La primera gran transformación de Toyota afecta a algo que cualquier empresa da por resuelto: qué significa ser eficiente. Durante buena parte del siglo XX, la respuesta dominante fue que una organización es eficiente cuando cada uno de sus recursos trabaja el máximo tiempo posible, sea una máquina, una persona o un departamento. Toyota llegó a una conclusión distinta, y en apariencia contraintuitiva: lo que hay que optimizar no es la ocupación de cada recurso, sino la velocidad y la regularidad con la que el trabajo atraviesa la organización hasta llegar al cliente. Casi todas las herramientas que se asocian a Toyota en el ámbito de la producción nacen de esa idea y solo se entienden a partir de ella.
El capítulo sigue el mismo orden en que se aborda el problema en la práctica. Primero hay que ver el problema, después medirlo, a continuación entender sus causas y, solo entonces, cambiar las reglas que deciden cuándo se trabaja. Para ver el problema basta con entender la diferencia entre eficiencia local y eficiencia global. Para medirlo se usan un mapa del recorrido completo y cuatro medidas sencillas. Las causas se agrupan en tres familias: desperdicio, variabilidad y sobrecarga. Y las reglas nuevas son las que han hecho famoso a Toyota: producir solo lo que se necesita, dejar que el consumo tire de la producción, nivelar la carga y cambiar deprisa de un trabajo a otro, todo ello sobre una base de procesos estables y fiables.
El problema de la eficiencia local: por qué una empresa puede estar ocupada y ser lenta
Imaginemos una fábrica con tres etapas consecutivas. La primera puede procesar 100 unidades por hora, la segunda solo 60 y la tercera 120. Si cada etapa se gestiona para trabajar al máximo de su capacidad, la primera producirá 100 unidades por hora y será, sobre el papel, la más productiva de las tres. Pero la segunda solo puede absorber 60, de modo que cada hora se acumulan 40 unidades más delante de ella, mientras la tercera pasa la mitad de su tiempo esperando trabajo. Lo que sale por el final de la fábrica son 60 unidades por hora, exactamente lo que permite la etapa más lenta, por mucho que la primera bata récords.
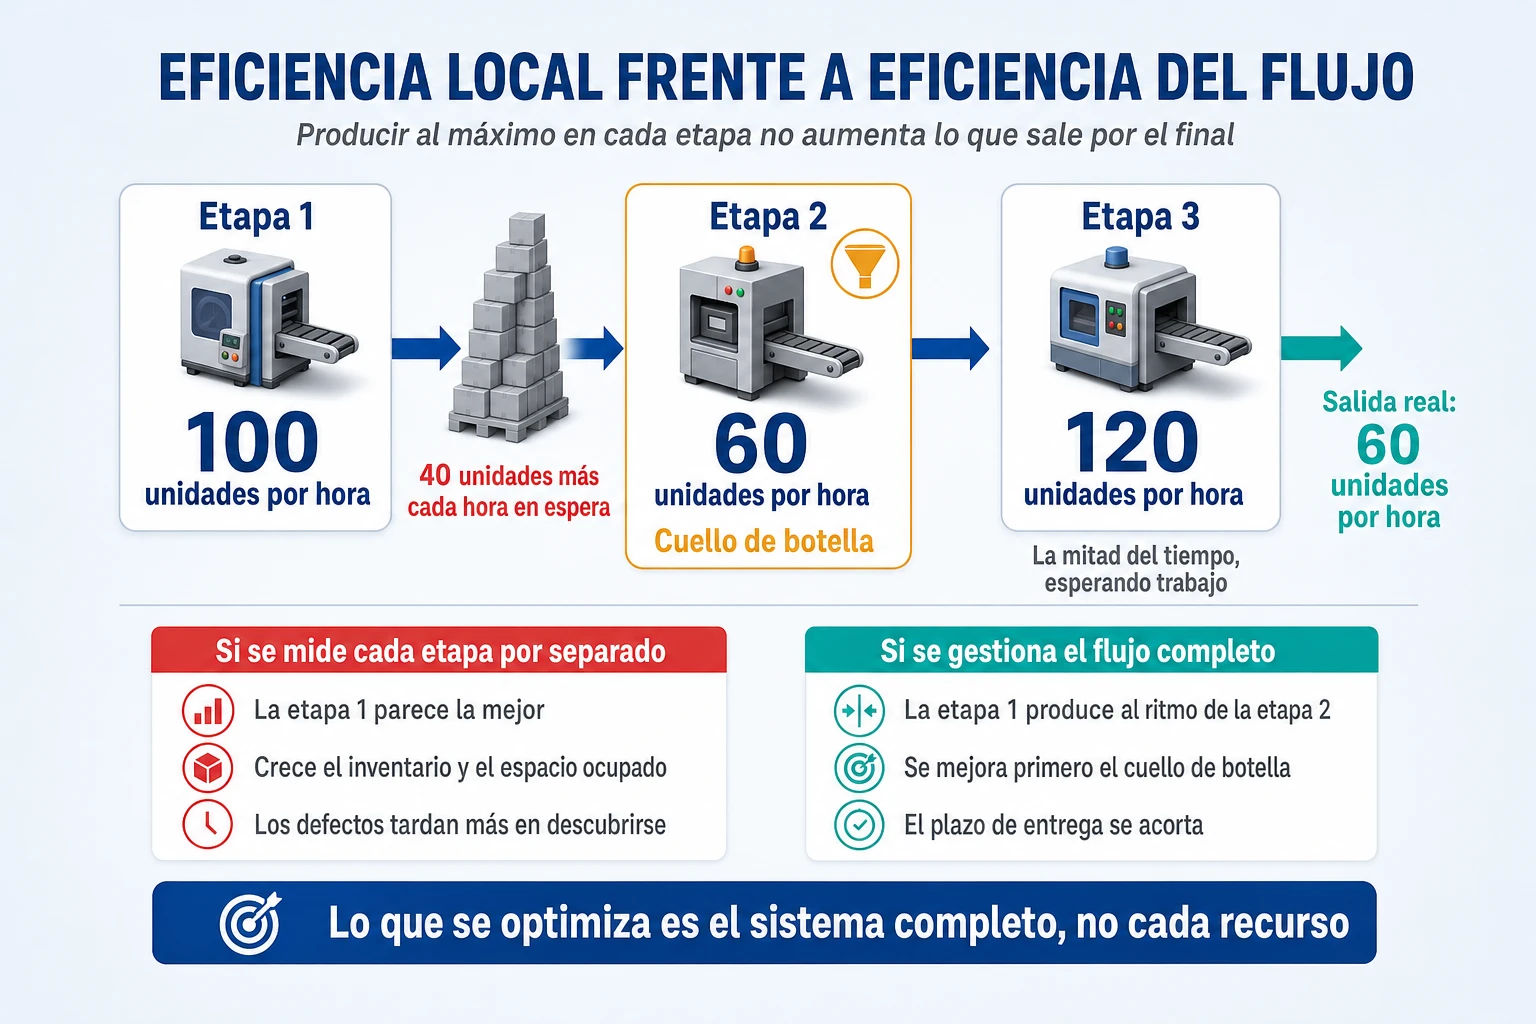
Ese exceso no es inocuo. Las unidades que esperan ocupan espacio, inmovilizan dinero, necesitan ser movidas y contadas, y sobre todo esconden los defectos: si la primera etapa empieza a fabricar piezas defectuosas, nadie lo descubrirá hasta que la segunda llegue a ellas, quizá horas o días después, cuando ya haya cientos fabricadas del mismo modo. La organización parece muy ocupada y muy productiva, pero tarda más en entregar y descubre sus errores cuando ya son caros. Si además cada responsable es evaluado por la productividad de su propia etapa, nadie tiene incentivos para corregir la situación: el jefe de la primera etapa empeoraría su indicador si frenara.
Lo mismo ocurre, con otra apariencia, en una empresa de servicios. Un departamento comercial que cierra muchos contratos a final de trimestre, un equipo de análisis que revisa expedientes a toda velocidad y un área de operaciones que solo puede ejecutar una parte de ellos producen exactamente el mismo efecto que las tres etapas de la fábrica: montañas de trabajo pendiente entre departamentos, clientes que esperan y personas que se sienten desbordadas sin que el resultado global mejore. Más adelante se verá la relación aritmética que lo explica, la ley de Little, pero la intuición es sencilla: si el trabajo que entra crece y el que sale no, el trabajo acumulado aumenta y el plazo se alarga, por mucho que todo el mundo esté trabajando.
La idea de Toyota: gestionar el flujo completo, desde el pedido hasta la entrega
Taiichi Ohno, el ingeniero que más hizo por convertir estas ideas en un sistema, resumió el enfoque en una frase muy citada: lo único que hacían en Toyota era mirar la línea de tiempo que va desde el momento en que el cliente hace un pedido hasta el momento en que se cobra, y reducir esa línea eliminando todo lo que no añade valor. La unidad de análisis deja de ser el departamento y pasa a ser el recorrido completo del trabajo, lo que años después la literatura occidental llamaría flujo de valor. La pregunta relevante ya no es si una máquina o una persona están ocupadas, sino cuánto tiempo tarda una necesidad del cliente en convertirse en un producto entregado, y qué parte de ese tiempo se dedica realmente a transformar algo.
Cuando se mide así, muchos procesos revelan una proporción incómoda: el tiempo en que se trabaja sobre el producto es una fracción pequeña del tiempo total, y el resto se va en esperas, transportes, revisiones y colas. Esa constatación cambia el tipo de mejora que se busca. Hacer más deprisa la parte que ya es rápida apenas reduce el plazo; reducir las esperas entre etapas, en cambio, lo acorta de forma visible. Por eso Toyota dedicó décadas a sincronizar las etapas entre sí antes que a acelerar cada una por separado, y por eso sus herramientas de producción son, en el fondo, mecanismos de coordinación.
Este cambio de perspectiva tiene una consecuencia directiva que conviene subrayar. Si lo que importa es el flujo completo, alguien tiene que ser responsable del flujo completo, y los indicadores tienen que medir lo que recibe el cliente, no solo lo que produce cada área. Una empresa que sigue evaluando a sus departamentos por su productividad aislada puede adoptar todas las herramientas de Toyota y, aun así, seguir optimizando cada pieza a costa del conjunto.
El mapa del flujo de valor (value stream mapping): cómo diagnosticar un proceso y diseñar el siguiente
Decir que hay que mirar el flujo completo es fácil; hacerlo exige un método. El más extendido es el mapa del flujo de valor, una representación en una sola hoja de todo el recorrido de un producto o servicio, con el trabajo, las esperas y la información que decide qué se hace en cada momento. Toyota usaba desde hacía tiempo diagramas de este tipo, que llamaba de flujo de materiales e información, para enseñar su sistema a los proveedores. Mike Rother y John Shook los observaron allí, los sistematizaron y los publicaron en 1998 en un manual, Learning to See, que los convirtió en la herramienta de diagnóstico más utilizada del lean. Su aportación principal fue darle una estructura en tres piezas: un mapa de la situación actual, un mapa de la situación futura y un plan para pasar de uno a otro.
El diagnóstico tiene cinco pasos, y la empresa de mantenimiento que acompaña a este artículo sirve para verlos. El primero es elegir una familia de productos o servicios, es decir, un conjunto de trabajos que siguen más o menos el mismo recorrido. En la empresa del ejemplo, las averías, las instalaciones y los mantenimientos preventivos pasan por etapas distintas, así que se mapean por separado, empezando por las averías, que son las que más pesan en la satisfacción del cliente. El segundo paso es delimitar el principio y el final del recorrido, desde que el cliente llama hasta que la avería queda resuelta y facturada. El tercero es dibujar dos flujos a la vez: el del trabajo, que es lo que le ocurre a la avería, y el de la información, que es cómo se entera cada etapa de lo que tiene que hacer, como el plan de visitas de los lunes o la petición de piezas al almacén. El cuarto es medir cada etapa recorriéndola, no preguntando en una sala: cuánto tiempo de trabajo exige, cuánto espera el trabajo antes de llegar a ella, cuánto trabajo hay acumulado delante y qué parte sale bien a la primera. Y el quinto es localizar dónde se acumula el trabajo y qué etapa limita la salida de todo el proceso, que en el ejemplo resultan ser la espera hasta la planificación semanal y la espera de piezas.
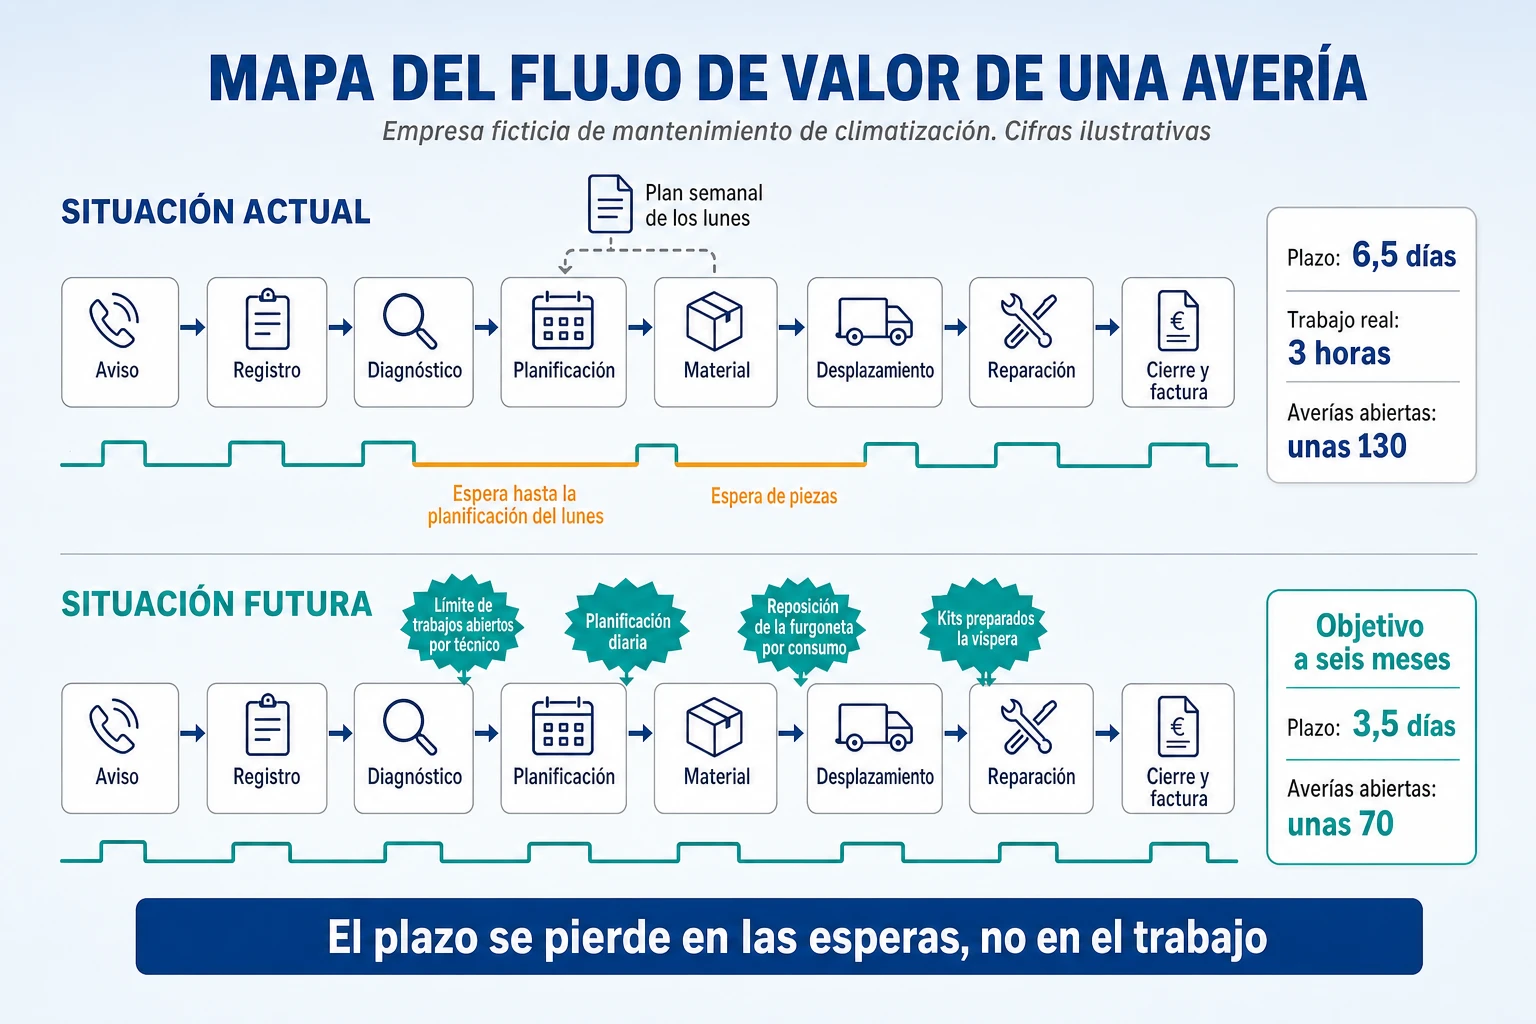
El diseño tiene otros tres pasos. El sexto es dibujar el estado futuro respondiendo a unas pocas preguntas: a qué ritmo hay que atender la demanda, dónde puede fluir el trabajo sin interrupciones, dónde hace falta una pequeña reserva porque no se puede trabajar al ritmo del cliente, en qué único punto se decide qué trabajo entra y cómo se reducen los traspasos entre personas. En el ejemplo, la respuesta es planificar cada día, limitar los trabajos abiertos por técnico y reponer el material de las furgonetas según el consumo, que son las herramientas que se explican a continuación. El séptimo paso es nombrar a un responsable del flujo completo y fijar un plan de transición por etapas, porque el estado futuro rara vez se alcanza de una vez. Y el octavo es comprobar que el cambio mejora lo que recibe el cliente, midiendo el plazo de punta a punta con el mismo método que en el mapa inicial, y no solo la eficiencia de cada etapa.
Dos advertencias evitan los usos más improductivos de la herramienta. La primera es que el mapa no es el objetivo: un mapa muy elaborado que no termina en un plan con responsables es un ejercicio de dibujo, y por eso sus autores recomiendan dibujarlo a mano, recorriendo el proceso, en lugar de construirlo con datos de oficina. La segunda es que el mapa envejece: cuando se alcanza el estado futuro, se convierte en la nueva situación actual y se vuelve a empezar, que es la forma que adopta la mejora continua cuando se aplica al flujo completo.
Plazo, tiempo de ciclo, takt time y trabajo en curso: las cuatro medidas del flujo y la ley de Little
Un mapa del flujo de valor se construye con cuatro medidas que conviene no confundir, porque cada una responde a una pregunta distinta. El plazo dice cuánto espera el cliente; el tiempo de ciclo, cuánto tarda una etapa en completar su parte; el takt time, a qué ritmo hay que trabajar para seguir a la demanda; y el trabajo en curso, cuánto trabajo empezado hay sin terminar. La tabla las resume con las cifras de la empresa del ejemplo.
| Medida | Qué mide | Ejemplo en la empresa de mantenimiento |
| Plazo (lead time) | Tiempo total desde que el cliente pide algo hasta que lo recibe, esperas incluidas | 6,5 días laborables desde el aviso hasta la reparación |
| Tiempo de ciclo (cycle time) | Tiempo que necesita una etapa para completar una unidad de trabajo | Unas 3 horas de trabajo técnico por avería, entre diagnóstico, desplazamiento y reparación |
| Takt time | Ritmo que exige la demanda: tiempo disponible dividido entre las unidades pedidas | Unos 20 avisos al día en 8 horas: uno cada 24 minutos en el centro de servicio |
| Trabajo en curso (WIP) | Trabajo empezado que todavía no ha terminado | Unas 130 averías abiertas en un día cualquiera |
El tiempo de ciclo merece una precisión, porque se usa con dos sentidos. En la industria suele designar cada cuánto sale una unidad terminada de una operación; en el desarrollo de software y en muchos servicios, el tiempo que pasa desde que se empieza a trabajar en algo hasta que se termina. Lo importante no es qué definición se elija, sino usar siempre la misma y no mezclarla con el plazo, que incluye además todo el tiempo que el trabajo pasa esperando antes de que alguien empiece con él.
Tres de estas medidas están unidas por una relación que John Little demostró en 1961 y que vale para cualquier sistema que se mantenga estable en promedio, sea una fábrica, una consulta médica o un buzón de correo. El plazo medio es igual al trabajo en curso dividido por el ritmo al que sale trabajo terminado. En la empresa del ejemplo, con unos 450 avisos al mes y unas 22 jornadas, salen unas 20 averías resueltas al día; con 130 averías abiertas, el plazo medio es de 130 entre 20, es decir, 6,5 días. La ley sirvió además para descubrir algo. La dirección hablaba de unas 180 solicitudes pendientes, y esa cifra no cuadraba con el plazo ni con el ritmo de salida. No era un error de la ley, sino una pista: las 180 mezclaban las averías con unas 50 instalaciones y mantenimientos preventivos atrasados, dos flujos con ritmos y plazos distintos que había que medir por separado, exactamente lo que pide el primer paso del mapa.
La ley de Little tiene una consecuencia práctica muy poderosa. Para reducir el plazo hay dos palancas: aumentar el ritmo de salida, que suele exigir más recursos, o reducir el trabajo en curso, que no cuesta nada y casi siempre es posible. Empezar menos trabajos a la vez, sin cambiar nada más, acorta el plazo. De ahí que el límite al trabajo en curso sea una de las prácticas más trasladables del sistema Toyota a cualquier organización. El takt time añade la otra comprobación: si una etapa necesita más tiempo por unidad del que marca la demanda, la cola delante de ella crecerá sin remedio, y ninguna mejora en las demás etapas lo evitará. Por último, una media puede esconder mucho: un plazo medio de 6,5 días es compatible con que una de cada cinco averías espere más de doce, y por eso, como se verá en el capítulo de aplicación, conviene medir también qué ocurre con los casos que más tardan.
Desperdicio, variabilidad y sobrecarga (muda, mura y muri): tres causas relacionadas de un flujo lento
Una vez medido el flujo, hay que entender qué lo entorpece. La tradición de Toyota distingue tres fuentes de ineficiencia, que en japonés tienen nombres muy parecidos. El desperdicio, muda, es toda actividad que consume tiempo o recursos sin aportar valor al cliente, como corregir un error, esperar a una aprobación o mover material de un almacén a otro. La variabilidad, mura, es la irregularidad: picos y valles de trabajo, prioridades que cambian cada día, pedidos que llegan todos a final de mes. Y la sobrecarga, muri, es exigir a una persona, a una máquina o a un equipo más de lo que puede asumir de manera razonable y sostenida.
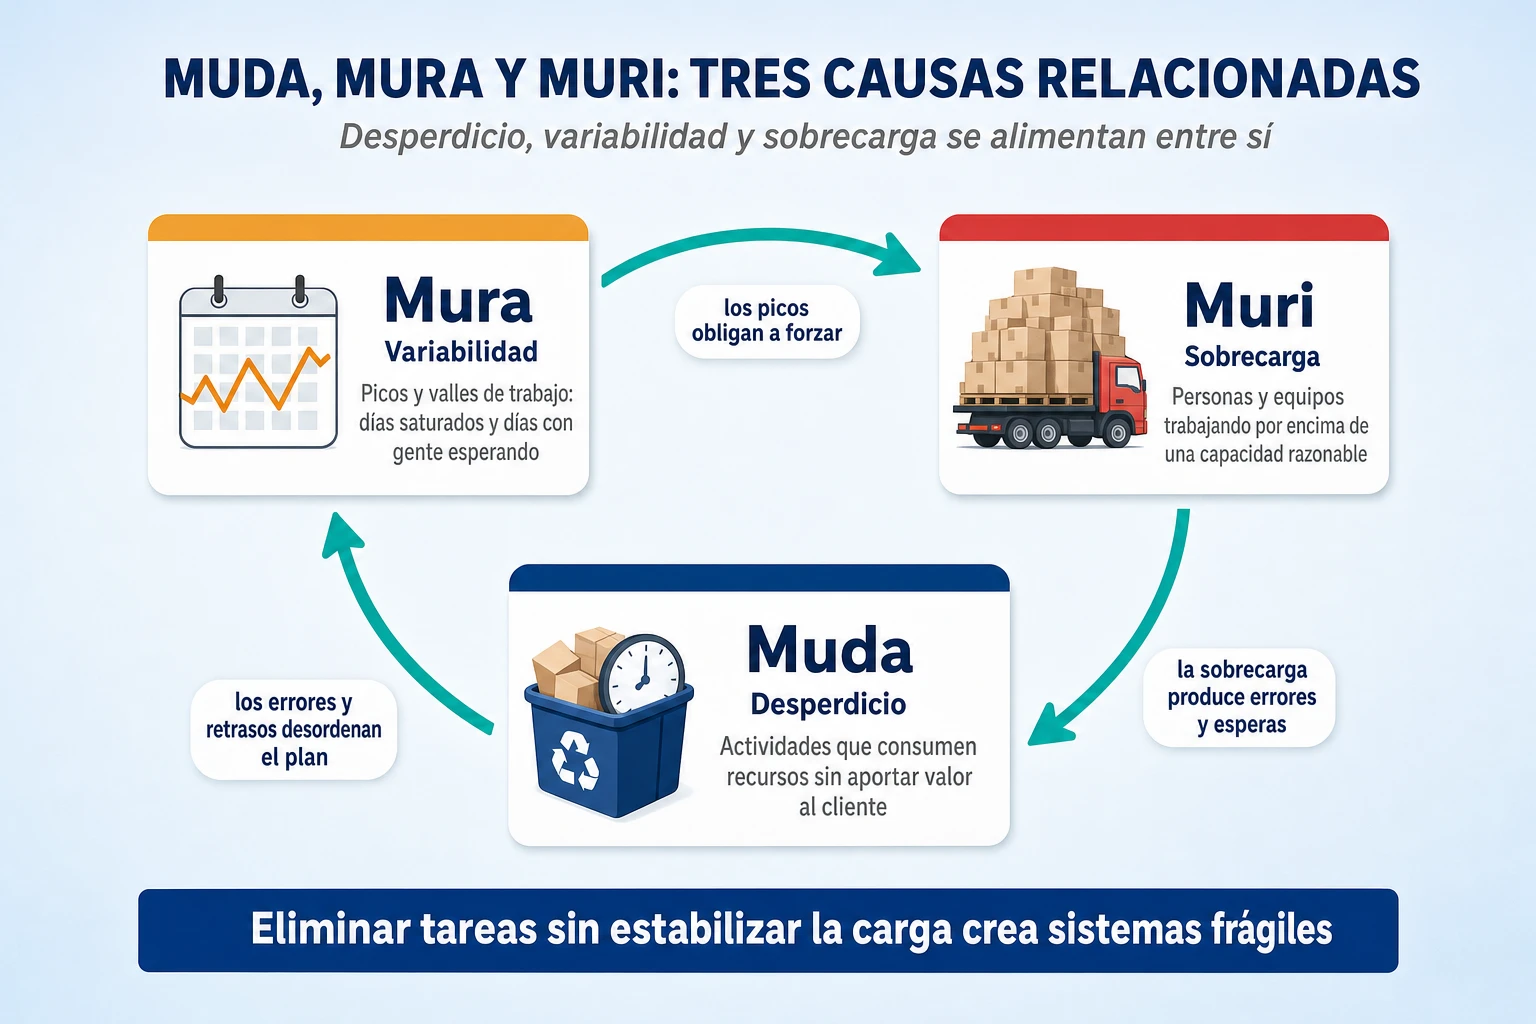
Lo interesante de esta clasificación no son las tres palabras, sino la relación que existe entre ellas. La variabilidad genera sobrecarga, y la sobrecarga genera desperdicio. Cuando la carga de trabajo llega a picos, las personas y los equipos tienen que forzarse durante esos picos; al forzarse cometen más errores, se saltan pasos y generan retrasos; y esos errores y retrasos desordenan la planificación de los días siguientes, que vuelve a llegar con picos. Un equipo de atención al cliente que recibe la mitad de las llamadas de la semana el lunes por la mañana vive exactamente este ciclo, y lo vive aunque sobre el papel tenga personal suficiente para la media semanal.
De esta relación se desprende una advertencia que muchas iniciativas de eficiencia ignoran. Eliminar tareas y ajustar plantillas sin reducir antes la variabilidad produce organizaciones que parecen eficientes en la media y se rompen en los picos. Toyota atacó el desperdicio, pero dedicó tanto o más esfuerzo a nivelar la carga, como se verá enseguida, precisamente porque un sistema sin holgura y con demanda irregular es un sistema frágil. Trasladado a cualquier empresa, el orden prudente es estabilizar primero la carga y después retirar lo que sobra.
Los siete desperdicios clásicos y el talento no aprovechado
Dentro del desperdicio, Ohno identificó siete tipos clásicos que siguen siendo la forma más práctica de aprender a verlo. Conviene recorrerlos con ejemplos, porque el desperdicio rara vez se presenta con ese nombre: suele parecer trabajo normal, e incluso trabajo necesario.
- Sobreproducción: fabricar más, antes o más deprisa de lo que el cliente necesita. Ohno lo consideraba el peor de todos porque genera los demás. Imprimir 1.000 folletos cuando solo se necesitan 100, «porque el lote grande sale más barato por unidad», deja espacio ocupado, material que quedará obsoleto y dinero inmovilizado. En una oficina, preparar informes que nadie lee es el mismo desperdicio.
- Esperas: tiempo en que personas, materiales o información están parados. Un operario que espera a que llegue la grúa para mover una pieza, o un expediente que espera durante días una firma que se resuelve en dos minutos.
- Transporte innecesario: mover materiales o información sin que eso añada valor. Piezas que recorren 500 metros entre almacenes cuando podrían estar a 5 metros con otra distribución de la planta, o documentos que pasan por cuatro bandejas antes de llegar a quien decide.
- Sobreprocesamiento: hacer más de lo que el cliente valora. Pulir una superficie que después se pintará y nadie verá, o añadir a un formulario campos que nadie utiliza y que alguien tiene que rellenar y revisar.
- Inventario excesivo: material, producto o trabajo acumulado por encima de lo necesario. Tener existencias para dos meses «por seguridad» cuando el plazo real de reposición es de tres días inmoviliza capital y, sobre todo, oculta problemas.
- Movimientos innecesarios: desplazamientos de las personas que no añaden valor. Un operario que tiene que agacharse 50 veces al día para coger tornillos de un cajón situado en el suelo, en lugar de tenerlos a la altura de la cintura, o un técnico que cambia de aplicación seis veces para registrar una sola intervención.
- Defectos: productos o servicios que no cumplen lo esperado y exigen repetir trabajo, desecharlo o atender devoluciones. Suele ser el desperdicio más caro, porque consume todo el trabajo anterior y además deteriora la confianza del cliente.
Con el tiempo, la literatura occidental sobre Toyota añadió un octavo tipo: el talento no aprovechado, es decir, no utilizar la experiencia, las ideas y la capacidad de mejora de las personas que hacen el trabajo. Jeffrey Liker lo popularizó en The Toyota Way, publicado en 2004, y hoy figura en la mayoría de los manuales. No forma parte de la lista original de Ohno, pero es coherente con ella: cuando a una persona solo se le pide que mueva cajas y nunca se le pregunta cómo moverlas mejor, la organización desperdicia el recurso que más mejoras podría generar.
Los siete desperdicios no son una lista para recitar, sino una forma de mirar. Su utilidad práctica aparece cuando se recorre un proceso real, con el mapa del flujo en la mano, preguntando en cada paso si lo que ocurre transforma algo que el cliente valora o si es una de estas formas de consumir recursos sin hacerlo. La sobreproducción ocupa el primer lugar porque es la que alimenta a las demás: lo que se produce antes de tiempo tiene que almacenarse, moverse, vigilarse y, si contiene un defecto, corregirse en bloque. Por eso el siguiente paso de Toyota no fue perseguir cada desperdicio por separado, sino cambiar la regla que decidía cuándo se produce.
Producir solo lo necesario (Just-in-Time): la cantidad necesaria, en el momento en que se necesita
El Just-in-Time es uno de los dos pilares técnicos del Toyota Production System, y su enunciado es sencillo: producir solo lo que se necesita, en la cantidad que se necesita y en el momento en que se necesita. La idea se atribuye a Kiichiro Toyoda, que la planteó en los años treinta al poner en marcha la producción de automóviles, y fue Taiichi Ohno quien la desarrolló en las décadas siguientes hasta convertirla en un método aplicable en toda la empresa. Toyota no podía permitirse fabricar puertas o motores «por si acaso»: fabricar una puerta que no tiene un coche asignado consume material, ocupa espacio, exige transporte, inmoviliza capital y, peor aún, puede ocultar un defecto durante semanas.
Se suele resumir el Just-in-Time como una técnica para reducir almacenes, y esa es la lectura que más fracasos ha producido. Su aportación real consiste en rediseñar la relación entre las etapas de producción para sincronizarlas con la demanda. La reducción del inventario es a la vez consecuencia y mecanismo: consecuencia, porque un flujo sincronizado no necesita grandes existencias intermedias; y mecanismo, porque al reducirlas aparecen los problemas que el exceso escondía, como se verá más adelante con la metáfora del agua y las rocas.
Esa sincronización tiene exigencias. Para producir solo lo necesario, los procesos tienen que ser fiables, porque una avería ya no queda amortiguada por un almacén; predecibles, porque cada etapa depende de que la anterior entregue a tiempo; rápidos en los cambios de producto, porque producir poco y a menudo obliga a cambiar muchas veces; y coordinados, porque la información sobre qué se ha consumido tiene que llegar de forma inmediata a quien debe reponerlo. Reducir inventario sin construir antes esas capacidades no crea eficiencia: crea desabastecimiento. El resto de las herramientas de este capítulo son, precisamente, las que construyen esas condiciones.
Sistemas push y pull: quién decide qué se produce y cuándo
La pieza conceptual que hace posible el Just-in-Time es un cambio en la regla que decide cuándo trabaja cada etapa. En un sistema de empuje, o push, cada etapa produce según un plan o una previsión y entrega a la siguiente lo que ha fabricado, la necesite o no. Es el modelo intuitivo y el que siguen la mayoría de las organizaciones: el plan dice cuántas unidades hay que fabricar esta semana y cada departamento las fabrica. Su problema es que el plan siempre se equivoca algo, y cada error se convierte en inventario acumulado o en faltas de material.
En un sistema de arrastre, o pull, la etapa siguiente solicita a la anterior únicamente lo que ha consumido, y la anterior repone exactamente eso. La demanda real del cliente tira del último proceso, el último tira del penúltimo y así hasta el principio de la cadena. El plan sigue existiendo, porque hay que dimensionar capacidades y personal, pero ya no decide hora a hora qué se fabrica: lo decide el consumo. La tabla resume las diferencias.
| Aspecto | Sistema push | Sistema pull |
| Qué decide la producción | Planes y previsiones | El consumo real de la etapa siguiente |
| Tamaño de lote | Tiende a lotes grandes | Favorece lotes ajustados |
| Trabajo entre etapas | Se acumula cuando el plan falla | Está limitado de antemano |
| Prioridad de gestión | Ocupación de los recursos | Flujo y respuesta a la demanda |
| Visibilidad de los problemas | Quedan ocultos tras el inventario | Los bloqueos se ven de inmediato |
| Equivalente en servicios | Asignar trabajo a cada equipo según lo que entra | Que cada equipo tome trabajo nuevo cuando termina el anterior |
El sistema pull no es mejor en todas las circunstancias. Funciona bien cuando la demanda es relativamente repetitiva y los productos o servicios se pueden reponer en plazos cortos; es menos adecuado para trabajos únicos, de plazo de fabricación muy largo o con demanda muy esporádica, donde muchas organizaciones combinan una planificación por pedido con límites al trabajo en curso. Lo que sí se puede trasladar a casi cualquier contexto es su principio de fondo, que la ley de Little ya anticipaba: no empezar trabajo nuevo cuando el sistema no tiene capacidad para terminarlo, porque ese trabajo no adelanta nada y solo alarga la cola.
La señal que conecta el consumo con la reposición (kanban): cómo funciona y de dónde viene
Un sistema pull necesita un mecanismo que transmita, de forma inmediata y sin ambigüedad, qué se ha consumido y qué hay que reponer. En Toyota ese mecanismo es el kanban, una palabra japonesa que significa tarjeta o letrero: una señal física, normalmente una tarjeta unida a un contenedor, que autoriza a fabricar o a mover una cantidad concreta de piezas. Sin esa autorización no se fabrica ni se mueve nada. El kanban es, por tanto, el sistema nervioso del Just-in-Time: lleva la información desde el punto de consumo hasta el punto de producción.
Su origen está en una analogía que la propia Toyota ha contado muchas veces, la del supermercado. En un supermercado, el cliente coge lo que necesita de la estantería; el hueco que deja es la señal para que el reponedor coloque otro producto, y la tienda no rellena la estantería si nadie compra, porque el producto ocuparía espacio y podría estropearse. Trasladado a la fábrica, el proceso siguiente actúa como el cliente, que retira lo que necesita, y el proceso anterior como la tienda, que repone solo lo retirado.
Se suele contar que Ohno tuvo la idea al visitar supermercados estadounidenses en 1956, pero las fechas no encajan. La historia oficial de Toyota fecha la introducción del método del supermercado en 1954, a partir de un artículo publicado esa primavera sobre su aplicación en una planta de aviones de Lockheed, y añade un detalle revelador: en el Japón de entonces apenas había supermercados, y nadie en la empresa había estado en uno, así que dedujeron del artículo que el proceso siguiente era el «cliente» y el anterior, el «supermercado». El propio Ohno situó el arranque algo antes, hacia 1952 o 1953, a partir de las diapositivas que trajo un compañero de un viaje a Estados Unidos, y escribió que cuando por fin visitó las fábricas estadounidenses, en 1956 o 1957, no vio nada que no esperara. Lo que sí está claro es la evolución posterior: el supermercado se convirtió en el sistema kanban al añadirle una tarjeta con el nombre, la referencia y la cantidad de cada pieza, y en 1963 se había extendido a todas las plantas de Toyota.
El sistema utiliza dos tipos principales de tarjetas, que corresponden a dos autorizaciones distintas. El kanban de producción autoriza a un proceso a fabricar una cantidad determinada de piezas; el kanban de transporte, o de retirada, autoriza a mover piezas de un punto a otro. Un ejemplo ayuda a ver cómo se combinan. Una estación que monta volantes tiene junto a ella un contenedor con 50 unidades y su tarjeta. Cuando empieza a consumir ese contenedor, la tarjeta de transporte viaja al almacén intermedio, el «supermercado», y autoriza a recoger allí otro contenedor de 50. Al retirarlo del supermercado, la tarjeta de producción que lo acompañaba vuelve al proceso anterior y se convierte en la orden de fabricar otros 50 volantes. Ni uno más, ni uno menos, y sin necesidad de una orden de producción central: el sistema se regula por el consumo real.
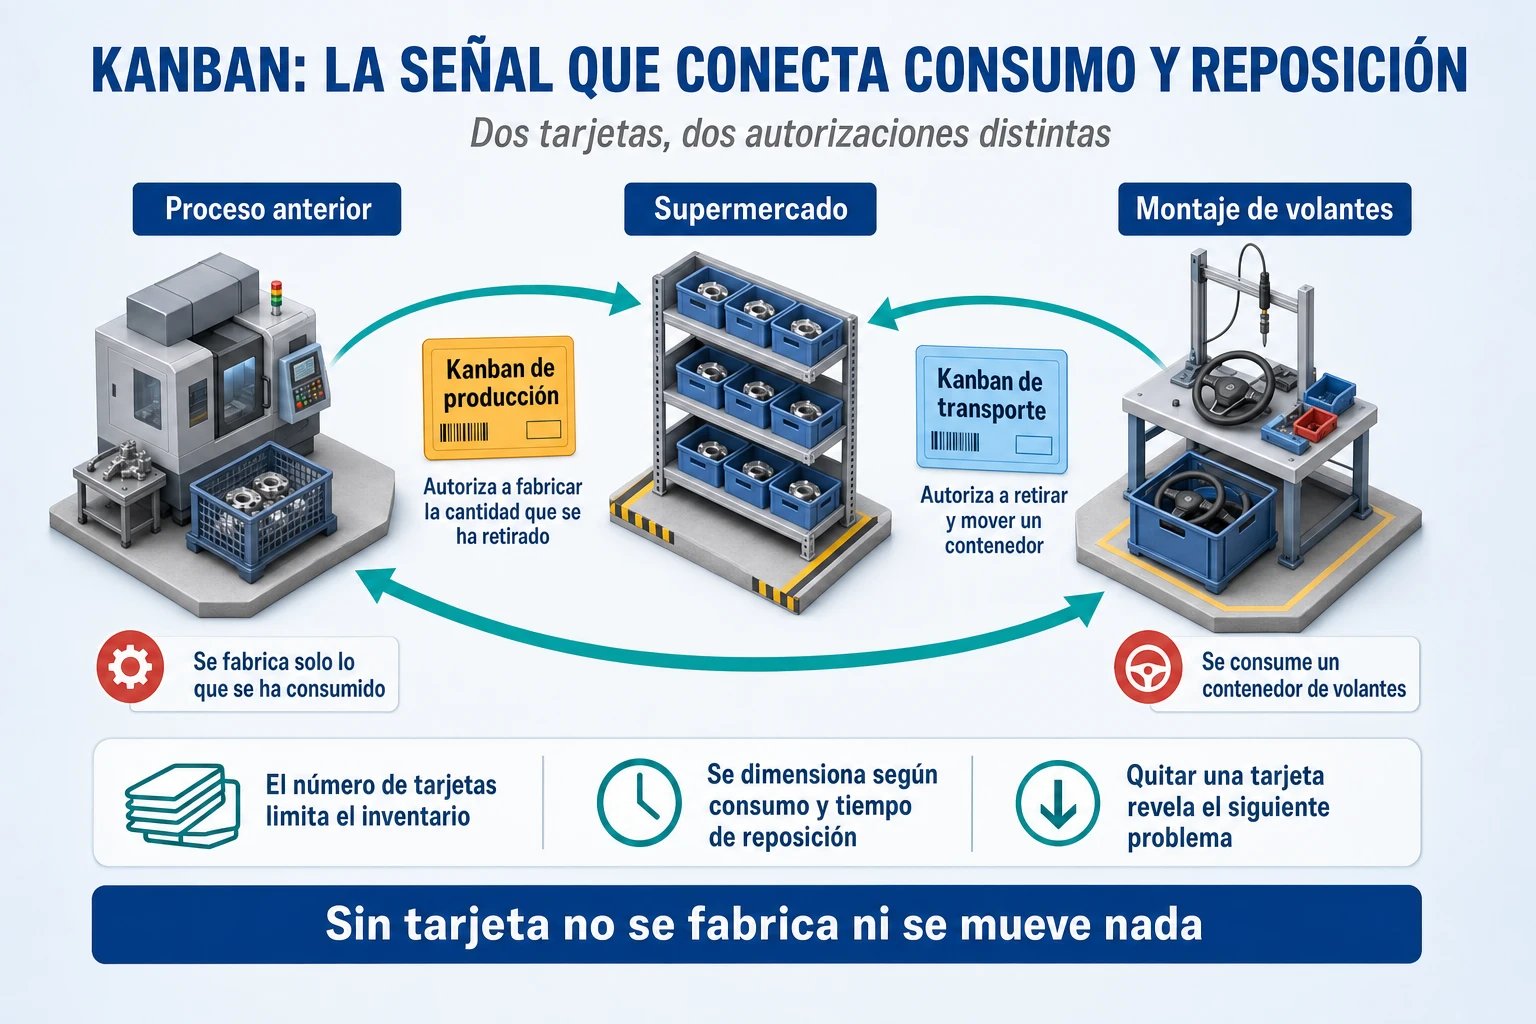
Conviene precisar un detalle que las explicaciones simplificadas suelen distorsionar. La reposición no consiste en esperar a que se gaste la última pieza para pedir más, porque en ese caso la estación se quedaría parada mientras llega el contenedor siguiente. El número de tarjetas en circulación se calcula para cubrir el consumo durante el tiempo que tarda la reposición, más un pequeño margen. Si una estación consume 400 volantes al día, la reposición tarda medio día y se añade un margen del 10 %, hacen falta unas 220 unidades en circulación; con contenedores de 50, eso supone cinco tarjetas. Ese número es, al mismo tiempo, el inventario máximo que puede existir entre los dos procesos.
Ohno formuló unas reglas de uso del kanban que muestran hasta qué punto la herramienta está conectada con el resto del sistema. El proceso siguiente retira del anterior solo lo que necesita; el anterior produce únicamente la cantidad retirada; no se fabrica ni se mueve nada sin tarjeta; la tarjeta acompaña siempre a las piezas; no se envían piezas defectuosas al proceso siguiente, lo que conecta el kanban con la calidad en origen; y el número de tarjetas se va reduciendo poco a poco. Esta última regla es la que convierte el kanban en un instrumento de mejora: retirar una tarjeta reduce el inventario y hace visible el siguiente problema que impedía funcionar con menos.
Lo que hoy se conoce como kanban en el desarrollo de software y en los servicios es una adaptación de estos principios, no una copia del mecanismo industrial. Un tablero con columnas y un límite de tareas en curso por columna traslada la idea esencial, que es no empezar trabajo nuevo hasta que haya capacidad para terminarlo, pero no reproduce las tarjetas de producción y transporte ni el cálculo de reposición. Es útil saberlo para no atribuir a Toyota prácticas que se desarrollaron después y en otros contextos.
Nivelar la producción (heijunka): repartir el volumen y la variedad para estabilizar el flujo
Muchas empresas que intentan copiar el Just-in-Time fracasan porque olvidan una condición previa: un sistema que repone según el consumo traslada a toda la cadena cada oscilación de la demanda. Supongamos que una fábrica vende cada semana dos sedanes por cada todoterreno. Si fabrica por lotes, primero todos los sedanes y después todos los todoterrenos, los puestos y los proveedores que solo intervienen en los todoterrenos estarán parados media semana y saturados la otra media, y si un todoterreno sale con un defecto, se descubrirá cuando ya se haya fabricado el lote entero.
La respuesta de Toyota es el heijunka, que significa nivelación. Consiste en repartir la producción de forma regular, tanto en volumen como en variedad, a lo largo del periodo de planificación. En lugar de fabricar lotes grandes de cada modelo, se alternan en secuencias mixtas que reproducen en pequeño la composición de la demanda: con dos sedanes por cada todoterreno, la secuencia será sedán, sedán, todoterreno, y vuelta a empezar. Así se consigue responder a la demanda real sin someter a los proveedores a sacudidas, mantener un ritmo constante, reducir el inventario de producto terminado y detectar antes los problemas, porque si un modelo tiene un defecto se descubre en la siguiente unidad y no después de fabricar toda la semana.
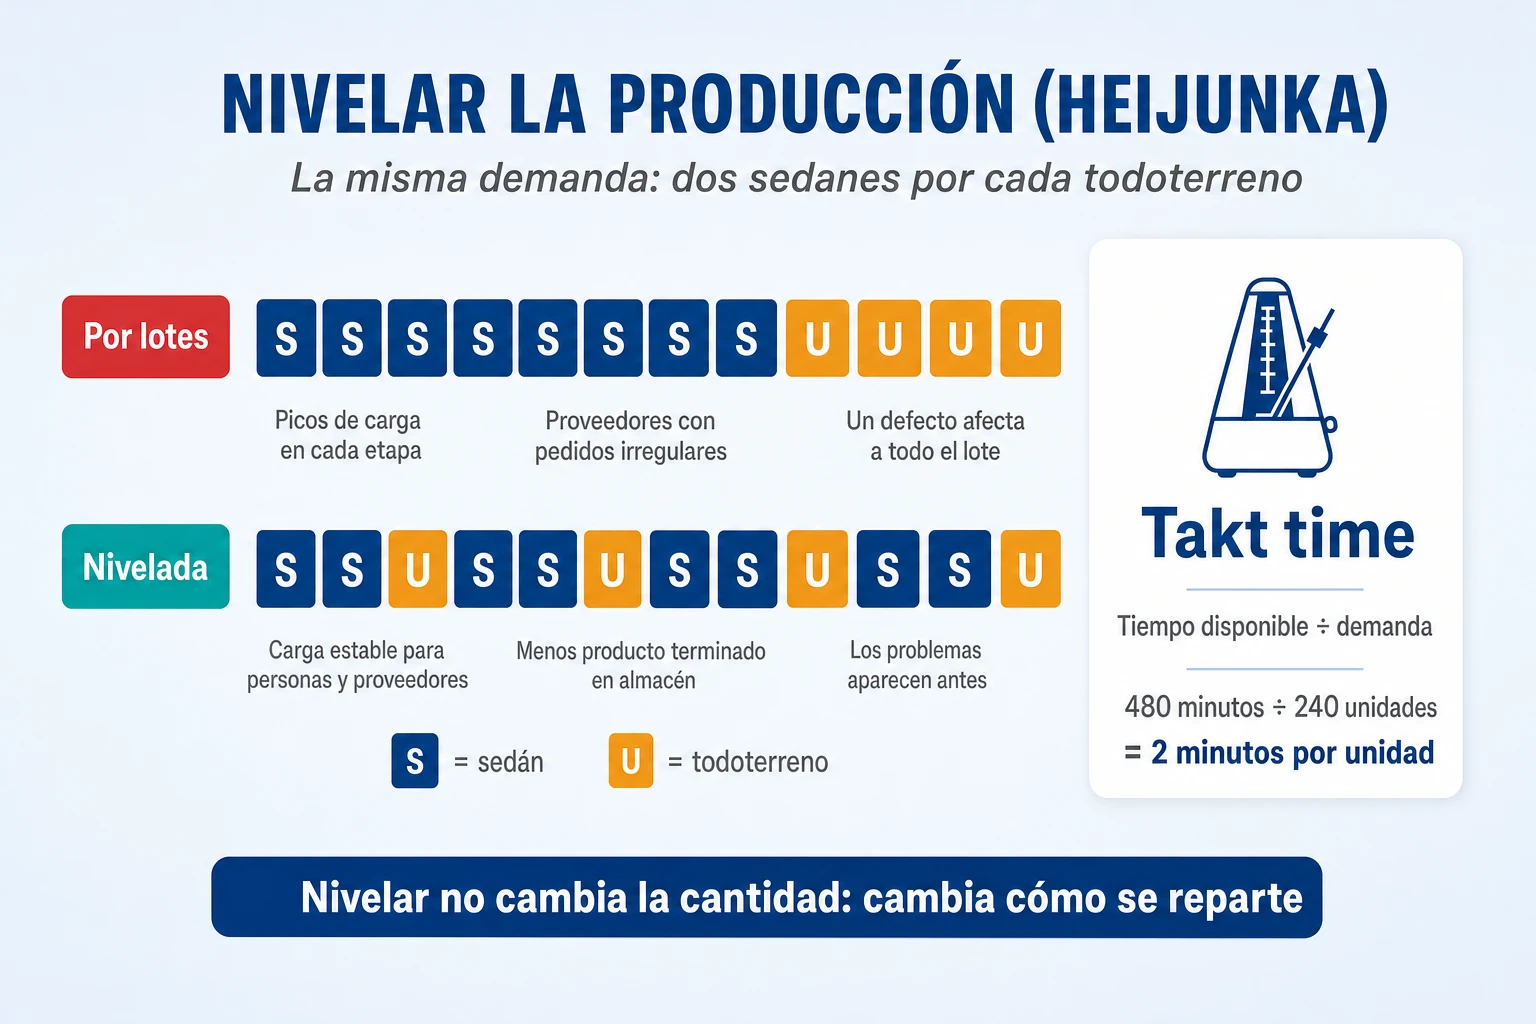
La nivelación se apoya en el takt time, la medida que ya apareció al hablar del mapa del flujo y que da al proceso su compás. Si un turno dispone de 480 minutos y la demanda es de 240 unidades, cada dos minutos tiene que salir una unidad terminada. Es el «latido» de la fábrica, y sirve para dimensionar cuántas personas y qué secuencia de tareas necesita cada puesto. No es una meta de velocidad que haya que batir, sino un ritmo que hay que sostener; trabajar más deprisa que el takt time solo produce inventario.
Nivelar no significa ignorar la demanda ni fabricar siempre lo mismo. Significa absorber una parte razonable de sus fluctuaciones mediante planificación, capacidad flexible y pequeñas reservas donde sean necesarias, en lugar de amplificarlas. Tiene condiciones: exige cambios de producto rápidos, porque alternar modelos con preparaciones de horas sería imposible, y personas formadas en varias tareas. Por eso el heijunka está tan ligado a la siguiente herramienta. En una empresa de servicios, el equivalente más claro es repartir a lo largo del año el trabajo que se puede planificar, como los mantenimientos preventivos o las revisiones periódicas, para que no coincida con los picos de trabajo urgente.
Lotes pequeños y cambios rápidos (SMED): cómo reducir los tiempos de preparación
Toyota contribuyó decisivamente a demostrar algo que contradecía la economía industrial de su tiempo: producir en grandes lotes no siempre resulta más barato. El razonamiento clásico decía que, si cambiar una máquina de un producto a otro cuesta horas, conviene fabricar muchas unidades de cada producto entre cambio y cambio para repartir ese coste. El razonamiento es correcto mientras el cambio sea largo; el error es tratar esa duración como un dato fijo en lugar de como un problema que se puede resolver.
Los lotes pequeños tienen ventajas que van mucho más allá del inventario. Reducen el trabajo en curso, permiten detectar antes los defectos, acortan los plazos de entrega, facilitan los cambios de producto y reducen el riesgo de fabricar algo que finalmente no se necesita. Pero solo son viables si los cambios entre productos son rápidos. De ahí la importancia de las técnicas de reducción del tiempo de preparación, que se sistematizaron bajo el nombre de SMED, siglas en inglés de cambio de troquel en un solo dígito de minutos, es decir, en menos de diez.
Su principio central es distinguir entre la preparación interna, que solo puede hacerse con la máquina parada, y la preparación externa, que puede hacerse mientras la máquina sigue trabajando, como localizar herramientas, precalentar un molde o preparar los materiales. Una gran parte del tiempo de cambio suele ser preparación externa que se está haciendo con la máquina parada, y sacarla de ahí reduce el cambio sin apenas inversión; después se simplifica la parte interna con fijaciones rápidas, piezas estandarizadas y tareas en paralelo. Shigeo Shingo, consultor que trabajó con Toyota durante años, relató cómo un cambio de troquel en una prensa de grandes dimensiones pasó de unas cuatro horas a hora y media, y después a unos tres minutos. La sistematización del método se asocia a su nombre, aunque los ingenieros de Toyota venían reduciendo los tiempos de cambio desde antes, y atribuir todo el desarrollo a una sola persona sería inexacto.
El concepto se traslada bien fuera de la fábrica. Toda actividad que obliga a «cambiar de herramienta» antes de empezar a trabajar tiene su propio tiempo de preparación: el técnico que dedica la primera hora del día a cargar la furgoneta, el equipo que tarda dos días en montar un entorno de pruebas antes de cada entrega o el quirófano que tarda cuarenta minutos en prepararse entre dos intervenciones. Reducir esos tiempos permite trabajar en lotes más pequeños y responder antes, por el mismo mecanismo que en la prensa.
El inventario como agua que oculta las rocas: cuándo reducirlo y cuándo protegerse
El papel del inventario se suele explicar con una metáfora que conviene presentar como lo que es: una imagen que popularizó la literatura occidental sobre el Just-in-Time en los años ochenta, no una formulación de Ohno ni un principio formal de Toyota. El inventario es como el nivel del agua de un río, y los problemas de la organización son las rocas del fondo. Con el agua alta, el barco navega sin tocar las rocas: si una máquina falla, si un proveedor se retrasa o si una pieza sale defectuosa, siempre hay existencias para seguir funcionando, y nadie siente la urgencia de resolver la causa. Al bajar el nivel del agua, las rocas afloran y obligan a resolverlas. Toyota redujo sus existencias de forma deliberada y progresiva precisamente para eso: para que cada problema saliera a la superficie y tuviera que resolverse en su causa, en lugar de quedar amortiguado.
La metáfora tiene, sin embargo, una lectura peligrosa. Bajar el agua sin capacidad para retirar las rocas no es Just-in-Time: es exponerse a una rotura de suministro. La reducción del inventario tiene sentido como mecanismo de aprendizaje cuando la organización puede detectar y resolver con rapidez los problemas que aparecen; si no puede, solo traslada el problema al cliente. Tampoco es una regla general eliminar todo inventario de seguridad. Toyota mantiene reservas allí donde el riesgo lo justifica, y como se verá en el capítulo dedicado a los límites del modelo, después de la crisis de suministro de 2011 revisó qué componentes necesitaban existencias estratégicas. El criterio no es tener poco inventario, sino tener el inventario que corresponde a los riesgos que todavía no se han resuelto.
La base invisible del sistema Toyota: estabilidad, mantenimiento y capacidad de proceso
Todas las herramientas anteriores comparten una condición que rara vez se explica de forma explícita. Comprometerse a producir justo a tiempo, sin colchones, solo es posible si las máquinas, los proveedores, las personas y los propios procesos se comportan de forma previsible. Por eso, en la representación clásica del sistema de producción de Toyota, los dos pilares descansan sobre una base de estabilidad. Una fábrica con averías frecuentes, tiempos de proceso que varían mucho de una unidad a otra o proveedores que entregan cuando pueden no puede reducir su inventario sin quedarse parada. La pregunta previa a cualquier proyecto de flujo es, por tanto, muy concreta: ¿cuánto se puede confiar en cada etapa del proceso?
La primera fuente de inestabilidad son los equipos. La respuesta industrial más conocida es el mantenimiento productivo total, o TPM, que convierte el cuidado de las máquinas en una responsabilidad compartida entre mantenimiento y producción: los operarios limpian, inspeccionan, lubrican y detectan anomalías en su propio equipo, y los especialistas se concentran en el mantenimiento preventivo y en eliminar las causas de las averías repetidas. Conviene atribuirlo con precisión. El TPM nació en Nippondenso, la actual Denso, una empresa del grupo Toyota que lo implantó a finales de los años sesenta y recibió por ello un premio del instituto japonés de ingenieros de planta en 1971, y lo sistematizó y difundió Seiichi Nakajima, considerado su padre; forma parte del ecosistema industrial en el que creció el sistema Toyota, pero no es una invención de Toyota. El mismo Nakajima popularizó la medida más utilizada para saber si un equipo es fiable, la eficacia global de los equipos u OEE, que multiplica tres porcentajes: el tiempo que el equipo está disponible, la velocidad a la que trabaja respecto a la teórica y la proporción de unidades que salen bien.
La segunda fuente de inestabilidad es la variabilidad del propio proceso. Si una operación tarda unas veces dos minutos y otras seis, o si una máquina produce piezas dentro de tolerancia unos días y fuera otros, ninguna planificación puede sincronizar el flujo. La estadística industrial llama capacidad de proceso a la medida en que un proceso produce de forma constante dentro de lo especificado, y la tradición del control estadístico de la calidad, anterior a Toyota, ofrece las herramientas para medirla. El trabajo estandarizado, que se explica en el capítulo de aprendizaje, es la respuesta de Toyota a la variabilidad que procede del método: si cada persona hace la misma tarea de una forma distinta, la variabilidad no es un problema técnico, sino de organización.
La tercera fuente son las personas y la capacidad. Un flujo ajustado depende de que haya alguien capaz de hacer cada tarea cuando se necesita, y por eso Toyota forma a sus operarios en varios puestos y usa matrices que muestran quién domina cada tarea y quién está aprendiendo, lo que permite cubrir ausencias sin improvisar. Además, conviene saber qué etapa limita la salida de todo el proceso, la restricción o cuello de botella, porque una hora perdida en ella es una hora perdida para todo el sistema, mientras que una hora perdida en otra etapa puede no tener consecuencias. Esta idea la formalizó Eliyahu Goldratt en su teoría de las restricciones, y encaja bien con la lógica del flujo de Toyota.
La cuarta fuente es el exterior: proveedores, suministros y sistemas que fallan. Aquí la estabilidad no se consigue eliminando reservas, sino justificando cada una por el riesgo que cubre, que es la lección que Toyota sacó de las interrupciones de 2011 y que se analiza en el capítulo de límites. La regla práctica es distinguir entre las existencias que esconden problemas que se pueden resolver, que hay que reducir, y las que protegen frente a riesgos que no se pueden eliminar a corto plazo, que hay que dimensionar y mantener. En la empresa del ejemplo, la base invisible tiene una forma irónica: una compañía que vive de mantener los equipos de sus clientes mantenía sus propias furgonetas y sus instrumentos de medida solo cuando fallaban, y cada avería de una furgoneta dejaba a un técnico sin poder trabajar durante un día.
Cómo encajan las piezas del sistema de flujo
Con todas las piezas sobre la mesa se ve por qué ninguna funciona aislada. El Just-in-Time necesita el pull para saber qué producir; el pull necesita el kanban para transmitir la señal; el kanban necesita la nivelación para que la señal no oscile; la nivelación necesita cambios rápidos para poder alternar productos; y todo ello necesita procesos estables y fiables que no envíen defectos al siguiente, que es el objeto del capítulo siguiente. El mapa del flujo de valor es la herramienta que permite ver ese conjunto, y la reducción del inventario actúa como prueba continua del sistema: cada vez que se retira un poco, revela qué pieza falla.
Esa interdependencia explica dos cosas. La primera, por qué tantas empresas que implantaron kanban o redujeron inventarios sin más obtuvieron faltas de material y conflictos con sus proveedores. La segunda, por qué el orden importa: antes de reducir existencias hay que estabilizar la carga y los procesos; antes de alternar productos hay que acortar los cambios; y antes de pedir que cada etapa produzca solo lo consumido hay que asegurarse de que lo que produce está bien hecho.
Caso práctico: cómo rediseña su flujo una empresa de servicios de 60 personas
La empresa ficticia que acompaña a este artículo, con cifras ilustrativas, podría existir en cualquier ciudad. Instala y mantiene equipos de climatización y frío para comercios, oficinas y pequeña industria, y tiene 60 personas: 38 técnicos de campo organizados en cinco equipos por zonas, de siete u ocho técnicos cada uno; 8 personas en el centro de servicio que atiende a los clientes y planifica las visitas; 6 en almacén y compras; 4 en administración; y 4 en dirección, que son el gerente, el jefe de operaciones, el jefe técnico y el jefe comercial. Gestiona unos 1.100 contratos de mantenimiento, recibe unos 450 avisos de avería al mes y realiza unas 25 instalaciones mensuales.
Su situación de partida es reconocible. Desde que un cliente comunica una avería hasta que queda reparada pasan de media 6,5 días laborables, aunque el trabajo real del técnico suma unas tres horas, y en un día cualquiera hay unas 130 averías abiertas, además de unas 50 instalaciones y preventivos atrasados. La planificación de visitas se hace los lunes para toda la semana, de modo que un aviso que entra el martes espera casi una semana solo para entrar en el plan. Los mantenimientos preventivos se concentran en primavera, antes del verano, y coinciden con el pico de averías de los primeros calores, así que los técnicos acumulan horas extra de mayo a julio y tienen poca carga en invierno. Y casi uno de cada tres avisos, el 31 %, necesita una segunda visita, muchas veces porque falta la pieza adecuada.
El mapa del flujo de valor de las averías muestra que el plazo no se pierde en las reparaciones, sino en dos esperas: la que hay hasta la planificación del lunes y la que hay hasta que llega el material. A partir de ahí, la empresa introduce cuatro cambios que son traducciones directas de lo visto en este capítulo. Pasa a planificar a diario en lugar de semanalmente, que es trabajar en lotes más pequeños. Fija un límite de trabajos abiertos por técnico, de modo que no se inicia una intervención nueva mientras otra está pendiente de pieza sin que alguien lo decida expresamente, que es un sistema pull. Reparte los preventivos a lo largo de todo el año y reserva cada día una franja para urgencias, que es nivelar la carga. Y organiza las existencias de cada furgoneta como un pequeño supermercado con dos cajas por referencia: cuando una se vacía, la caja vacía es la señal para que el almacén la reponga esa misma tarde, que es un kanban.
Hay otros dos cambios menos visibles y muy rentables. Los técnicos dedicaban unos 50 minutos cada mañana a preparar el material de la jornada en el almacén; con kits preparados la tarde anterior para las intervenciones planificadas, ese tiempo baja a unos 15 minutos, que es la misma lógica de los cambios rápidos: sacar la preparación del momento en que el recurso debería estar trabajando. Y las furgonetas y los instrumentos de medida pasan a tener un calendario de mantenimiento preventivo, con una furgoneta de reserva para cubrir las averías, que es atender la base de estabilidad. Con estos cambios, en unos seis meses el plazo medio baja a unos 3,5 días y las averías abiertas a unas 70, sin contratar a nadie, que es exactamente lo que predice la ley de Little con el mismo ritmo de unas 20 averías resueltas al día. El efecto de repartir los preventivos solo se verá del todo en el verano siguiente, y por eso forma parte de la fase de consolidación que se describe en el capítulo de aplicación. Lo importante es que nada de esto exige tecnología nueva: exige mirar el recorrido completo y cambiar las reglas que deciden cuándo empieza cada trabajo.
Cuándo aplicar los principios de flujo, qué condiciones necesitan y qué errores evitar
Los principios de flujo son aplicables a casi cualquier organización que procese trabajo repetitivo o parcialmente repetitivo, desde una fábrica hasta un departamento de siniestros o un equipo de desarrollo. Su condición más importante no es técnica, sino directiva: que alguien sea responsable del recorrido completo y que los indicadores midan el plazo y la calidad que recibe el cliente, no solo la ocupación de cada área. Sin esa condición, cada departamento seguirá optimizando su parte. La tabla resume, para cada herramienta, qué resuelve, qué necesita y cuál es el error más habitual al aplicarla.
| Herramienta | Qué problema resuelve | Qué necesita para funcionar | Error habitual |
| Mapa del flujo de valor | Nadie ve el recorrido completo ni dónde se pierde el tiempo | Recorrer el proceso y un responsable del flujo | Dibujar el mapa y no convertirlo en un plan |
| Just-in-Time | Producción desacoplada de la demanda e inventario que oculta problemas | Procesos fiables, cambios rápidos y carga nivelada | Reducir inventario sin estabilizar antes |
| Sistema pull y límite de trabajo en curso | Trabajo empujado que se acumula entre etapas | Demanda repetitiva y reposición corta | Aplicarlo a trabajos únicos o de plazo muy largo |
| Kanban | Falta de una señal clara entre consumo y reposición | Tarjetas dimensionadas según consumo y plazo de reposición | Tableros sin límites reales de trabajo en curso |
| Nivelación y takt time | Picos y valles que sobrecargan a personas y proveedores | Cambios rápidos y personas polivalentes | Nivelar sobre el papel mientras se prometen plazos imposibles |
| Cambios rápidos (SMED) | Preparaciones largas que obligan a trabajar en grandes lotes | Separar la preparación interna de la externa | Acelerar los cambios sin estandarizarlos |
| Estabilidad y mantenimiento | Averías y variabilidad que impiden sincronizar el flujo | Mantenimiento preventivo, polivalencia y reservas justificadas | Eliminar reservas que cubrían riesgos no resueltos |
Los errores más frecuentes se repiten de una empresa a otra. El primero es copiar el mecanismo sin la condición: reducir existencias sin fiabilidad o implantar tableros sin límites reales de trabajo en curso. El segundo es confundir eficiencia con recorte, eliminando la holgura que permitía absorber la variabilidad. Y el tercero es medir el éxito por la herramienta implantada en lugar de por el resultado: lo que importa no es cuántos tableros hay, sino si el plazo, la regularidad y la calidad que recibe el cliente han mejorado.
Resumen del capítulo. La tabla siguiente recoge en cuatro líneas lo esencial de esta capacidad, con el mismo formato que se repite al final de cada capítulo.
| Problema | La organización está ocupada, pero el cliente espera: el plazo se pierde en esperas y colas entre áreas. |
| Idea de Toyota | Gestionar el recorrido completo del trabajo, no la ocupación de cada recurso, y producir solo lo que el cliente consume. |
| Herramientas | Mapa del flujo de valor, las cuatro medidas del flujo, Just-in-Time, pull, kanban, nivelación, cambios rápidos y estabilidad operativa. |
| Cuándo aplicarlo | En trabajo repetitivo o parcialmente repetitivo, con un responsable del flujo completo y después de estabilizar carga y procesos. |
La última condición del flujo, que lo que pasa de una etapa a otra esté bien hecho, es la que Toyota resolvió con el segundo pilar de su sistema.
3. Calidad en el sistema Toyota: cómo diseñar procesos que detectan y previenen los errores en origen
Un sistema que trabaja con poco inventario y repone según el consumo tiene un punto débil evidente: no puede permitirse fabricar defectos, porque no hay existencias de reserva con las que sustituirlos. Por eso el segundo pilar del Toyota Production System, junto al Just-in-Time, es la calidad incorporada al propio proceso, y los dos pilares se necesitan mutuamente. El Just-in-Time expone los problemas al retirar el colchón del inventario; la calidad en origen se encarga de detectarlos en el momento en que aparecen y de impedir que se repitan.
El capítulo responde a una pregunta empresarial concreta: cómo conseguir que los errores se detecten donde se producen y no cuando el cliente reclama. La respuesta de Toyota tiene una idea central, detenerse ante la anomalía, que en japonés se llama jidoka, y tres mecanismos que la hacen posible: una forma de avisar y recibir ayuda, el andon; dispositivos que impiden el error o lo detectan en el acto, los poka-yoke; y una separación entre el trabajo de las personas y el de las máquinas. Todo ello solo funciona si detrás hay una respuesta organizada, y esa es la parte que más cuesta copiar.
El problema de inspeccionar al final: los defectos se descubren cuando ya son caros
En una fábrica convencional, la calidad se asegura inspeccionando. Las máquinas y las personas producen, y un departamento de control revisa al final, o por muestreo, que lo producido cumple las especificaciones. El problema de este modelo no es que la inspección sea inútil, sino que llega tarde. Si una máquina empieza a producir piezas con una rebaba, seguirá haciéndolo a toda velocidad hasta que un inspector lo descubra, quizá horas después, cuando ya hay cientos o miles de piezas defectuosas que tirar o reparar y horas de trabajo perdidas.
La inspección final tiene además un efecto organizativo menos visible. Separa a quien produce el defecto de quien lo descubre, de modo que la persona que podría entender por qué ocurrió ya está haciendo otra cosa cuando alguien se da cuenta. La información sobre la causa se pierde, el defecto se corrige como un caso aislado y el proceso que lo generó sigue igual. En los servicios el patrón es idéntico: una reclamación de un cliente descubre semanas después un error de facturación que se produjo al dar de alta el contrato, y para entonces nadie recuerda qué pasó en aquel momento.
La idea de Toyota: detenerse ante la anomalía para no fabricar más defectos
La solución de Toyota invierte el planteamiento. En lugar de producir y revisar después, el proceso tiene que ser capaz de detectar por sí mismo una anomalía y detenerse antes de producir la siguiente unidad defectuosa. Las máquinas, y también las personas, tienen la capacidad y la obligación de identificar cuándo algo no es normal, y la respuesta ante esa situación no es seguir para no perder producción, sino parar, corregir y entender.
La idea parece una pérdida de productividad, y a corto plazo lo es: una línea que se detiene no produce. Pero el cálculo cambia cuando se mira a medio plazo. Cada parada convierte un problema invisible en un problema visible y obliga a resolverlo cuando todavía se puede ver su causa, mientras que seguir produciendo multiplica el defecto y entierra la causa. Una organización que se detiene ante cada anomalía tiene muchas paradas al principio y cada vez menos con el tiempo; una que nunca se detiene arrastra los mismos problemas indefinidamente.
Automatización con criterio humano (jidoka): del telar de Sakichi Toyoda a la fábrica de automóviles
Esta idea tiene nombre propio: jidoka, que a menudo se traduce mal como simple automatización y que Toyota describe como automatización con un toque humano. La palabra japonesa para automatización se escribe con un carácter que significa moverse; en jidoka ese carácter incorpora el componente que representa a una persona, de modo que pasa a significar trabajar. La diferencia resume el concepto: no se trata de una máquina que se mueve sola, sino de una máquina que trabaja con criterio, es decir, que sabe cuándo algo va mal y se detiene.
Su origen es anterior a la fabricación de automóviles. En 1896, Sakichi Toyoda, fundador del grupo, completó el prototipo de su primer telar mecánico, que incorporaba un dispositivo que detenía la máquina cuando el hilo de la trama se rompía o se agotaba. Modelos posteriores añadieron la parada por rotura de los hilos de la urdimbre, y el telar automático Tipo G, desarrollado en 1924 junto a su hijo Kiichiro, se convirtió en el ejemplo de referencia. En un telar convencional, un hilo roto seguía produciendo tela defectuosa hasta que alguien lo veía; en los de Toyoda, la máquina se paraba sola. El manual de uso de uno de esos telares ya señalaba las dos consecuencias que importan: no hacía falta vigilar la máquina de forma constante, de modo que una sola persona podía atender varios telares, y no había que rehacer tela defectuosa.
Ohno, que había empezado su carrera en la empresa textil del grupo, resumió décadas después la diferencia entre automatizar y automatizar con criterio en una frase difícil de mejorar: una máquina puede producir cualquier cantidad de artículos defectuosos, pero eso no significa que haya estado trabajando, porque fabricar defectos no es trabajar. Y añadió una crítica poco conocida a su propio origen: en las hilaturas, el telar que se detenía solo se había utilizado a veces para que las operarias corrieran a reanudar los hilos y volvieran a arrancar la máquina, en lugar de buscar por qué se rompían. Detener la máquina sin resolver la causa, venía a decir, no es jidoka.
En la práctica, la calidad en origen se materializa en tres mecanismos complementarios, que conviene ver como partes de un mismo sistema y no como herramientas sueltas. El andon hace visible el problema, el poka-yoke impide el error o lo detecta en el acto, y la separación entre el trabajo de las personas y el de las máquinas permite aprovechar la capacidad de detenerse sola de la máquina. Los tres comparten un objetivo, que el defecto no avance al proceso siguiente, y los tres necesitan lo mismo para funcionar: una definición clara de qué es normal, sin la cual no hay forma de saber qué es una anomalía.
Avisar y recibir ayuda (andon): cómo se hace visible un problema y se garantiza una respuesta
El andon es un sistema de aviso visual y sonoro. Cualquier operario que detecta una anomalía puede tirar de una cuerda o pulsar un botón, lo que enciende una señal en un panel visible para todo el equipo que indica en qué puesto se ha detectado el problema; en muchas plantas, un color distinto señala si solo se ha pedido ayuda o si la línea se ha detenido. Lo esencial no es la luz, sino lo que ocurre después: el jefe de equipo acude de inmediato al lugar donde se hace el trabajo, que en Toyota se llama gemba, para entender qué está pasando y ayudar a resolverlo.
Como casi todo en Toyota, el andon no nació de una vez. Según la cronología de la propia Toyota, en 1950 adoptó los andon como herramienta de gestión visual; en 1955 los conectó a botones de parada en la línea de montaje del Crown, en la planta de Honsha, para saber qué puesto había detenido la línea; y en 1966 la línea automatizada de motores de la planta de Kamigo combinó la parada automática ante un fallo con paneles que señalaban dónde estaba. Toyota presenta ese último paso como el que completó la automatización con un toque humano en sus líneas, pero fue la culminación de una evolución de quince años, no el nacimiento del sistema. Y la historia siguió: en 1971 se fijó la regla de que la línea se detiene en una posición fija, al final del puesto, si el problema no se ha resuelto dentro de él. Es un buen ejemplo de cómo se construyó todo el modelo: cada pieza se fue perfeccionando a medida que la anterior funcionaba.
Un matiz importante, que las explicaciones simplificadas suelen omitir, es que tirar del andon no siempre detiene la línea en ese instante. En las líneas de montaje de Toyota, el aviso suele dar al jefe de equipo el tiempo que queda hasta el final del ciclo del puesto para resolver el problema; si lo consigue, la línea sigue; si no, se detiene al llegar a ese punto. Esta regla equilibra dos objetivos que podrían parecer contradictorios: que cualquier problema se atienda de inmediato y que no todas las incidencias menores paren toda la planta.
El andon solo funciona si se cumplen dos condiciones. La primera es que haya alguien disponible para responder, lo que en Toyota significa que los jefes de equipo tienen tiempo reservado precisamente para eso y no están ocupados al cien por cien con producción. La segunda es que quien avisa no sea penalizado por hacerlo: si tirar del andon se percibe como una confesión de error o como algo que molesta al jefe, la gente dejará de hacerlo, y el sistema conservará la cuerda pero perderá la información. Por eso, cuando la línea se para, el equipo no acude a buscar culpables, sino a preguntar por qué ha pasado y cómo evitar que se repita.
Dispositivos a prueba de errores (poka-yoke): diseñar el proceso para que el error no pueda ocurrir
El andon depende de que alguien detecte la anomalía. El poka-yoke, una expresión japonesa que significa a prueba de errores, va un paso más allá: diseña el proceso para que ciertos errores sean imposibles o se detecten en el mismo momento en que se cometen, sin depender de la atención de nadie. El término se asocia a Shigeo Shingo, que lo sistematizó y que sustituyó la expresión inicial, que aludía a errores tontos, por otra que no ofendiera a los operarios: el planteamiento parte de que las personas se equivocan por naturaleza, no por descuido culpable, y de que es el proceso el que tiene que protegerlas.
Los ejemplos son a menudo de una sencillez desarmante. Un conector con forma asimétrica que solo encaja en una posición, como un puerto USB clásico o la esquina recortada de una tarjeta SIM; un sensor que detecta si falta un tornillo antes de permitir que la pieza avance al puesto siguiente; una bandeja con un hueco para cada pieza de un kit, de modo que si queda un hueco vacío al terminar, algo se ha olvidado. Los poka-yoke pueden impedir el error, que es lo preferible, o limitarse a avisar en cuanto ocurre. En ambos casos sustituyen la vigilancia por el diseño.
En los servicios y en el trabajo administrativo, los poka-yoke más eficaces suelen estar en los sistemas de información. Un formulario que no permite enviar una solicitud sin los datos imprescindibles, una validación que impide registrar una fecha imposible o una lista de comprobación obligatoria antes de cerrar un expediente son dispositivos a prueba de errores, siempre que se diseñen para los errores que realmente ocurren. Ese es su límite: un poka-yoke mal pensado añade pasos sin evitar nada y acaba siendo un desperdicio de sobreprocesamiento.
Separar el trabajo de las personas del de las máquinas: qué debe automatizarse y qué no
La tercera pieza es consecuencia directa de las anteriores. Si una máquina se detiene sola al terminar su ciclo o al detectar un problema, ya no necesita una persona que la vigile mientras trabaja. Esa persona puede atender varias máquinas a la vez y dedicar su tiempo a lo que añade valor: preparar el siguiente trabajo, comprobar la calidad, resolver incidencias y mejorar el proceso. Ohno organizó buena parte de los talleres de Toyota de esta manera, con operarios que atendían varias máquinas dispuestas en secuencia.
El principio tiene una lectura actual muy directa. Automatizar no consiste en que la máquina haga el trabajo de la persona, sino en que cada uno haga lo que hace mejor: la máquina, las tareas repetitivas y la detección de desviaciones medibles; la persona, el juicio ante lo que no es normal y la mejora del proceso. Cualquier proyecto de automatización, incluidos los que hoy incorporan inteligencia artificial, se beneficia de hacerse la pregunta de Toyota: cuando el sistema automático encuentre algo que no sabe resolver, ¿se detendrá y avisará a una persona, o seguirá produciendo errores a toda velocidad?
Detener no basta: reacción, escalado, análisis y prevención
La capacidad de detener un proceso es inútil, e incluso perjudicial, si no va acompañada de lo que viene después. La descripción habitual de la calidad en origen en la literatura sobre Toyota encadena cuatro pasos: detectar la anomalía, detener el proceso, corregir de inmediato la situación para poder seguir y, a continuación, investigar la causa e introducir una contramedida que evite que se repita. Los dos primeros pasos son los que todo el mundo recuerda; los dos últimos son los que producen la mejora.

Eso exige que la organización tenga definidos de antemano varios elementos: quién responde a cada aviso y en cuánto tiempo, a quién se escala si el primer nivel no puede resolverlo, cómo se registra lo ocurrido y quién se encarga de analizar la causa. Sin estas reglas, el andon se convierte en una alarma que suena sin consecuencia y las personas aprenden que avisar no sirve para nada. Con ellas, cada parada alimenta el sistema de aprendizaje que se describe en el capítulo siguiente: la contramedida inmediata resuelve el caso y el análisis de la causa cambia el proceso. Ninguno de los beneficios procede de la cuerda o del sensor, sino de la respuesta organizada que hay detrás.
Caso práctico: cómo incorpora la calidad a su proceso la empresa de servicios
Al acortar los plazos, la empresa de mantenimiento ve con más claridad un problema que ya tenía: casi uno de cada tres avisos, el 31 %, requiere una segunda visita. Al revisar cincuenta casos, el jefe de operaciones encuentra tres situaciones que se repiten: el técnico llega sin la pieza correcta porque el diagnóstico telefónico fue incompleto, pide una pieza equivocada porque anotó mal el modelo del equipo, o cierra la intervención sin comprobar que el equipo funciona correctamente en carga, y la avería reaparece a los pocos días.
La respuesta sigue la lógica de la calidad en origen. Primero, detectar el problema donde nace, en la recepción del aviso: el centro de servicio utiliza un guion de diagnóstico con las preguntas que permiten anticipar la pieza probable, y si el cliente no puede responderlas se programa una visita de diagnóstico en lugar de una reparación. Segundo, dos controles a prueba de errores en la aplicación de los técnicos: no se puede solicitar una pieza sin adjuntar una fotografía de la placa de características del equipo, y no se puede cerrar una intervención sin registrar las presiones y temperaturas de funcionamiento. Tercero, una línea equivalente al andon: un técnico que no consigue resolver una avería en el tiempo previsto llama al técnico de guardia, que se compromete a responder en quince minutos, y si tampoco se resuelve, el caso pasa al jefe técnico ese mismo día.
Ninguno de estos cambios es tecnológicamente complejo, y todos tienen un coste visible: el guion alarga algunas llamadas y la línea de guardia retira a un técnico experimentado de las reparaciones. A cambio, en los primeros seis meses, los mismos del rediseño del flujo, la tasa de segundas visitas baja del 31 % a un 18 %, y cada segunda visita evitada ahorra un desplazamiento, una jornada de espera para el cliente y una parte del margen del contrato. Lo que todavía no resuelven es por qué siguen ocurriendo las demás: para eso hace falta el mecanismo de aprendizaje del capítulo siguiente.
Cuándo aplicar la calidad en origen fuera de la fábrica y qué riesgos tiene hacerlo mal
El principio de detener y corregir es aplicable a cualquier proceso en el que un error temprano se propaga y se encarece en las etapas siguientes, que son la mayoría. Resulta especialmente valioso allí donde el coste de un defecto que llega al cliente es alto: en sanidad, en servicios financieros, en desarrollo de software o en cualquier operación con requisitos regulatorios. Su condición previa es disponer de un estándar claro de lo que es normal, porque sin él no hay anomalía que detectar, y una capacidad de respuesta reservada para atender los avisos.
| Herramienta | Qué problema resuelve | Qué necesita para funcionar | Error habitual |
| Detenerse ante la anomalía (jidoka) | Defectos que se multiplican antes de detectarse | Definición de lo normal y autoridad para detenerse | Paradas sin análisis, que solo cuestan producción |
| Avisar y recibir ayuda (andon) | Problemas que nadie comunica o que se comunican tarde | Alguien disponible para responder y ausencia de castigo | Alarma que suena sin consecuencias y deja de usarse |
| Dispositivos a prueba de errores (poka-yoke) | Errores humanos previsibles y repetitivos | Conocer los errores que realmente ocurren | Pasos añadidos que no evitan nada |
| Separación persona-máquina | Personas vigilando procesos que podrían detenerse solos | Automatismos que detectan desviaciones y paran | Automatizar sin prever qué pasa ante lo imprevisto |
Los riesgos de una aplicación incorrecta son tan conocidos como los beneficios. El más frecuente es instalar el mecanismo de aviso sin la capacidad de respuesta, lo que convierte el andon en una fuente de frustración. El segundo es usar las paradas para señalar culpables, lo que garantiza que dejen de producirse avisos y que los problemas vuelvan a esconderse. Y el tercero es detenerse sin aprender: corregir cada caso y no investigar nunca la causa.
| Problema | Los errores se descubren al final o cuando reclama el cliente, lejos de quien podría entender su causa. |
| Idea de Toyota | Detener el proceso ante cualquier anomalía, corregir en el momento y eliminar la causa para que no se repita. |
| Herramientas | Automatización con criterio humano (jidoka), aviso y ayuda (andon), dispositivos a prueba de errores (poka-yoke) y separación persona-máquina. |
| Cuándo aplicarlo | Siempre que un error temprano se encarezca después, con un estándar de lo normal y alguien con tiempo para responder. |
El tercer riesgo, detenerse sin aprender, es el que Toyota resolvió con su sistema de mejora continua, que convierte cada anomalía detectada en un cambio del proceso.
4. Mejora continua en Toyota: cómo convertir cada problema en aprendizaje y en un nuevo estándar
Los dos capítulos anteriores describen un sistema que saca los problemas a la superficie: el flujo con poco inventario los hace visibles y la calidad en origen obliga a detenerse ante ellos. Pero un sistema que solo detecta problemas no mejora; para mejorar, cada problema detectado tiene que terminar cambiando la forma de trabajar. Este capítulo explica cómo consigue Toyota ese paso, que es probablemente su aportación más transferible a cualquier organización.
La pregunta empresarial es por qué una empresa puede resolver problemas todos los días y seguir teniendo los mismos. La respuesta de Toyota no es una herramienta, sino una forma de razonar que se aplica a todos los problemas, grandes y pequeños: observar los hechos, buscar la causa, probar una solución como si fuera una hipótesis, comprobar si funciona y fijar lo aprendido para que no se pierda. Las herramientas conocidas, de los cinco porqués al informe A3, sirven a ese razonamiento, y no todas hacen falta siempre. Por eso el capítulo empieza por la idea y por los distintos niveles de problema, y solo después recorre las herramientas.
El problema de resolver síntomas: cientos de incidencias resueltas y la empresa igual
Una empresa puede resolver cientos de problemas cada mes y seguir funcionando igual de mal. Ocurre cuando las soluciones eliminan los síntomas, pero no modifican los procesos que generan los problemas. El técnico que repara la avería, el administrativo que corrige la factura o el supervisor que reorganiza el turno porque falta alguien resuelven la situación del día, y lo hacen bien; al día siguiente, la misma causa produce la misma situación en otro lugar, y alguien vuelve a resolverla. La organización acumula experiencia en apagar fuegos, pero no aprende a evitar que se produzcan.
Este patrón tiene un coste que rara vez aparece en los indicadores. Una parte importante de la capacidad de la organización se dedica a corregir problemas que ya se habían corregido antes, y las personas más competentes son precisamente las que más tiempo pasan haciéndolo, porque son las que saben resolver. Al mismo tiempo, cada uno resuelve a su manera, de modo que lo que una persona aprende no llega a las demás. Cuando esa persona cambia de puesto o deja la empresa, se lleva consigo lo aprendido.
La idea de Toyota: un mismo razonamiento científico, con herramientas que se eligen según el problema
En Toyota, resolver un problema significa recorrer un razonamiento con un orden reconocible. Primero se entiende qué está pasando de verdad, yendo a verlo; después se busca la causa; a continuación se diseña una contramedida y se prueba a pequeña escala; se comprueba si ha funcionado; y, si es así, se convierte en la nueva forma de trabajar y se comparte con quien pueda aprovecharla. Ese razonamiento tiene un nombre, el ciclo PDCA, de planificar, hacer, verificar y actuar, y es en esencia el método científico aplicado a la gestión. El proceso completo, repetido todos los días y por todas las personas, es lo que Toyota llama kaizen, mejora continua.
Conviene evitar una lectura que muchas formaciones han extendido: la de que toda mejora exige recorrer una secuencia fija de herramientas, primero los cinco porqués, después un A3, después un piloto y así sucesivamente. Cada herramienta tiene una función distinta y se usa cuando esa función hace falta. El PDCA es el ciclo que abarca todo el razonamiento. Ir a ver el problema donde ocurre es la forma de obtener los hechos. Los cinco porqués son una de las técnicas posibles para analizar la causa, útil en problemas con una cadena causal sencilla. El A3 es una forma de poner por escrito y discutir el razonamiento cuando el problema es importante o afecta a varias áreas. Y el trabajo estandarizado es el lugar donde se guarda lo aprendido. Una anomalía menor no necesita un A3, y un problema complejo no se resuelve con cinco preguntas.
Tres niveles de problema: anomalía sencilla, problema repetido y problema complejo
La forma práctica de evitar que la mejora se convierta en burocracia es ajustar el esfuerzo al problema. Se pueden distinguir tres niveles, que usan el mismo razonamiento con distinta profundidad: la anomalía sencilla, que se corrige en el momento; el problema repetido o significativo, que exige buscar su causa y probar una contramedida; y el problema complejo o transversal, que necesita un análisis estructurado y la participación de varias áreas. La tabla los describe con ejemplos de la empresa de mantenimiento.
| Nivel | Ejemplo en la empresa de mantenimiento | Qué se hace | Herramientas habituales |
| Anomalía sencilla | Una referencia que falta un día en la furgoneta | Se corrige en el momento, se anota y se comprueba si reaparece | Tablero del equipo y estándar vigente |
| Problema repetido o significativo | La misma avería reaparece en tres clientes en un mes | Se observa, se analiza la causa y se prueba una contramedida | Ir a ver, cinco porqués y un PDCA breve |
| Problema complejo o transversal | Las segundas visitas, que dependen de recepción, almacén y técnicos | Análisis estructurado, varias causas, piloto y decisión compartida | Datos, diagrama de causas, A3 con mentor y PDCA completo |
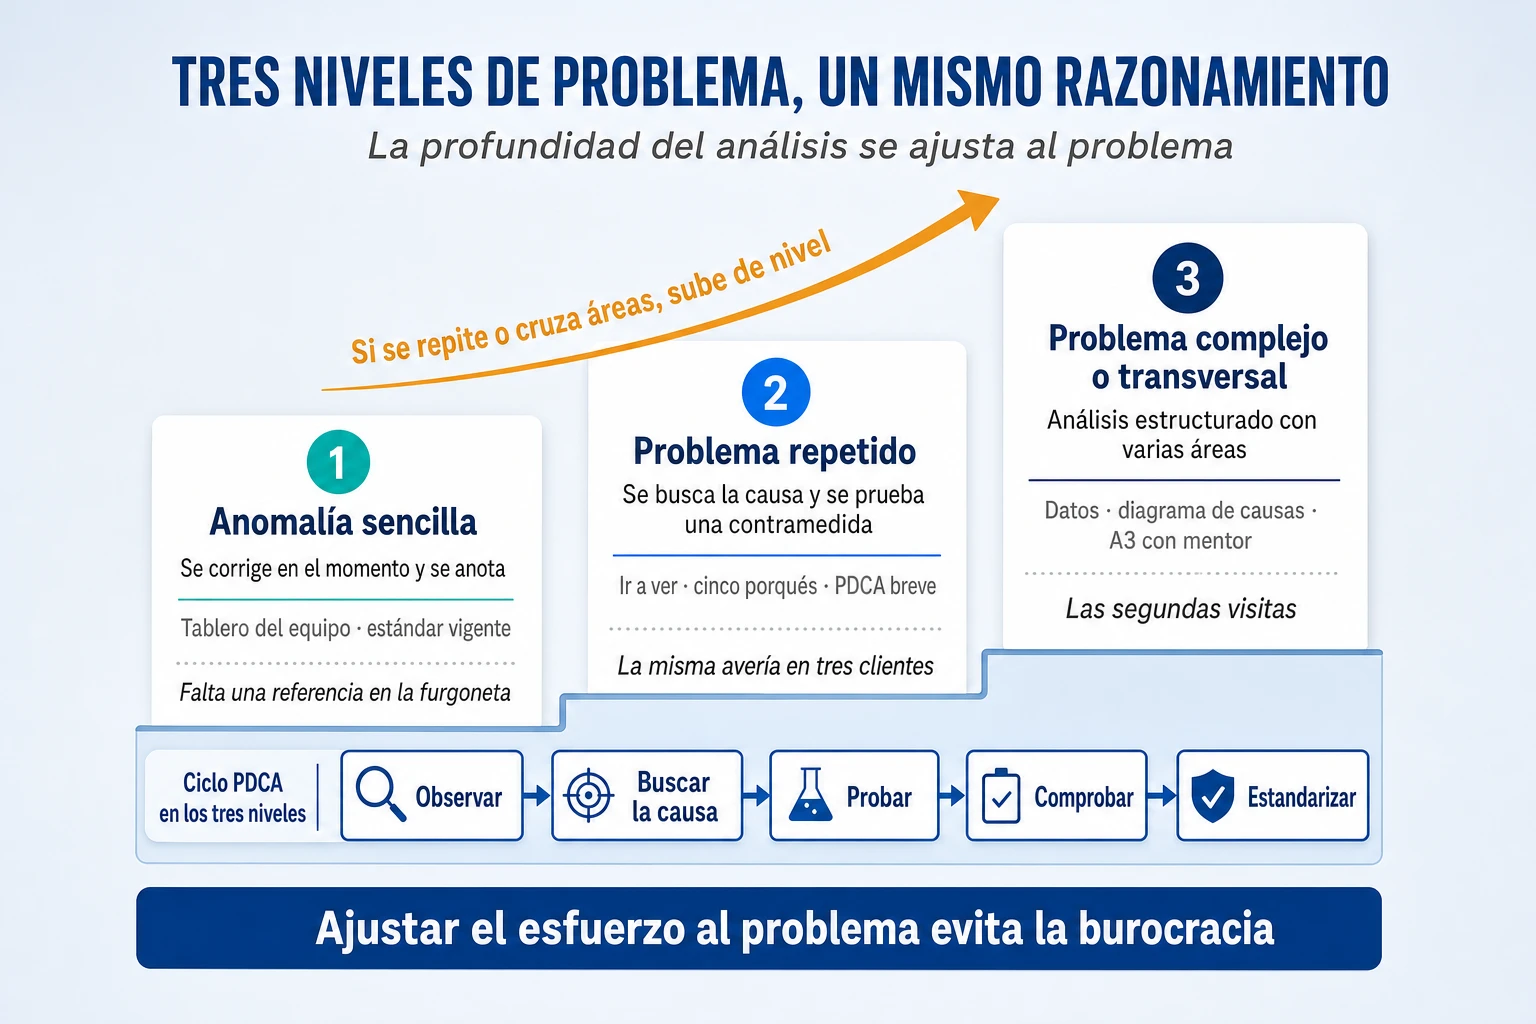
Esta distinción tiene dos consecuencias para quien dirige. La primera es que la mayoría de los problemas de una organización deberían resolverse en el primer nivel, por el propio equipo y en el mismo día, y solo una minoría debería escalar al tercero. La segunda es que la regla para pasar de un nivel a otro tiene que ser explícita: si una anomalía sencilla reaparece, deja de ser sencilla; si un problema repetido cruza varias áreas o tiene un coste elevado, merece un análisis estructurado. Sin esa regla, unas organizaciones convierten cualquier incidencia en un proyecto y otras tratan como incidencia lo que es un fallo del sistema.
Ir a ver el problema donde ocurre (genchi genbutsu): hechos antes que informes
En cualquiera de los tres niveles, el primer paso es entender qué está pasando realmente, y para Toyota eso exige ir a verlo. Genchi genbutsu significa, literalmente, lugar real y cosa real: para entender un problema no basta con leer un informe; hay que ir al gemba, el lugar donde se hace el trabajo, observar con los propios ojos, hablar con quien lo hace y examinar las piezas. Es uno de los cinco valores del Toyota Way, que lo define como ir a la fuente para encontrar los hechos que permiten tomar decisiones correctas, construir consenso y alcanzar los objetivos.
Este principio combate uno de los grandes enemigos de la mejora: las decisiones basadas en opiniones o en información filtrada. Los informes no mienten de forma intencionada, pero en cada resumen se pierden matices. Si una pieza llega rayada al montaje, el analista de calidad puede informar del porcentaje de piezas rayadas y de su evolución; quien recorra la línea y observe el proceso completo quizá descubra que hay una arista metálica en el transportador que nadie había mencionado, porque nadie había mirado allí.
Conviene matizar una lectura frecuente. Observar la realidad y analizar los datos no son actividades opuestas, sino complementarias: los indicadores dicen dónde mirar y cuánto importa un problema; la observación directa explica por qué ocurre. Un directivo que solo mira cuadros de mando pierde el contexto; uno que solo recorre las instalaciones pierde la visión de conjunto y la magnitud. Toyota combina ambas cosas, y en sus documentos de resolución de problemas los datos y la observación aparecen juntos.
Una anécdota muy repetida cuenta que Akio Toyoda, durante la crisis de calidad de 2010, se metió bajo los coches de la planta de Kentucky para hablar con los operarios. Lo que documenta la prensa de la época es algo más sobrio y no menos significativo: el 25 de febrero de 2010, al día siguiente de comparecer ante el Congreso de Estados Unidos, hizo su primera visita como presidente a la planta de Georgetown, recorrió la línea, se detuvo en varios puestos, entre ellos aquel en el que se montaban los pedales de acelerador que estaban en el centro de las retiradas, y agradeció a los operarios su trabajo. No hay constancia del resto de la escena.
Los cinco porqués: buscar la causa en el proceso, no en la persona
Una vez observado el problema, hay que llegar a su causa. La técnica más conocida de Toyota para hacerlo es de una sencillez casi desconcertante: preguntar «¿por qué?» de forma sucesiva hasta llegar a una causa sobre la que se pueda actuar para evitar que el problema se repita. La mayoría de las organizaciones se detienen en la primera respuesta, que describe el síntoma; los cinco porqués obligan a bajar hasta el nivel del proceso o del diseño, que es donde se puede prevenir la recurrencia.
El ejemplo clásico, que procede del propio Ohno, parte de una máquina que se ha parado. ¿Por qué se ha parado? Porque se fundió un fusible por una sobrecarga. ¿Por qué hubo sobrecarga? Porque el cojinete no estaba suficientemente lubricado. ¿Por qué no estaba lubricado? Porque la bomba de lubricación no bombeaba lo suficiente. ¿Por qué no bombeaba? Porque el eje de la bomba estaba desgastado. ¿Por qué estaba desgastado? Porque no tenía filtro y entraban virutas metálicas. La contramedida es instalar un filtro en la bomba; si el análisis se hubiera quedado en cambiar el fusible, la máquina habría vuelto a pararse en unos días.
La técnica es valiosa precisamente por su sencillez, pero conviene usarla con tres precauciones que las explicaciones simplificadas suelen omitir. La primera es que el número cinco es orientativo: a veces basta con tres preguntas y a veces hacen falta más; lo que importa es llegar a una causa controlable. La segunda es que los problemas reales suelen tener varias cadenas causales a la vez, y seguir una sola puede dejar fuera la más importante; por eso, en los problemas complejos, los cinco porqués se combinan con otras técnicas, como el diagrama de causa y efecto de Ishikawa. La tercera es que cada respuesta es una hipótesis que hay que comprobar con datos o con observación, no una deducción que se da por buena porque suena razonable. En el ámbito sanitario, Alan Card ha criticado precisamente que el método, aplicado de forma mecánica, produce cadenas lineales y simplificadas de problemas que son complejos.
Hay una cuarta regla, menos técnica y más importante. Los porqués se dirigen al proceso, no a la persona. Si la respuesta a uno de ellos es «porque el operario se equivocó», la pregunta siguiente no es quién fue, sino por qué el proceso permitió que ese error ocurriera o pasara inadvertido. Y ninguna contramedida, por buena que sea, garantiza que el fallo no vuelva a producirse nunca: lo que hace es reducir su probabilidad, y por eso hay que comprobar después que el efecto se mantiene.
El ciclo PDCA: probar una contramedida como hipótesis y comprobar si funciona
Encontrar una causa probable no basta; hay que demostrar que actuar sobre ella resuelve el problema. El ciclo PDCA ordena esa comprobación en cuatro fases. En la de planificar se define el problema, se fija un objetivo medible, se analiza la causa y se diseña una contramedida, entendida como una hipótesis verificable y no como una solución que se da por buena. En la de hacer, la contramedida se aplica a pequeña escala, en un piloto, en lugar de cambiarlo todo de golpe. En la de verificar se mide el resultado, se compara con la situación anterior y se buscan efectos secundarios. Y en la de actuar, si ha funcionado, se convierte en el nuevo método de referencia; si no, se vuelve a planificar con lo aprendido.
Un ejemplo muestra el ciclo completo. Un equipo detecta que el 15 % de las piezas de plástico que fabrica sale con una marca superficial. Al analizar la causa, descubre que la temperatura del molde varía más de lo previsto, y formula una hipótesis: estabilizar la temperatura reducirá el defecto. En lugar de modificar las diez máquinas, instala un control de temperatura más preciso en una sola. Después de una semana, el defecto en esa máquina baja al 2 %. Antes de extender el cambio, el equipo comprueba durante varias semanas que el resultado se mantiene con distintos turnos y lotes de material; solo entonces despliega el control en las diez máquinas y actualiza el estándar de operación.
Ese último matiz, comprobar la estabilidad antes de dar la mejora por consolidada, es el que con más frecuencia se omite. Una semana de buenos resultados puede ser casualidad; una mejora solo se considera consolidada cuando hay evidencia suficiente de que se mantiene en las condiciones normales de trabajo. Conviene recordar también que el ciclo no lo inventó Toyota. Procede de la tradición del control estadístico de la calidad: Walter Shewhart describió en 1939 un ciclo de especificación, producción e inspección; W. Edwards Deming lo presentó a los directivos japoneses en 1950, y fueron ellos quienes lo transformaron en el PDCA que se difundió después. El propio Deming prefería llamarlo PDSA, con la S de estudiar en lugar de verificar, para subrayar que se trata de aprender y no solo de comprobar. Lo que hizo Toyota fue incorporarlo al trabajo diario de toda la organización.
El informe A3: ordenar el razonamiento de los problemas importantes y aprender con un mentor
Cuando un problema es complejo o afecta a varias áreas, el razonamiento tiene que ponerse por escrito para que otros puedan revisarlo. El A3 es un informe que cabe en una sola hoja de ese tamaño, de unos 30 por 42 centímetros, y que cuenta un problema y su solución siguiendo la lógica del PDCA. Pero es mucho más que un formato: es una manera de obligar a pensar con claridad y de hacer visible ese pensamiento para que otros puedan cuestionarlo.
Un A3 típico contiene siete apartados. El contexto explica cuál es el problema y por qué importa; la situación actual lo describe con datos, gráficos y fotografías, es decir, con lo observado en el lugar de trabajo trasladado al papel; el objetivo fija el estado deseado de forma medible; el análisis de causas recoge los cinco porqués, el diagrama de Ishikawa u otras técnicas; las contramedidas dicen qué se hará, quién y cuándo; el plan de implantación establece hitos verificables; y el seguimiento recoge los resultados medidos y lo aprendido. La limitación de espacio es deliberada: no se pueden meter cincuenta diapositivas de texto en una hoja, así que hay que sintetizar, usar datos visuales y ser conciso.
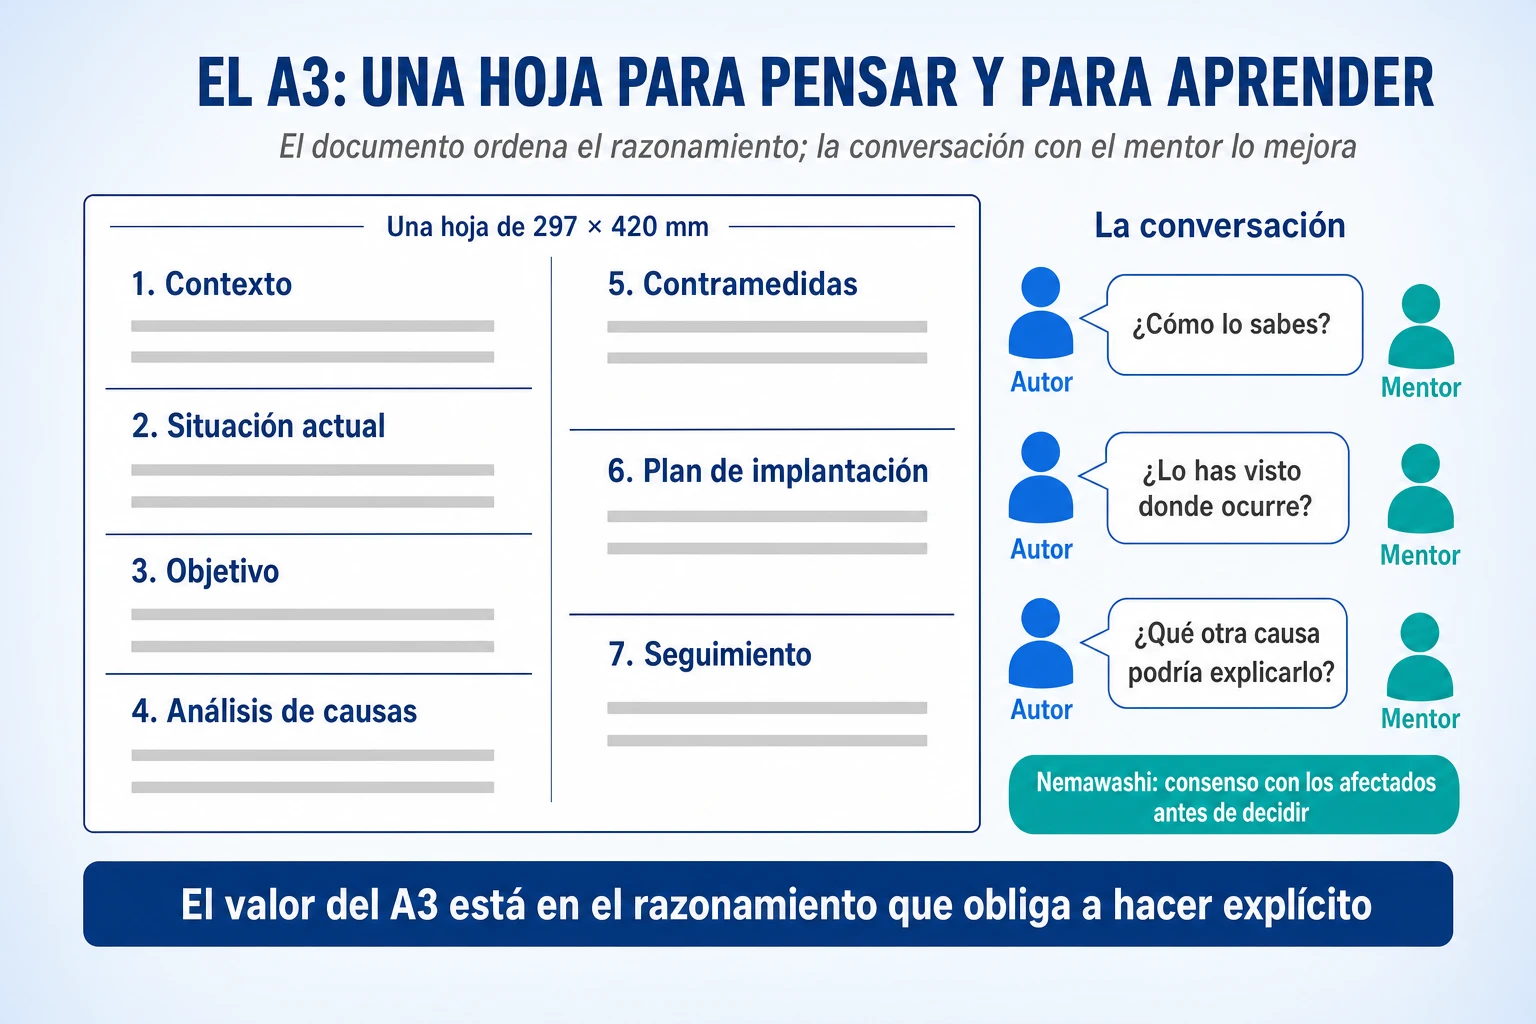
Lo que convierte el A3 en una herramienta de gestión, y no solo de comunicación, es el proceso que lo rodea. Según Isao Yoshino, antiguo directivo de Toyota, y John Shook, el A3 nació como una forma de contar una historia de mejora de calidad y evolucionó hasta convertirse en un proceso para formar directivos. El momento decisivo fue un programa de desarrollo directivo de dos años, entre 1979 y 1980, que formó a unos mil responsables alrededor de sus propios A3, y en cuyas sesiones de presentación estaba presente Eiji Toyoda con su comité ejecutivo. La pregunta que se hacía a los directivos no era cómo se había hecho el trabajo, sino qué habían hecho ellos, como responsables, para alcanzar el objetivo.
En la práctica, quien escribe un A3 no lo hace en solitario. Lo revisa con un mentor, normalmente su responsable, que no le da la respuesta sino que le hace preguntas: cómo sabe que esa es la causa, si lo ha visto donde ocurre, qué otra explicación podría haber, qué pasará si la contramedida no funciona. Antes de ejecutar, el A3 se comparte además con las personas afectadas en un proceso de consenso previo que en Toyota se llama nemawashi, lo que reduce la resistencia y mejora la solución con sus aportaciones. Un A3 rellenado en soledad, como una plantilla más, pierde casi todo su valor; un A3 discutido con un buen mentor desarrolla la capacidad de quien lo escribe para resolver el siguiente problema sin ayuda.
Trabajo estandarizado: el mejor método conocido hoy como base de la mejora de mañana
Cuando una contramedida funciona y sus resultados son estables, el razonamiento exige un paso que distingue a Toyota de muchas organizaciones que también resuelven problemas: convertir la mejora en la nueva forma normal de trabajar, es decir, en estándar. En Toyota, el trabajo estandarizado de un puesto se apoya en tres elementos: el ritmo que marca la demanda, la secuencia de tareas y la cantidad mínima de piezas en curso para que el trabajo fluya. Se recoge en una hoja visible en el propio puesto, de modo que cualquiera puede ver cómo se hace el trabajo y si se está haciendo así.
El estándar cumple tres funciones que explican por qué es el cimiento de la mejora y no su enemigo. Permite saber qué funciona, porque solo comparando con un método definido se puede afirmar que algo es mejor; permite detectar desviaciones, porque sin una definición de lo normal no hay anomalía; y permite consolidar el aprendizaje, porque lo que no se incorpora al estándar se pierde con el siguiente cambio de turno. Ohno lo explicó con claridad: los estándares son una base para mejorar, y sin algún tipo de estándar, elogiar una mejora no tiene sentido, porque no hay nada con lo que comparar el nuevo procedimiento. Su consejo práctico era empezar por escribir el procedimiento tal como se hace hoy, en lugar de esperar a encontrar el mejor posible, y mejorarlo poco a poco.
El riesgo del estándar es convertirse en inmovilismo, en una norma impuesta desde arriba que nadie se atreve a cambiar. Ohno advertía precisamente contra esa lectura: que un procedimiento esté establecido no significa que lo haya decidido alguien de más arriba, y en último término es quien hace el trabajo quien elige cómo proceder y quien propone cambiarlo. En Toyota el estándar es el mejor método conocido hasta hoy, y se espera que mañana haya uno mejor. La propia empresa añadió en 2025 una reflexión que vale para cualquier organización: las normas tienden a especificar qué hay que hacer, y con el tiempo esas tareas se modifican para ganar eficiencia, lo cual no es un problema en sí; el problema es cambiarlas sin entender su propósito, y por eso lo que debe transmitirse no es la tarea, sino el propósito. Un estándar, además, solo sirve si alguien sabe enseñarlo, y ese es el método de instrucción que se explica en el capítulo siguiente.
Las 5S: orden y estabilidad en el puesto de trabajo para que las anomalías se vean
Un estándar es difícil de mantener en un lugar de trabajo desordenado, donde cada búsqueda de una herramienta es una pequeña improvisación. Las 5S son un método para crear y sostener orden en el puesto de trabajo, y deben su nombre a cinco palabras japonesas que empiezan por esa letra. Clasificar, seiri, consiste en separar lo necesario de lo innecesario y retirar lo que sobra; muchas organizaciones usan una tarjeta roja para marcar lo dudoso y dar un plazo para reclamarlo. Ordenar, seiton, significa un lugar para cada cosa y cada cosa en su lugar: herramientas en paneles con su silueta dibujada, contenedores etiquetados, pasillos marcados, de modo que cualquiera, incluso el primer día, encuentre lo que busca en segundos. Limpiar, seiso, no es estética sino inspección: al limpiar una máquina se detectan fugas de aceite, tornillos flojos o grietas que la suciedad ocultaba. Estandarizar, seiketsu, convierte las tres primeras en hábitos con listas visuales, revisiones rápidas y fotografías del estado correcto. Y sostener, shitsuke, es la disciplina que mantiene el sistema con revisiones entre compañeros, indicadores visibles y reconocimiento de los equipos que mejoran.
Su beneficio real va más allá del aspecto del lugar de trabajo. Un entorno ordenado reduce el tiempo de búsqueda, que es un desperdicio de movimientos, mejora la seguridad y, sobre todo, hace visibles las anomalías: si una herramienta no está en su silueta, algo ha fallado y conviene averiguar qué. Conviene, sin embargo, situar el método en su sitio. Ohno contaba que Toyota organizaba campañas de orden y limpieza con cuatro de esas palabras, a las que después se añadió la disciplina; el método sistematizado con cinco pasos, tarjeta roja y auditorías lo difundieron consultores japoneses en los años ochenta y noventa. Las reglas del tipo «si no se ha usado en treinta días, fuera» varían de un manual a otro y no son una norma de Toyota.
Tampoco son un requisito universal que haya que cumplir antes de cualquier otra mejora. Las 5S son útiles cuando el desorden provoca búsquedas, errores o riesgos; aplicadas como campaña obligatoria en todas las áreas, sin relación con un problema concreto, se convierten en un ejercicio de limpieza que se abandona a los pocos meses. En una oficina, su equivalente más útil suele estar en el orden digital: carpetas compartidas con una estructura común, plantillas vigentes localizables y una única versión de cada documento.
Mejora continua (kaizen): pequeñas mejoras como parte del trabajo ordinario
Con todas las piezas sobre la mesa se puede entender qué significa realmente kaizen. La palabra se traduce como cambio a mejor, pero en Toyota no designa un programa temporal ni una iniciativa de la dirección, sino una forma permanente de trabajar: la aplicación, todos los días y por todas las personas, del razonamiento descrito en este capítulo. Parte de una premisa sencilla, que ningún proceso es perfecto, siempre hay desperdicio oculto y siempre existe una forma mejor, y en lugar de esperar una gran innovación cada cinco años persigue pequeñas mejoras continuas en cada rincón de la organización. Es uno de los cinco valores del Toyota Way, que lo define como mejorar las operaciones de forma continua, buscando siempre la innovación y la evolución.
Conviene distinguir tres alcances de mejora que a menudo se confunden. La mejora incremental del día a día la hacen los equipos sobre su propio trabajo; los proyectos estructurales, como rediseñar un flujo completo o cambiar la distribución de una planta, exigen equipos dedicados y semanas de trabajo; y las innovaciones de mayor alcance, como un producto o una tecnología nuevos, requieren otros métodos que se verán en el capítulo de innovación. Kaizen se refiere sobre todo al primero, y su fuerza procede de la acumulación: miles de pequeñas mejoras realizadas por las personas que mejor conocen el trabajo producen, con los años, una distancia que es muy difícil de recortar con un solo proyecto.
Que kaizen no sea solo «hacer más rápido» es importante. Su objetivo es eliminar desperdicio, variabilidad y sobrecarga, no intensificar el trabajo; cuando se confunde con exigir más producción a las mismas personas, deja de ser mejora y se convierte en presión, un riesgo que se analiza en el capítulo de límites.
Caso práctico: cómo aprende de sus segundas visitas la empresa de servicios
Tras los cambios de calidad en origen, la empresa de mantenimiento ha bajado las segundas visitas del 31 % al 18 %, pero sigue resolviendo cada caso por separado. El paso siguiente, ya en la fase de consolidación que empieza en el séptimo mes, es construir el mecanismo de aprendizaje con los tres niveles de problema. Cada equipo instala un tablero junto a la entrada del almacén y celebra cada mañana una reunión de quince minutos, de pie, en la que se repasan las incidencias del día anterior; las anomalías sencillas se corrigen allí mismo, y las que se repiten se anotan para analizarlas. Cada segunda visita se analiza con los cinco porqués en las veinticuatro horas siguientes, mientras el técnico recuerda los detalles.
Las segundas visitas son, sin embargo, un problema del tercer nivel, porque dependen de recepción, almacén y técnicos a la vez. Al cabo de un mes, el jefe de operaciones prepara un A3 con los datos acumulados. El análisis muestra que en el 45 % de los casos faltaba una pieza en la furgoneta, en el 30 % el diagnóstico inicial era incorrecto, en el 15 % el cliente no estaba o no se podía acceder al equipo, y el 10 % restante respondía a causas dispersas, como equipos al final de su vida útil o averías nuevas sin relación con la primera. Antes de proponer nada, acompaña durante dos días a dos técnicos y descubre algo que los datos no decían: las furgonetas se cargan según una lista que nadie ha revisado en tres años, con piezas de equipos que ya casi no se instalan y sin las de los modelos más vendidos. El jefe técnico, que actúa como mentor, le pide que compruebe la hipótesis con los consumos reales antes de cambiar nada.
La contramedida se prueba primero en un solo equipo, siguiendo el PDCA: el stock de cada furgoneta se recalcula con el consumo real de los últimos seis meses y el centro de servicio confirma la cita con el cliente la víspera. Tras seis semanas, las segundas visitas de ese equipo bajan a la mitad, mientras las de los otros cuatro, que sirven de referencia, apenas cambian. Aun así, el equipo espera otras ocho semanas para comprobar que el resultado se mantiene en distintas condiciones, porque un piloto en un solo equipo puede deberse a otras causas, como la estación del año o la experiencia de sus técnicos. Entonces se actualiza el estándar de carga de las furgonetas, se fija una revisión trimestral de la lista y el cambio se extiende a los otros cuatro equipos, cada uno adaptándolo a los equipos más habituales de su zona, que es lo que Toyota llama yokoten. Al final de la fase de consolidación, hacia el mes dieciocho, la tasa de segundas visitas de toda la empresa ronda el 10 %. Lo más importante no es la cifra, sino que la mejora ya no depende de que alguien se acuerde de ella: está en el estándar, se revisa con una fecha fija y tiene un responsable.
Cuándo funciona la mejora continua y qué la convierte en burocracia o en presión
El razonamiento de la mejora continua es la parte del modelo Toyota que mejor se traslada a cualquier tipo de organización, porque no depende de la naturaleza del producto sino de cómo se tratan los problemas. Necesita tres condiciones: tiempo reservado para analizar y probar, responsables capaces de enseñar a resolver en lugar de resolver ellos, y un ambiente en el que reconocer un problema no tenga consecuencias negativas para quien lo hace. Sin la primera, el análisis se aplaza indefinidamente; sin la segunda, todo depende de unos pocos expertos; sin la tercera, los problemas dejan de aflorar.
| Herramienta | Qué problema resuelve | Qué necesita para funcionar | Error habitual |
| Ir a ver (genchi genbutsu) | Decisiones basadas en informes filtrados | Tiempo de los responsables en el lugar de trabajo | Visitas de cortesía que no observan nada |
| Cinco porqués | Soluciones que tratan el síntoma | Comprobar cada respuesta con datos u observación | Cadenas únicas y especulativas, o buscar culpables |
| Ciclo PDCA | Cambios generalizados sin evidencia | Indicador de partida y piloto acotado | Dar por buena una mejora sin comprobar su estabilidad |
| Informe A3 | Razonamientos difusos en problemas importantes | Un mentor que pregunta en lugar de responder | Exigirlo para cualquier asunto y rellenarlo en solitario |
| Trabajo estandarizado | Cada persona trabaja a su manera y las mejoras se pierden | Estándares vivos que se revisan y se enseñan | Inmovilismo y normas impuestas |
| 5S | Desorden que provoca búsquedas, errores y riesgos | Relación con un problema concreto | Campaña de limpieza que se abandona |
| Mejora continua (kaizen) | Organizaciones que solo mejoran con grandes proyectos | Todo lo anterior, todos los días | Convertirse en presión para producir más |
Los fallos más habituales tienen dos formas opuestas. La primera es la burocracia: A3 obligatorios para cualquier asunto, reuniones diarias que se convierten en informes de estado, indicadores de número de mejoras que premian las triviales. La segunda es la presión: convertir la mejora continua en una exigencia permanente de producir más con menos, sin reducir de verdad el desperdicio ni la sobrecarga. Ambas comparten la misma causa, que es tratar las herramientas como fin en lugar de como medio. La pregunta que permite detectarlas es sencilla: ¿los problemas que se resolvieron hace seis meses han dejado de producirse? Si la respuesta es no, la organización está practicando el ritual de la mejora continua, pero no su sustancia.
| Problema | Se resuelven síntomas todos los días, pero los mismos problemas vuelven y lo aprendido no llega a los demás. |
| Idea de Toyota | Un razonamiento científico común, con la profundidad ajustada al problema, que termina siempre en un estándar nuevo. |
| Herramientas | Ir a ver, cinco porqués, ciclo PDCA, informe A3, trabajo estandarizado, 5S y mejora continua. |
| Cuándo aplicarlo | En cualquier organización, con tiempo reservado, responsables que enseñan y una regla clara sobre qué problema merece qué análisis. |
Que los problemas resueltos dejen de producirse depende, en último término, de cómo se desarrolla a las personas que tienen que resolverlos, que es el objeto del siguiente capítulo.
5. Personas y liderazgo en Toyota: cómo desarrollar la capacidad de mejorar de toda la organización
Los tres capítulos anteriores describen mecanismos: un flujo que hace visibles los problemas, una calidad en origen que los detiene y un razonamiento que los convierte en estándares. Ninguno de esos mecanismos funciona por sí solo; todos dependen de que haya personas capaces de usarlos y responsables que dediquen su tiempo a desarrollarlas. Toyota lo repite en casi todos sus documentos, y es también el punto en el que más fallan quienes intentan imitarla: se copian los tableros y las tarjetas, pero no la forma de enseñar ni la forma de dirigir.
La pregunta empresarial de este capítulo es cómo conseguir que la mejora no dependa de unos pocos expertos ni de programas que se agotan. La respuesta de Toyota tiene cuatro partes, que el capítulo recorre en este orden: unos valores que ponen el desarrollo de las personas en el centro; un método preciso para enseñar el trabajo, que procede de un programa estadounidense de la Segunda Guerra Mundial; varios canales para que todo el mundo participe en la mejora; y un tipo de responsable cuyo trabajo principal es ayudar y enseñar. Al final se añade una interpretación externa, la de Mike Rother, que convierte ese estilo de dirección en rutinas que se pueden practicar.
El problema de la mejora que depende de iniciativas aisladas y de unos pocos expertos
Muchas organizaciones han vivido el mismo ciclo. Se lanza un programa de mejora con formación, talleres y un equipo dedicado; durante unos meses aparecen resultados; y al cabo de un año o dos el programa languidece, los estándares se degradan y la organización vuelve a funcionar como antes. La explicación habitual es la falta de compromiso, pero la causa suele ser estructural: la mejora se ha organizado como una iniciativa añadida al trabajo, dirigida por especialistas, en lugar de como una parte del trabajo de todos, dirigida por los mismos responsables que dirigen la operación.
El síntoma más claro es que el conocimiento está en unas pocas cabezas. Los técnicos veteranos saben resolver lo que nadie más sabe, y los nuevos aprenden «mirando», cada uno de una forma distinta, de modo que la calidad depende de quién haga el trabajo ese día. Cuando un veterano se jubila o se va a la competencia, la empresa pierde algo que no estaba escrito en ninguna parte. Toyota respondió a este problema haciendo del desarrollo de las personas una responsabilidad central de cada responsable, con un método explícito para enseñar y con tiempo reservado para hacerlo.
Mejora continua y respeto por las personas: los dos pilares del Toyota Way y el dicho «hacer cosas es hacer personas»
El Toyota Way se apoya en dos pilares que conviene entender juntos. La mejora continua significa no estar nunca satisfecho con la situación actual y trabajar para mejorarla aportando ideas nuevas; el respeto por las personas significa respetar a todos los grupos relacionados con la empresa y reconocer que el éxito se construye con el esfuerzo de cada individuo. El respeto, tal como lo define Toyota, no es cortesía: es hacer el esfuerzo de entender a los demás, asumir responsabilidades y construir confianza mutua. Y el valor del trabajo en equipo no se define como autonomía del grupo, sino como estimular el crecimiento personal y profesional de cada uno y compartir las oportunidades de desarrollo.
En Toyota se repite desde hace décadas un dicho que resume la relación entre ambos pilares: hacer cosas es hacer personas. Isao Kato, que dedicó treinta y cinco años a desarrollar la formación de la empresa, lo recogía como frase interna, y Akio Toyoda lo repetía en el informe anual de 2025 con una precisión: antes de fabricar nada, hay que desarrollar a las personas. Circula mucho otra versión, «construimos personas antes que coches», presentada como lema oficial de la empresa, pero no aparece en ningún documento de Toyota; es una paráfrasis libre de ese dicho. La relación entre los dos pilares es práctica, no retórica: la mejora continua solo es posible si las personas saben mejorar, y desarrollarlas es la forma más profunda de respetarlas.
La propia Toyota reconoce que no siempre ha estado a la altura de este principio. Al presentar su filosofía actual, admite que en algunas etapas de su historia, en particular durante la rápida expansión de finales del siglo XX, se centró más en las cifras que en las personas, y que eso coincidió con problemas de calidad. Es un reconocimiento útil para cualquier empresa: el respeto por las personas no es un rasgo cultural que se tiene o no se tiene, sino una práctica que se deteriora cuando la presión por el volumen se impone.
Training Within Industry: el método en cuatro pasos con el que Toyota enseña el trabajo
La forma en que Toyota forma a sus operarios procede de un lugar inesperado. Durante la Segunda Guerra Mundial, el gobierno de Estados Unidos creó un programa llamado Training Within Industry, TWI, para enseñar en semanas a millones de trabajadores sin experiencia que sustituían en las fábricas a quienes se habían ido al frente. El programa tenía tres módulos para los supervisores: uno para enseñar el trabajo, otro para mejorar los métodos y otro para gestionar las relaciones con las personas. Tras la guerra, las autoridades de ocupación lo llevaron a Japón, y Toyota, que buscaba una forma de formar a sus supervisores tras la crisis de 1950, adoptó los tres: la instrucción del trabajo en diciembre de 1951, la mejora de métodos en 1952 y las relaciones con las personas en 1953. Isao Kato, que lo enseñó durante años dentro de la empresa, sostenía que el trabajo estandarizado no puede funcionar a largo plazo sin esa capacidad de enseñar debajo.
El método parte de un lema que lo resume todo: si la persona no ha aprendido, es que el instructor no ha enseñado. Y lo convierte en cuatro pasos. El primero es preparar a la persona: ponerla cómoda, explicarle qué tarea va a aprender y para qué sirve, averiguar qué sabe ya y colocarla en una posición desde la que vea bien. El segundo es presentar la operación: hacerla delante de ella paso a paso, destacando cada punto clave, uno cada vez y sin dar más información de la que puede asimilar. El tercero es dejar que la haga: la persona realiza la tarea, el instructor corrige los errores en el momento y le pide que explique en voz alta cada paso, cada punto clave y su razón, hasta estar seguro de que lo ha entendido. Y el cuarto es el seguimiento: ponerla a trabajar, decirle a quién puede pedir ayuda, comprobar con frecuencia cómo va y reducir poco a poco la supervisión.

Antes de enseñar, el instructor prepara la tarea con una herramienta sencilla, la hoja de desglose. Descompone el trabajo en pasos importantes, que son los que hacen avanzar la tarea; identifica en cada paso los puntos clave, que son lo que puede hacer o deshacer el trabajo porque afecta a la seguridad, a la calidad o a la facilidad para hacerlo; y anota la razón de cada punto clave. Las razones son la parte que más se olvida y la más valiosa, porque son las que permiten a la persona entender el propósito del estándar y no limitarse a repetirlo, que es exactamente lo que Toyota reclamaba en 2025 al decir que lo que hay que transmitir es el propósito y no la tarea.
La diferencia de esfuerzo que supone este enfoque era muy visible a principios de los años noventa. Un estudio comparativo de plantas de montaje de automóviles encontró que las japonesas situadas en Japón formaban a cada operario nuevo unas 364 horas en sus seis primeros meses, las japonesas instaladas en Norteamérica unas 225 y las estadounidenses unas 42. No es que las plantas japonesas tuvieran más tiempo, sino que consideraban la formación una parte del trabajo de producción, y no un gasto que reducir cuando la carga aprieta.
Cómo se descompone una tarea en pasos, puntos clave y razones: el ejemplo de un técnico nuevo
El método se entiende mejor con un ejemplo de la empresa de mantenimiento. Un técnico recién incorporado tiene que aprender a comprobar el funcionamiento de un equipo de aire acondicionado antes de cerrar una avería, que es precisamente el paso que se saltaba en muchas segundas visitas. Su jefe de equipo prepara la hoja de desglose antes de la primera sesión.
| Paso importante | Punto clave | Razón |
| 1. Conectar el manómetro a la toma de servicio | Con el equipo apagado y con guantes | Evita quemaduras y pérdidas de refrigerante |
| 2. Poner el equipo en marcha en modo frío y esperar diez minutos | Con puertas y ventanas cerradas | Las presiones solo son fiables cuando el equipo se ha estabilizado |
| 3. Leer la presión y la temperatura del aire de salida | Compararlas con la tabla del fabricante para la temperatura exterior de ese día | El valor correcto cambia con el tiempo que hace |
| 4. Registrar los valores en la aplicación | Con una fotografía del manómetro | Sin ellos no se puede cerrar la avería, y sirven para analizar las que reaparecen |
| 5. Desconectar y tapar la toma de servicio | Apretar el tapón y comprobar con espuma que no hay fuga | Un tapón flojo es una fuga lenta que provoca otra llamada a las pocas semanas |
Con la hoja preparada, el jefe de equipo aplica los cuatro pasos. Prepara al técnico explicándole por qué esta comprobación evita segundas visitas, hace él mismo la tarea en un equipo real destacando cada punto clave, le pide que la repita explicando en voz alta qué hace y por qué, y durante las dos semanas siguientes revisa con él los valores que registra y le recuerda que, ante cualquier duda, puede llamar a la línea de guardia. La tarea no se considera enseñada cuando se ha explicado, sino cuando el técnico la hace bien sin ayuda y sabe por qué cada punto clave importa. Un cuadro sencillo, con las tareas en columnas y las personas en filas, registra quién domina cada una, quién está aprendiendo y quién puede enseñarla, y permite planificar la formación y cubrir ausencias sin improvisar.
Cómo participa toda la organización: sugerencias y círculos de calidad
Para que la mejora sea responsabilidad de todos, Toyota construyó varios canales de participación, ninguno de ellos inventado por ella. El sistema de sugerencias se puso en marcha en mayo de 1951 a partir del que un directivo había visto en las plantas de Ford. El primer año recibió 789 ideas; en 1972, la empresa aplicaba ya tres de cada cuatro propuestas; y en 2023 el personal técnico de planta presentó unas 810.000, más de catorce por persona. Toyota ha sido autocrítica también aquí: reconoce que el enorme volumen de sugerencias de los años ochenta respondía a una competición por cantidad más que por calidad, y cambió el sistema. Hoy el supervisor revisa cada propuesta en el lugar de trabajo antes de valorarla, y el premio tiene en cuenta tanto el resultado como el proceso de análisis.
Los círculos de calidad proceden del movimiento japonés de calidad: los impulsó Kaoru Ishikawa desde 1962, y Toyota empezó ese mismo año con reuniones de calidad que fueron su antecedente. Son grupos pequeños del propio equipo de trabajo que analizan un problema de su área con herramientas sencillas, normalmente guiados por su jefe de equipo. Conviene no confundirlos con equipos autogestionados: no deciden plantillas, turnos ni objetivos, sino que trabajan dentro de la estructura de mando.
Reflexionar, difundir lo aprendido y estudiar en el lugar de trabajo (hansei, yokoten y jishuken)
Tres prácticas completan el sistema de aprendizaje colectivo, y las tres tienen un nombre japonés que conviene conocer porque aparece en casi toda la literatura. La reflexión, hansei, consiste en mirar atrás para reconocer, sin excusas, qué salió mal y qué se puede mejorar, tanto en un proceso como en la propia actuación. En Toyota se espera incluso al terminar un proyecto que ha salido bien, porque afirmar que no hubo ningún problema se interpreta como falta de reflexión. La primera auditoría interna tras introducir el control total de la calidad, en 1962, es un buen ejemplo: identificó y puso por escrito sus propios fallos, como la falta de comprensión de los objetivos de la empresa o la debilidad de la coordinación entre áreas.
La difusión horizontal, yokoten, consiste en extender lo aprendido en un lugar a todos los lugares donde pueda servir. Si se descubre una válvula defectuosa en una máquina, se revisan las válvulas similares de esa planta y de las demás. No consiste en copiar una solución por decreto, sino en que otros equipos vayan a ver la mejora y la adapten a su caso. El estudio en el lugar de trabajo, jishuken, es un taller práctico de duración limitada, de una semana a varios meses, en el que directivos y técnicos aprenden resolviendo un problema real donde ocurre. Lo desarrolló la división de consultoría interna creada a partir del trabajo de Ohno, se ha usado mucho con proveedores y Toyota recurrió a él en 2024, como se verá, para reorganizar su proceso de certificación.
Conviene corregir una idea que circula con frecuencia. El jishuken no es una forma de organización permanente ni Toyota tiene una estructura generalizada de células autogestionadas. Los equipos autogestionados pertenecen a otra tradición, la sociotécnica, cuyo ejemplo más conocido es la planta de Volvo en Uddevalla; los investigadores que compararon esa planta con NUMMI a principios de los noventa encontraron en la segunda una jerarquía estable, con más mandos de primera línea por operario que una fábrica convencional, y una mejora participativa que se hacía dentro de esa jerarquía, no en su ausencia. Paul Adler llamó a este modelo una burocracia que aprende.
El líder en Toyota: responder a las peticiones de ayuda, enseñar y resolver problemas donde se hace el trabajo
La pieza que sostiene todo lo anterior es un tipo de liderazgo muy distinto del habitual. En las plantas de Toyota, cada jefe de equipo coordina a un grupo pequeño, normalmente de entre cuatro y ocho operarios, y cada jefe de grupo a cuatro o cinco jefes de equipo. El jefe de equipo dedica la mayor parte de su tiempo a responder a las llamadas de ayuda, cubrir ausencias, formar a los nuevos con el método de instrucción y liderar la mejora de su equipo. Es justo lo contrario de un equipo sin jefe: hay más mandos por operario que en una fábrica tradicional, pero su papel no es vigilar, sino enseñar y ayudar.
Steven Spear y Kent Bowen, que estudiaron Toyota durante años, describieron cómo funciona esa ayuda. Un operario que encuentra un problema debe pedir ayuda de inmediato, y la persona designada debe responder y resolverlo dentro del tiempo de ciclo del puesto: si se monta un asiento cada 55 segundos, la ayuda tiene que llegar y resolver en menos de 55 segundos. Añadían una observación que contradice lo que se enseña en muchas escuelas de dirección: a los directivos de otras empresas les parece mejor que el operario intente resolver solo antes de pedir ayuda, pero así los problemas quedan ocultos. Y cuando cualquier supervisor puede atender cualquier llamada, porque no hay una persona asignada, el problema que es de todos acaba siendo de nadie.
El mismo modelo se aplica a todos los niveles. Se espera que cada responsable sea capaz de hacer el trabajo de las personas que supervisa y de enseñarles a resolver problemas con método, y la forma de enseñar es preguntar: cómo se hace este trabajo, cómo se sabe que se está haciendo bien, cómo se sabe que el resultado no tiene defectos, qué se hace si aparece un problema. En el programa de desarrollo directivo de 1979 y 1980, los consejeros de Toyota reprochaban a algunos responsables no haber explicado cómo habían desarrollado a sus colaboradores, y les recordaban que la cultura de su organización empezaba en su comportamiento diario. Steven Spear, que estudió durante años cómo se forman los directivos de Toyota, lo resumió en una regla: el directivo enseña, no arregla.
Este liderazgo se apoya en la gestión visual, que permite ver el estado del trabajo sin pedir informes: en el puesto del asiento que describían Spear y Bowen, el suelo está marcado en décimas del ciclo, de modo que si el operario pasa una marca y aún no ha terminado la tarea correspondiente, él y su jefe de equipo saben que va retrasado. La autonomía del operario es real, pero está dentro del estándar: puede detener la línea, proponer mejoras y participar en la redacción de su procedimiento, mientras que las decisiones sobre objetivos, plantilla y ritmo se toman a través del despliegue de la estrategia que se describe en el capítulo siguiente.
Toyota Kata: las rutinas de mejora y de acompañamiento que describió Mike Rother
Una dificultad para trasladar este estilo de dirección es que en Toyota se aprende por inmersión, a lo largo de años, y casi nunca se pone por escrito. Mike Rother, coautor del manual del mapa del flujo de valor, dedicó años a investigar qué rutinas de pensamiento había detrás de esa forma de dirigir, y las describió en 2009 en un libro, Toyota Kata. Conviene presentarlo con precisión: es un modelo de un autor externo, construido a partir de su estudio de Toyota, y no un método oficial de la empresa. Su valor está en que convierte un estilo de dirección difícil de observar en dos rutinas concretas que se pueden practicar, del mismo modo que en las artes marciales se practica una forma, un kata, hasta que se domina.
La primera rutina, la de mejora, tiene cuatro pasos. Entender la dirección o el reto a largo plazo; conocer con datos la situación actual; fijar la siguiente condición objetivo, un estado concreto que se quiere alcanzar en un plazo corto, de una a cuatro semanas; y avanzar hacia ella con pequeños experimentos, cada uno con una predicción que se comprueba, aprendiendo en el camino qué obstáculos hay. La segunda rutina, la de acompañamiento, es la que hace el responsable con la persona que mejora, en conversaciones breves y frecuentes, de unos quince o veinte minutos, organizadas alrededor de cinco preguntas.
- ¿Cuál es la condición objetivo?
- ¿Cuál es la situación actual? Y, sobre el último paso: qué se planeó, qué se esperaba, qué pasó y qué se aprendió.
- ¿Qué obstáculos impiden alcanzar la condición objetivo? ¿En cuál se está trabajando ahora?
- ¿Cuál es el siguiente paso o experimento? ¿Qué se espera que ocurra?
- ¿Cuándo se podrá ver lo que se ha aprendido de ese paso?
En la empresa de mantenimiento, la rutina se ve así. El jefe de operaciones se reúne quince minutos dos veces por semana con la jefa de equipo de la zona norte, cuya condición objetivo para las próximas tres semanas es que ninguna avería espere más de un día a ser planificada. Ella explica que la situación actual es de un día y medio, que el obstáculo en el que trabaja son las averías que llegan sin datos suficientes para asignar técnico, y que su siguiente experimento es pedir al centro de servicio la fotografía del equipo en la misma llamada. El jefe de operaciones no le dice qué hacer; le pregunta qué espera que ocurra y cuándo lo sabrá. Así, la regla del directivo que enseña y no arregla se convierte en una práctica con hora fija. Su riesgo es el mismo de cualquier rutina: si las preguntas se hacen de forma mecánica, sin escuchar las respuestas ni ir a ver el problema, se convierten en un interrogatorio más.
Qué condiciones permiten que las personas comuniquen los problemas
Todo el sistema descansa sobre una condición: que las personas comuniquen los problemas. Hoy se suele llamar seguridad psicológica a la confianza en que señalar un error o pedir ayuda no tendrá consecuencias negativas, un concepto que formuló la investigadora Amy Edmondson en 1999 y que no forma parte del vocabulario histórico de Toyota. Lo que Toyota hizo, mucho antes de que existiera el término, fue diseñar un mecanismo concreto que hace esperable señalar los problemas: quien tira del andon recibe ayuda en segundos y, una vez resuelto, se le pregunta qué propone para que no se repita. La comparación con las plantas de General Motors que instalaron el andon sin esa respuesta, donde se gritaba a quien lo usaba, muestra que la condición no es la cuerda, sino lo que ocurre cuando alguien tira de ella.
El mismo sistema que pide detener la línea y proponer mejoras puede convertirse, sin embargo, en una presión permanente. Ocurre cuando la mejora se usa para recortar holgura sin devolver autonomía, cuando se hace fuera de la jornada o sin reconocimiento, o cuando se mide por el número de propuestas en lugar de por los problemas resueltos. Toyota ha vivido ese lado oscuro, con casos de muerte por exceso de trabajo reconocidos por los tribunales japoneses, y por eso se analiza con detalle en el capítulo dedicado a los límites del modelo.
Caso práctico: jefes de equipo, instrucción del trabajo y rutinas de dirección en la empresa de servicios
Cuando la empresa de mantenimiento ha mejorado su flujo, su calidad y su forma de aprender, aparece el problema de este capítulo: las mejoras dependen de la energía del jefe de operaciones, y cada jefe de zona sigue dirigiendo a su manera. La dirección decide cambiar tres cosas durante la fase de consolidación. La primera es la estructura: en cada uno de los cinco equipos de siete u ocho técnicos, uno asume el papel de jefe de equipo, con parte de su jornada reservada para responder a las llamadas de ayuda, acompañar a los técnicos nuevos y preparar la reunión diaria.
La segunda es la formación. Los nuevos técnicos ya no aprenden «mirando a un veterano», sino con la instrucción en cuatro pasos y una hoja de desglose para cada una de las diez intervenciones más frecuentes, preparadas por los técnicos más experimentados y revisadas por el jefe técnico. Cada equipo tiene un cuadro con quién domina cada intervención, de modo que la planificación diaria sabe a quién asignar una avería poco habitual y la formación se programa según los huecos del cuadro. La tercera son las rutinas de dirección: cada día, reunión de quince minutos de cada equipo ante su tablero; cada semana, el jefe de operaciones revisa con cada jefe de equipo los problemas abiertos, responde a todas las sugerencias recibidas y mantiene con él una conversación de acompañamiento con las cinco preguntas; y cada mes, cada directivo dedica un día a acompañar a un técnico.
El cambio más difícil no es ninguno de estos, sino el de comportamiento. Los responsables tienen que aprender a preguntar en lugar de dar la solución y a recibir un problema como información, no como una molestia, y la dirección tiene que aceptar que reservar tiempo a los jefes de equipo reduce a corto plazo las horas disponibles para reparar. A cambio, al cabo de un año la mejora ya no depende de una persona: hay seis responsables capaces de enseñar a resolver problemas, los cinco jefes de equipo y el jefe de operaciones, y una forma común de trabajar en todos los equipos.
Cuándo aplicar estas prácticas de personas y liderazgo, y qué riesgos tienen
Las prácticas de este capítulo son las más universales del modelo, porque no dependen del producto ni del sector. Todas comparten una condición: necesitan tiempo dentro de la jornada y responsables que respondan, y todas fracasan del mismo modo cuando se convierten en una obligación formal sin esa respuesta.
| Práctica | Qué problema resuelve | Qué necesita para funcionar | Error habitual |
| Instrucción del trabajo (TWI) | Cada persona aprende a su manera y la calidad depende de quién haga el trabajo | Hojas de desglose y responsables que saben enseñar | Explicar sin comprobar que la persona sabe hacerlo |
| Sistema de sugerencias | Ideas de quien hace el trabajo que nunca se aprovechan | Respuesta rápida y revisión en el lugar de trabajo | Competición por cantidad y propuestas triviales |
| Círculos de calidad | Problemas de área que nadie analiza | Tiempo dentro de la jornada y un guía | Trabajo fuera de horario presentado como voluntario |
| Reflexión y difusión (hansei y yokoten) | Errores que se repiten y mejoras que no se extienden | Reconocer errores sin buscar culpables | Reflexión ritual o copia sin adaptar |
| Jefe de equipo | Problemas que nadie atiende a tiempo | Tiempo reservado para ayudar y enseñar | Un supervisor más que solo controla |
| Rutinas de mejora y acompañamiento (Kata) | Responsables que resuelven en lugar de enseñar | Conversaciones breves, frecuentes y con hora fija | Preguntas mecánicas que se convierten en interrogatorio |
| Problema | La mejora depende de unos pocos expertos o de programas que se agotan, y el conocimiento está en pocas cabezas. |
| Idea de Toyota | Hacer cosas es hacer personas: cada responsable tiene como tarea principal ayudar, enseñar y desarrollar a su equipo. |
| Herramientas | Instrucción del trabajo en cuatro pasos, hojas de desglose, sugerencias, círculos de calidad, reflexión, difusión, jefes de equipo y rutinas de acompañamiento. |
| Cuándo aplicarlo | Siempre, empezando por las tareas más frecuentes y por los responsables más cercanos al trabajo, con tiempo protegido para enseñar. |
Con personas capaces de mejorar y responsables que enseñan, queda una pregunta: cómo conseguir que todas esas mejoras empujen en la misma dirección.
6. Ejecución de la estrategia en Toyota: cómo desplegar unas pocas prioridades (hoshin kanri) y gobernar su cumplimiento
Una organización en la que todo el mundo sabe mejorar su propio trabajo todavía puede fracasar como conjunto. Si cada equipo mejora en una dirección distinta, las mejoras no se suman, y la estrategia de la empresa se queda en un documento que no cambia lo que se hace cada día. Toyota resolvió este problema con un método de despliegue de prioridades que procede del movimiento japonés de calidad y que conecta la estrategia con el trabajo de cada equipo mediante el mismo razonamiento que usa para resolver problemas.
La pregunta empresarial de este capítulo es cómo convertir una estrategia en trabajo concreto y cómo saber, antes de que sea tarde, si está funcionando. El capítulo explica primero de dónde viene el método y cómo funciona en Toyota, y después baja a las decisiones que tiene que tomar cualquier dirección para gobernar su ejecución: cómo elegir las prioridades, quién responde cuando cruzan varias áreas, qué indicadores avisan a tiempo, cuándo corregir o abandonar una iniciativa y cómo separar la mejora de cada día de los proyectos que cambian el sistema.
El problema: mejoras que empujan en direcciones distintas y estrategias que no llegan al trabajo diario
El primer síntoma es la dispersión. Aunque cada equipo mejore su parte, las mejoras no suman si cada uno empuja en una dirección distinta: un área reduce costes recortando existencias mientras otra se compromete con plazos de entrega más cortos, y el resultado global no cambia o empeora. El segundo síntoma es la distancia entre el plan y la operación. La dirección aprueba cada año una lista larga de objetivos, cada área recibe los suyos, y al cabo de unos meses nadie sabe con precisión qué se ha avanzado, porque los objetivos se revisan una vez al año y los problemas que impedían cumplirlos no llegan a quien podía resolverlos.
De dónde viene el despliegue de directrices (hoshin kanri) en Toyota: la auditoría de 1962 y la política de 1963
El método se conoce como hoshin kanri, que suele traducirse como gestión por directrices. No es una invención de Toyota: surgió del movimiento japonés de calidad a principios de los años sesenta, con Bridgestone citada a menudo como la primera empresa que utilizó formalmente el término, y se sistematizó después en libros de referencia. Toyota fue uno de sus primeros y más constantes practicantes.
El origen en Toyota está bien documentado. En junio de 1961 la empresa introdujo el control total de la calidad porque, como explicó Eiji Toyoda, la plantilla se había duplicado y la producción multiplicado por siete en pocos años, pero la calidad no seguía el ritmo; lo primero que hacía falta, dijo, era que la alta dirección fijara objetivos de calidad más claros y se asegurara de que llegaban a todos los empleados, y crear un sistema de cooperación entre departamentos. La primera auditoría interna, en 1962, encontró precisamente que no se entendía bien el objetivo de la política de la empresa y que cada departamento la traducía a su manera. La respuesta fue la primera política corporativa escrita, en enero de 1963, con tres niveles: una política básica estable, una a largo plazo y una anual. Ese año, la prioridad anual concreta fue renovar sin problemas uno de sus modelos principales, y la empresa organizó la gestión por funciones para conseguirlo.
Cómo funciona el hoshin kanri: pocas prioridades, ida y vuelta entre niveles y un A3 por directriz
El método tiene pocas piezas. La dirección define unas pocas prioridades; cada nivel recibe la directriz del superior, propone cómo contribuir a ella y qué recursos necesita, y la propuesta vuelve arriba hasta acordarse, en un proceso de ida y vuelta que se conoce como catchball, por el juego de lanzarse una pelota. Un consejero de Toyota lo describía así en 1980: al hablar de las directrices, hay que escuchar con atención a los colaboradores y discutir mucho con ellos, y esa conversación es ya una forma de formación. Cada responsable resume en un A3 la directriz que asume, su situación actual, sus objetivos, sus planes y su revisión, y el conjunto se revisa con un ciclo PDCA, mensual en lo operativo y anual en lo estratégico.
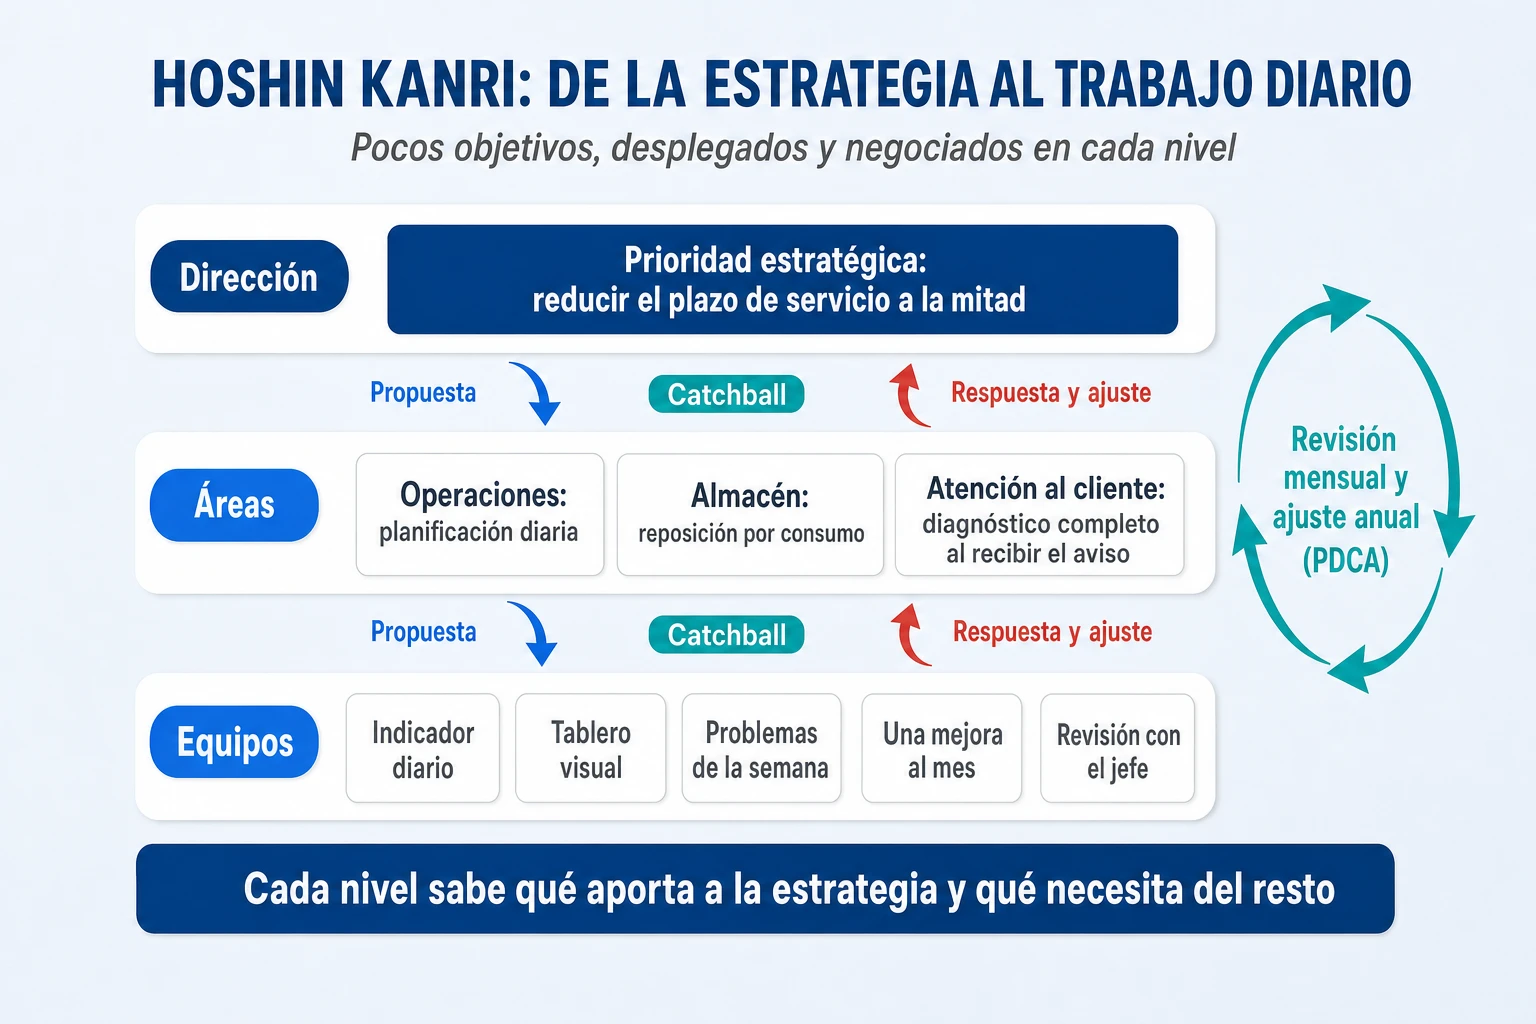
Lo que distingue este método de una simple cascada de objetivos es su lógica. Cada directriz se trata como una hipótesis sobre cómo alcanzar un resultado, y no como una cuota que se impone; la conversación entre niveles sirve para comprobar si la hipótesis es realista con los recursos disponibles, y la revisión periódica, para aprender si funciona. Es el mismo ciclo PDCA del capítulo de aprendizaje, aplicado a la estrategia. Para que funcione en una empresa cualquiera, sin embargo, hay que tomar varias decisiones que el método no resuelve por sí solo, y que se explican a continuación.
Cómo elegir tres o cuatro prioridades y convertirlas en objetivos del proceso completo
La primera decisión es cuántas prioridades y cuáles. La regla práctica es elegir tres o cuatro, porque una organización no puede concentrar su atención en más, y elegir aquellas que cumplen tres condiciones: que tengan un efecto importante en el cliente o en el negocio, que exijan la coordinación de varias áreas y que no se vayan a resolver con la gestión ordinaria. Todo lo demás sigue existiendo, pero se gestiona en el día a día y no compite por la atención de la dirección. Elegir pocas prioridades exige también decidir qué se deja de hacer, que es la parte más difícil de cualquier estrategia y la que distingue, como se explica en el artículo sobre buena y mala estrategia, un plan coherente de una lista de deseos.
La segunda decisión es cómo expresar cada prioridad. Conviene formularla como un resultado del proceso completo que recibe el cliente, y no como un objetivo de cada departamento: «reducir el plazo de reparación a dos días» obliga a recepción, planificación, almacén y técnicos a coordinarse, mientras que «mejorar la productividad del almacén» puede cumplirse empeorando el plazo. A partir de ese resultado, cada área propone en la ida y vuelta qué aporta, qué necesita de las demás y, sobre todo, qué recursos le faltan o qué tiene que dejar de hacer para conseguirlo. Si esa conversación termina sin que nadie haya pedido recursos ni renunciado a nada, lo más probable es que no se haya tomado en serio.
Quién responde cuando una prioridad cruza varias áreas: dueño del proceso, derechos de decisión y escalado
Las prioridades que importan casi siempre cruzan varias áreas, y ahí aparece la pregunta que más estrategias bloquea: quién decide. Toyota la resuelve en el desarrollo de productos con el ingeniero jefe, una persona responsable del resultado completo, y la misma lógica se puede trasladar a cualquier proceso transversal: nombrar un dueño del proceso que responde del resultado de punta a punta, aunque las personas que trabajan en él dependan de distintos responsables.
Un dueño sin autoridad, sin embargo, se queda en coordinador. Por eso hay que concretar sus derechos de decisión: qué puede decidir solo, qué tiene que acordar con las áreas y qué tiene que escalar, y fijar una regla de escalado con plazo para los conflictos que no se resuelvan entre las partes. En una empresa pequeña, esa regla puede ser tan sencilla como que cualquier conflicto entre áreas que afecte a una prioridad se lleva a la reunión semanal de dirección y el gerente decide en un máximo de dos días. Sin esa regla, los conflictos se resuelven a favor de quien tiene más poder o, peor, no se resuelven, y la prioridad se estanca sin que nadie lo haya decidido.
Indicadores adelantados y revisiones periódicas: cómo detectar desviaciones antes de incumplir el objetivo
El indicador de resultado de una prioridad, como el plazo de reparación, llega tarde: cuando muestra que no se va a cumplir, a menudo ya no hay tiempo de corregir. Por eso cada prioridad necesita también indicadores adelantados, que miden si se está haciendo lo que debería producir el resultado: qué porcentaje de avisos se planifica en menos de un día, cuántas furgonetas tienen el stock revisado, cuántos técnicos nuevos han completado la instrucción de las intervenciones frecuentes. Si los indicadores adelantados no se mueven, el resultado no llegará; si se mueven y el resultado no llega, el problema está en otra parte.
La revisión periódica es donde se usa esa información. Una buena revisión mensual responde a cuatro preguntas por prioridad: si se ha hecho lo previsto, si el resultado se está moviendo, qué obstáculos han aparecido y qué se va a hacer distinto el mes siguiente. Para que funcione, los problemas tienen que poder contarse sin miedo, igual que en la línea de montaje. Es el mismo principio que aplicó Alan Mulally en Ford con sus revisiones semanales por colores, en las que un indicador en rojo no era un fracaso, sino una petición formal de ayuda que activaba recursos en una sesión aparte, como se cuenta en el artículo sobre la transformación de Ford: un andon trasladado al comité de dirección. Y hay una regla de diagnóstico que conviene respetar: si se ha hecho lo previsto y el resultado no llega, lo que falla puede ser la hipótesis de la estrategia, pero solo después de descartar que haya faltado tiempo, que la ejecución haya sido deficiente, que el contexto haya cambiado o que el indicador esté mal elegido.
Cuándo corregir y cuándo abandonar una iniciativa estratégica
Si cada directriz es una hipótesis, abandonar una iniciativa que no funciona no es un fracaso, sino parte del método. La distinción útil es entre el objetivo y los medios: el objetivo se mantiene mientras siga siendo importante, y las iniciativas para alcanzarlo se cambian cuando la evidencia muestra que no lo acercan. Una iniciativa merece corregirse cuando avanza más despacio de lo previsto por un obstáculo identificable; merece abandonarse cuando se ha probado de forma razonable y no mueve el resultado, cuando su coste supera claramente lo que aporta o cuando el contexto que la justificaba ha cambiado. Lo que no conviene es mantenerla por inercia, porque ya se anunció o porque alguien la defiende.
La propia Toyota sigue ajustando su forma de hacerlo. En 2025 anunció que, para los entornos en los que el camino ideal no está claro, pondría el énfasis en actuar primero, revisar después y planificar al final, es decir, en probar antes de comprometerse con un plan detallado. Es una forma de reconocer que el ciclo completo de planificación funciona bien cuando el problema es conocido, y que ante lo desconocido conviene acortar el ciclo y aprender más deprisa.
Gestión diaria y proyectos estratégicos: dos ritmos de mejora que no conviene mezclar
La tradición japonesa de calidad distingue dos tipos de trabajo de dirección. La gestión diaria mantiene los estándares y resuelve los problemas de los dos primeros niveles, los sencillos y los repetidos, con los tableros, las reuniones breves y la mejora continua de cada equipo; la gestión por directrices se ocupa de los pocos cambios que exigen transformar el sistema. Las dos son necesarias y se alimentan entre sí: la gestión diaria libera la capacidad que necesitan los proyectos estratégicos, y los proyectos estratégicos cambian los estándares que después mantiene la gestión diaria.
El error frecuente es mezclarlas. Si todo se convierte en prioridad estratégica, la dirección se ahoga en seguimiento y los equipos dejan de tener tiempo para la mejora de su propio trabajo; si la estrategia se reduce a sumar las mejoras de cada equipo, nunca se aborda lo que exige coordinación entre áreas. Por eso muchas empresas que aplican el método reservan una de sus prioridades a proteger la propia capacidad de mejora, con indicadores de formación, de carga de trabajo sostenible y de tiempo dedicado a resolver problemas, para que la presión por los resultados no se coma el sistema que los produce.
Caso práctico: las cuatro prioridades de la empresa de servicios y cómo se gobiernan
Al empezar la fase de consolidación, en el séptimo mes, la dirección de la empresa de mantenimiento sustituye su lista habitual de veinte objetivos por cuatro prioridades para el año siguiente. Tres buscan resultados y la cuarta protege la capacidad que los hace posibles, y cada una tiene un responsable y un ritmo de revisión.
| Prioridad | Resultado esperado | Responsable | Revisión |
| Reducir el plazo de reparación | Pasar de 3,5 a 2 días de media | Jefe de operaciones, como dueño del proceso de averías | Semanal |
| Mejorar la calidad del servicio | Segundas visitas por debajo del 8 % | Jefe de operaciones y jefe técnico | Semanal |
| Desarrollar nuevos ingresos | Validar y lanzar un servicio de mantenimiento predictivo | Jefe técnico, como responsable del nuevo servicio | Por hitos |
| Proteger la capacidad de mejora | Mantener la formación, la seguridad y una carga de trabajo sostenible | Gerente y jefes de equipo | Mensual |
Cada prioridad pasa por la ida y vuelta con las áreas. Para la del plazo, el almacén pide que el centro de servicio le avise de las piezas probables en la misma llamada, y el área comercial acepta dejar de prometer visitas en el día para clientes sin contrato, que ocupaban la franja reservada a urgencias. El jefe de operaciones, como dueño del proceso, puede decidir solo sobre la planificación y los límites de trabajos abiertos; los cambios en la lista de stock de las furgonetas los propone el almacén y los aprueba el jefe técnico; y cualquier conflicto entre comercial y operaciones se lleva a la reunión semanal de dirección, donde el gerente decide en un máximo de dos días. Los indicadores adelantados se revisan cada semana: el porcentaje de avisos planificados en menos de un día, el de furgonetas con stock revisado y el de averías cerradas con presiones registradas.
La revisión mensual tiene el mismo formato para las cuatro prioridades y cabe en una hora. En el cuarto mes de aplicación, la prioridad de calidad está en rojo: las segundas visitas se han estancado en el 12 %. En lugar de pedir más esfuerzo, la dirección pregunta qué obstáculo hay, y el análisis muestra que los equipos que todavía no han adoptado el nuevo estándar de carga de las furgonetas son los que tienen más técnicos nuevos. La respuesta no es una presión adicional, sino adelantar la instrucción de esos técnicos, que es una decisión que la revisión permite tomar a tiempo.
Cuándo aplicar el despliegue de la estrategia y qué errores lo convierten en una cascada de indicadores
El despliegue de prioridades es útil en cualquier organización que tenga más de un nivel de mando y objetivos que exigen coordinar varias áreas, y en una empresa de 30 a 100 personas puede funcionar con una sola hoja por prioridad. El riesgo más frecuente es reducirlo a un formulario: Jeffrey Liker y John Shook, dos de los autores que más lo han estudiado, advierten que muchos intentos acaban siendo poco más que una dirección por objetivos con otro nombre, o unos objetivos y resultados clave, con una cascada de indicadores de arriba abajo. Lo que distingue el método de Toyota es la conversación entre niveles y la conexión con el ciclo de aprendizaje, no el formato. Quien quiera llevar estas ideas al arranque de un proyecto concreto encontrará un complemento práctico en el artículo sobre cómo arrancar un proyecto de transformación.
| Práctica | Qué problema resuelve | Qué necesita para funcionar | Error habitual |
| Pocas prioridades | Atención dispersa en veinte objetivos | Decidir qué se deja de hacer | Llamar prioridad a todo lo importante |
| Ida y vuelta entre niveles (catchball) | Objetivos impuestos que nadie cree alcanzables | Escuchar y negociar recursos de verdad | Una consulta formal con la respuesta ya decidida |
| Dueño del proceso | Prioridades transversales que no son de nadie | Derechos de decisión y regla de escalado | Un coordinador sin autoridad |
| Indicadores adelantados y revisión mensual | Desviaciones que se descubren a final de año | Poder contar los problemas sin miedo | Revisiones que buscan culpables en lugar de obstáculos |
| Problema | Las mejoras empujan en direcciones distintas y la estrategia no llega al trabajo diario ni se revisa a tiempo. |
| Idea de Toyota | Pocas prioridades tratadas como hipótesis, negociadas en cada nivel y revisadas con el mismo ciclo de aprendizaje que los problemas. |
| Herramientas | Despliegue de directrices (hoshin kanri), ida y vuelta entre niveles, A3 por directriz, dueño del proceso, indicadores adelantados y revisión periódica. |
| Cuándo aplicarlo | Cuando los objetivos importantes exigen coordinar varias áreas, con tres o cuatro prioridades y una de ellas dedicada a proteger la capacidad de mejora. |
Una empresa que fluye, detecta sus errores, aprende, desarrolla a sus personas y dirige sus mejoras en una dirección común dispone de algo que no tenía: capacidad para innovar.
7. Innovación en Toyota: cómo convertir la capacidad de mejora en nuevos productos, tecnología y proveedores
Una crítica frecuente al modelo Toyota es que sirve para perfeccionar lo que ya existe, pero no para crear lo nuevo. La historia de la empresa no la respalda: Toyota desarrolló un sistema propio de desarrollo de productos, distinto del de sus competidores, y llevó a la producción en serie tecnologías que no existían, como el primer híbrido fabricado a gran escala.
La pregunta empresarial de este capítulo es cómo crear productos y servicios nuevos sin perder la disciplina que hace eficiente la operación. La respuesta de Toyota combina tres piezas: una persona responsable del producto completo, el ingeniero jefe; un espacio donde se integra el trabajo de todas las áreas, la sala de proyecto u obeya; y una forma de decidir que explora varias alternativas antes de comprometerse, el diseño basado en conjuntos. El Prius muestra cómo funcionan juntas, y la red de proveedores, cómo se extiende el sistema más allá de la propia empresa.
El problema de la empresa que perfecciona lo que existe y no explora lo nuevo
La mejora continua tiene un riesgo bien conocido. Una organización muy buena mejorando sus procesos actuales puede quedar atrapada en ellos, perfeccionando cada año un producto o una tecnología que el mercado está a punto de abandonar. Es el fenómeno que Clayton Christensen describió como el dilema del innovador, y su raíz es que los incentivos y las capacidades que hacen excelente a una empresa en su negocio actual la empujan a ignorar lo que todavía no es rentable. El kaizen, por definición, mejora lo que hay; no decide qué debería haber.
El desarrollo de productos, además, plantea problemas distintos a los de la fábrica. No se trata de repetir una tarea conocida, sino de coordinar a cientos de especialistas de áreas diferentes alrededor de algo que todavía no existe, y de tomar decisiones con información incompleta. Las empresas suelen resolverlo de una de dos maneras: con una organización funcional, en la que cada departamento optimiza su parte y nadie responde del conjunto, o con equipos de proyecto dedicados, que integran bien el producto pero pierden la profundidad técnica de los departamentos. Toyota encontró una tercera vía.
El ingeniero jefe: una persona responsable del producto completo
La primera pieza es una persona. Según la historia oficial de Toyota, en mayo de 1953 una reorganización de los departamentos de ingeniería encargó a Kenya Nakamura, responsable del desarrollo del primer Crown, que impulsara el proyecto de forma integral, desde el diseño del motor y del coche hasta la preparación de la producción. Ese papel, que la literatura académica conoce como ingeniero jefe o shusa, se convirtió en uno de los rasgos más característicos de la empresa. Ya en aquel primer proyecto, la distribución de la planta y de los equipos se diseñó en estrecha colaboración entre los ingenieros de diseño y los de producción, una forma temprana de lo que después se llamaría ingeniería simultánea.
Lo singular de la figura es la combinación de responsabilidad y autoridad. El ingeniero jefe responde del producto desde el concepto hasta el mercado, pero tiene muy poca autoridad formal: dispone de un equipo propio muy pequeño, y el resto de los ingenieros sigue dependiendo de sus departamentos funcionales, que los asignan al proyecto en consulta con él. Dirige por conocimiento técnico y por persuasión. Fija en un documento de concepto el cliente objetivo, las características del vehículo, los objetivos de prestaciones y de coste, y defiende ese concepto ante todas las áreas, aunque eso genere conflictos. Los investigadores de Harvard que compararon el desarrollo de productos en el automóvil a finales de los ochenta llamaron a esta figura jefe de producto «de peso pesado», y la asociaron a desarrollos más rápidos y coherentes.
El modelo tampoco ha sido estático. A principios de los años noventa, un ingeniero jefe tenía que coordinar personas de 48 departamentos repartidos en 12 divisiones, y los más jóvenes no conseguían imponerse a los directores funcionales; Toyota reorganizó entonces su desarrollo en centros por familias de producto, con un responsable por encima de los departamentos y de los ingenieros jefe. La lección es la misma que en la fábrica: la estructura se corrige cuando deja de funcionar.
La sala de proyecto (obeya): un espacio para integrar a los equipos de todas las áreas
La segunda pieza es un espacio. Obeya significa sala grande, y designa un lugar donde se reúnen, bajo la dirección del ingeniero jefe, representantes de cada función, ingeniería de producto, fabricación, compras y calidad, con toda la información del proyecto visible en las paredes. Su objetivo es acortar la comunicación entre áreas en la fase del proyecto con más dependencias cruzadas, sin cambiar el organigrama: los especialistas siguen perteneciendo a sus departamentos, pero durante ese periodo trabajan en la misma sala, con reuniones cortas y frecuentes que hacen visibles los conflictos cuando todavía son baratos de resolver. Cuando se resuelven los grandes problemas, la sala se disuelve y las reuniones se espacian.
La práctica se asocia al desarrollo del Prius, dirigido por Takeshi Uchiyamada, aunque esa atribución procede de la prensa del sector y de autores que han estudiado Toyota, no de documentos de la propia empresa. Su principio es fácil de trasladar a cualquier proyecto complejo: coordinar no es reunir informes de cada departamento, sino hacer visible el conjunto para que todos vean a la vez las mismas restricciones.
Diseño basado en conjuntos: explorar varias alternativas y decidir más tarde
La tercera pieza es la más contraintuitiva. En 1995, un grupo de investigadores estadounidenses describió lo que llamaron la segunda paradoja de Toyota: retrasar decisiones, comunicar de forma aparentemente ambigua y fabricar un número excesivo de prototipos le permitía diseñar coches mejores, más rápido y más barato. Habían partido de la hipótesis de que todos los fabricantes japoneses trabajaban así, y descubrieron que no: otros fabricantes japoneses se parecían más a los estadounidenses, y solo Toyota y sus proveedores encajaban en el modelo. Lo llamaron ingeniería concurrente basada en conjuntos, por contraste con el diseño basado en un punto.
La diferencia se entiende con un ejemplo cotidiano que usaban los propios autores. Para fijar una reunión entre varias personas, el método basado en un punto propone una hora y la va corrigiendo persona a persona, con muchas idas y vueltas; el método basado en conjuntos pide a cada uno sus horas disponibles y busca la intersección. En el diseño de un coche ocurre lo mismo: en el primer caso se elige pronto una solución y cada área la critica desde su perspectiva, de modo que cada crítica obliga a rehacer trabajo de otras áreas; en el segundo, cada área declara de antemano qué rango de soluciones es viable para ella, se busca la intersección y las alternativas se van descartando a medida que se acumula conocimiento.
Los ejemplos que documentaron son muy concretos. Donde otro fabricante japonés hacía de tres a cinco maquetas de arcilla a escala, Toyota hacía entre cinco y veinte; donde un proveedor japonés de otra marca prototipaba un solo diseño de escape, el de Toyota prototipaba entre diez y cincuenta; y el ventilador se especificaba con una tolerancia del 30 % en el primer prototipo y del 5 % en el segundo, en lugar de cerrarse desde el principio. Un director de estilo de Toyota les resumió la filosofía diciendo que preferían muchos torpedos a una sola bala de francotirador, y uno de ingeniería de carrocería, que el trabajo del directivo era impedir que la gente tomara decisiones demasiado pronto.
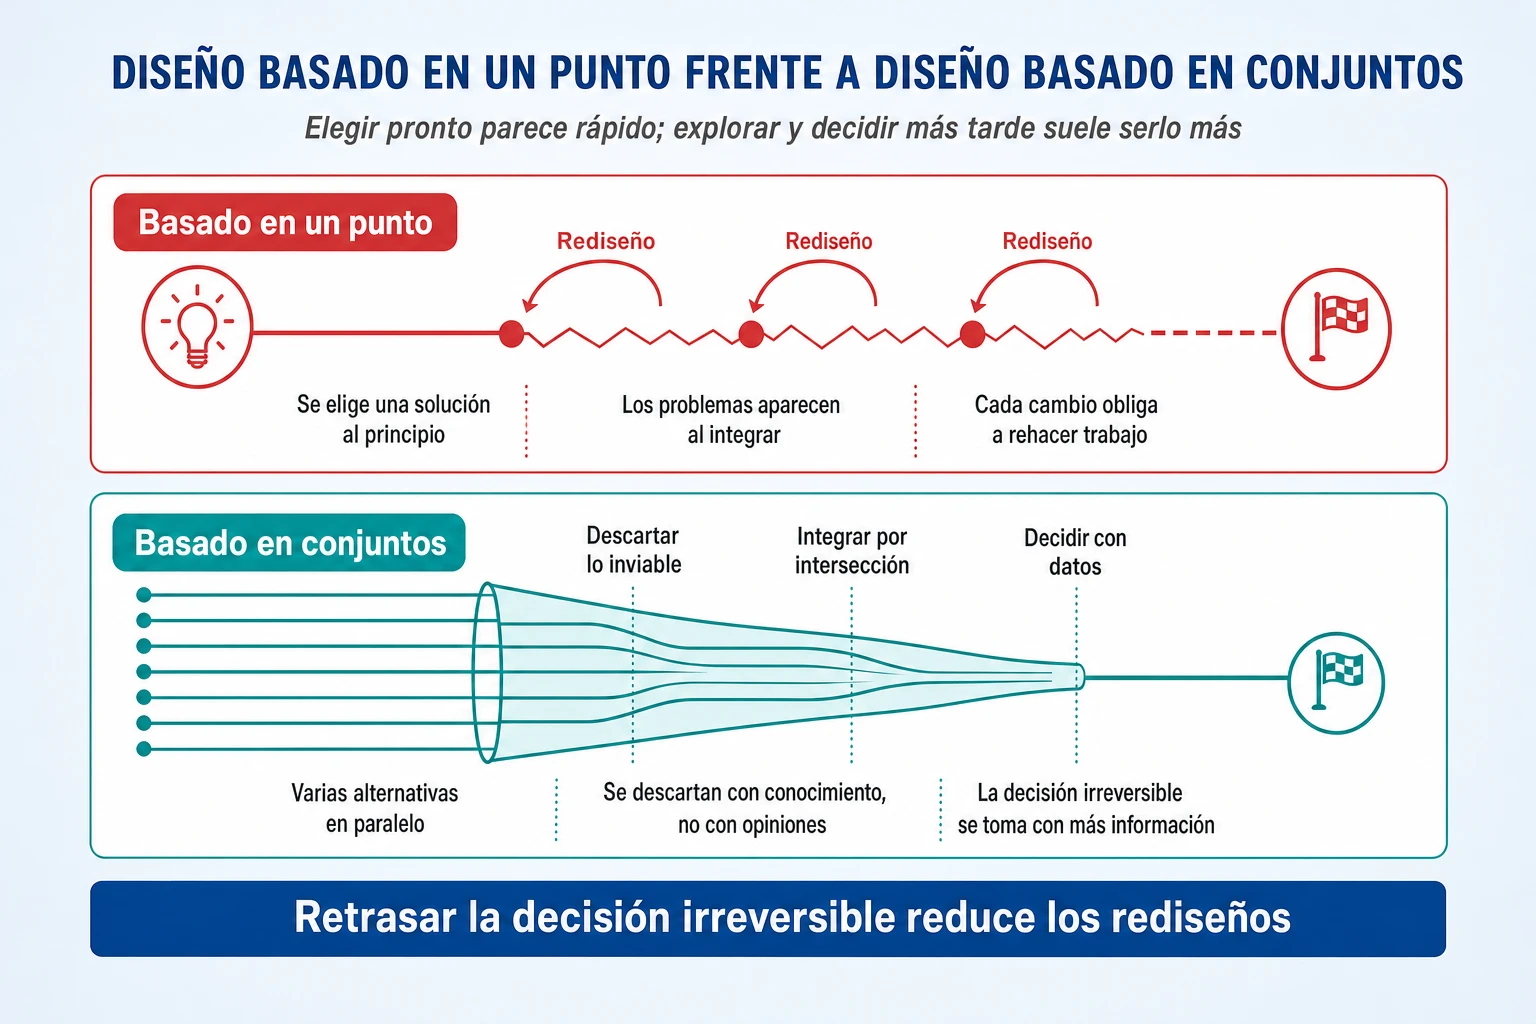
Un trabajo posterior de los mismos autores resumió el método en tres principios. El primero es mapear el espacio de diseño: cada área define desde su conocimiento qué es viable y comunica conjuntos de posibilidades, no una propuesta única. El segundo es integrar por intersección, buscando las soluciones que funcionan para todas las áreas e imponiendo solo las restricciones imprescindibles. El tercero es establecer la viabilidad antes de comprometerse: los conjuntos se estrechan a medida que aumenta el detalle, y una vez tomada una decisión no se sale de ella. Esa última regla explica por qué retrasar las decisiones irreversibles reduce los rediseños: como cada área sabe desde el principio qué rangos se mantendrán, su trabajo sigue siendo válido durante todo el proyecto.
Conviene presentar estos resultados con sus matices. Los propios investigadores reconocían que no podían trazar en detalle la relación causal entre estas prácticas y la calidad o la eficiencia de Toyota, y que Toyota no lo explora todo: mantiene la mayoría de los subsistemas e innova de forma selectiva, y sus libros de lecciones aprendidas descartan de entrada lo que no se puede fabricar. Los datos comparativos de la época apuntan en la misma dirección: el estudio de Harvard de finales de los ochenta encontró que los fabricantes japoneses desarrollaban un coche en unos 43 meses y con un tercio de las horas de ingeniería que sus competidores estadounidenses y europeos, que necesitaban unos 62 meses, aunque eran medias japonesas y no datos de Toyota.
El Prius: las cuatro fases del proyecto, de la investigación del G21 al primer híbrido en serie
El Prius es el mejor ejemplo de que el sistema de Toyota sabe dar saltos, y su historia se entiende mejor si se separan cuatro fases que a menudo se confunden. La primera fue de investigación y definición. En 1993, Eiji Toyoda pidió pensar en el coche del siglo XXI, y en septiembre de ese año empezó con diez personas un estudio con el nombre en clave G21, de «Globe» y siglo XXI. El 1 de febrero de 1994 se lanzó oficialmente el proyecto, ya bajo la dirección de Takeshi Uchiyamada y con un equipo que incluía desde el principio ingenieros de chasis, carrocería, motor, transmisión y producción, capaces de llevar una idea del diseño a la fábrica. El objetivo inicial era recorrer un 50 % más de distancia con cada litro que un coche de su clase, con un motor y una transmisión mejores, y el concepto básico se aprobó ese verano.
La segunda fase fue la decisión de hacerlo híbrido, y no salió del equipo, sino de la dirección. En noviembre de 1994, el vicepresidente de tecnología, Akihiro Wada, ordenó a Uchiyamada que el coche duplicara la eficiencia y fuera híbrido, y le advirtió de que, si no era posible, el proyecto se cancelaría; el propio Uchiyamada creía entonces imposible tener un híbrido de serie antes del siglo XXI. Como no existía ninguna teoría establecida sobre sistemas híbridos, el equipo dedicó unos meses a estudiar varias alternativas antes de elegir la de dos motores, que es la lógica de explorar antes de comprometerse. La aprobación oficial del coche de producción llegó en junio de 1995, y en otoño se presentó un prototipo en el Salón del Automóvil de Tokio.
La tercera fase fue el desarrollo del vehículo de producción, en unos dos años. Toyota decidió desarrollar en casa el motor eléctrico y el inversor, para no depender de una caja negra ajena en la pieza que controlaba todo el sistema, se alió con Matsushita para las baterías e integró en una sola estructura los departamentos de control, accionamiento eléctrico y componentes. Las dificultades fueron enormes: el primer prototipo tardó 49 días en arrancar y se paró a los quinientos metros, las baterías rendían la mitad de lo previsto y los componentes electrónicos del inversor se sobrecalentaban en las pruebas. Aun así, la dirección adelantó un año el lanzamiento, previsto inicialmente para finales de 1998, y para llegar se trabajó con producción desde que el coche todavía no funcionaba bien, lo que redujo los cambios de diseño tardíos.
La cuarta fase fue el lanzamiento: el Prius salió a la venta en Japón en diciembre de 1997, coincidiendo con la cumbre del clima de Kioto, con un consumo homologado de 28 kilómetros por litro, el doble que un coche de gasolina comparable. Llegó a Estados Unidos y Europa en 2000, y según Toyota, entre 1997 y 2024 la empresa superó los 30 millones de vehículos electrificados vendidos, la gran mayoría híbridos. Cuando se dice que el Prius se desarrolló en unos dos años, se habla de esta tercera fase, contada desde el inicio oficial del desarrollo del coche de producción, no de todo el proyecto, que desde el primer estudio duró algo más de cuatro.
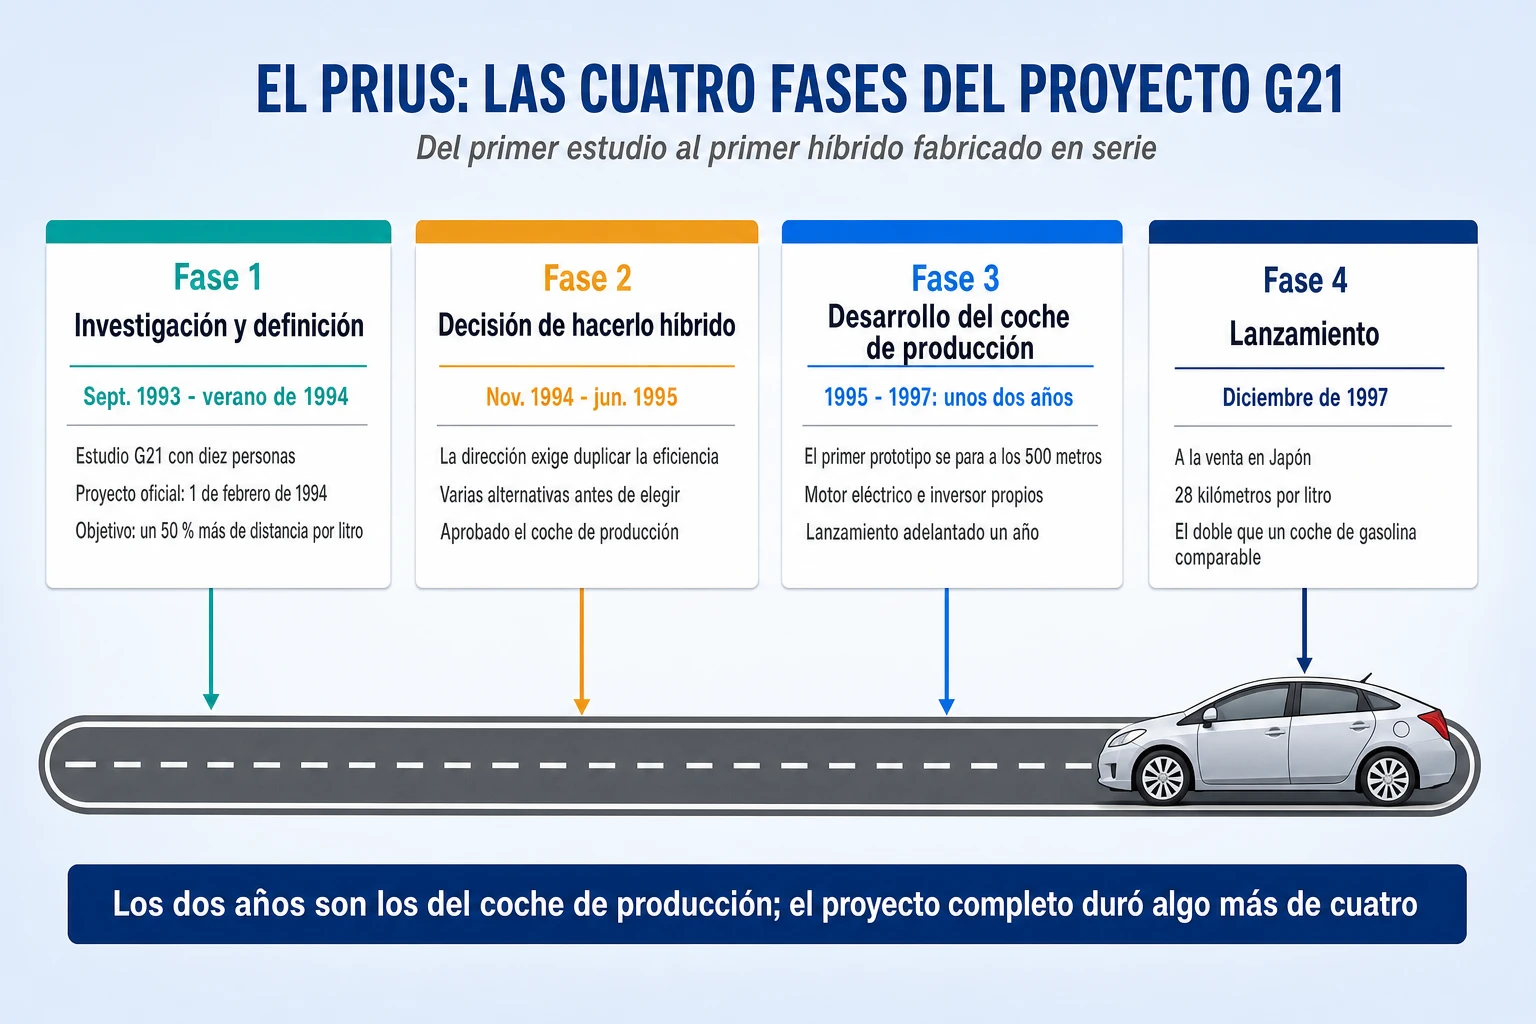
Innovación radical frente a innovación disruptiva: por qué el Prius no es una disrupción en el sentido de Christensen
Es habitual llamar disruptivo al Prius, y conviene precisar el término. Para Christensen, una innovación disruptiva empieza en el extremo bajo del mercado o en un mercado nuevo, con un producto peor en lo que valoran los clientes principales pero más sencillo o más barato, y desde ahí asciende hasta desplazar a los líderes; las mejoras que hacen mejores los productos para los clientes actuales, incluidos los grandes saltos tecnológicos, son para él innovaciones de mantenimiento. Él mismo usaba un ejemplo cercano: los coches eléctricos de Tesla, que entraron por arriba del mercado, no encajaban en su definición.
Con esa definición, el Prius fue una innovación tecnológica radical, desarrollada por el líder del sector para sus propios clientes, y no una disrupción. La distinción no es académica. Explica que el sistema de Toyota sea muy bueno dando grandes saltos tecnológicos dentro de su negocio, con un objetivo ambicioso fijado por la dirección y un método capaz de explorar alternativas, integrar áreas y aprender deprisa. Pero no garantiza que la empresa detecte a tiempo una amenaza que llega por abajo o desde fuera, que es exactamente el riesgo con el que empezaba este capítulo, y que se retoma en el capítulo de límites al hablar del coche eléctrico.
Proveedores: extender el sistema Toyota y aprender como red
Ninguna de las capacidades anteriores serviría de mucho si se detuviera en la puerta de la fábrica. Según la propia Toyota, alrededor del 70 % de las piezas de sus vehículos las fabrican proveedores, de modo que la calidad, el coste y el plazo del producto final dependen tanto de ellos como de la propia empresa. Toyota entendió pronto que su sistema solo funcionaría si se extendía a esa red, y que extenderlo exigía algo más que imponer condiciones de compra.
La relación tiene raíces antiguas. En 1939 Toyota reunió a dieciocho subcontratistas en una asociación de cooperación, que en 1943 se convirtió en la asociación de proveedores que todavía existe. Cuando el kanban se extendió a todas sus plantas, Toyota lo llevó también a la recogida de piezas de los proveedores, hasta 1965, explicándoles que si adoptaban las mismas técnicas mejorarían sus propias operaciones; según su historia oficial, lo introdujeron las empresas que quisieron. Desde mediados de los años setenta, la asociación organizó formación en el sistema de producción para sus miembros.
El mecanismo más original fue el de los consultores internos. Ohno creó una división de consultoría formada por expertos en el sistema que ayudaban a mejorar tanto las plantas propias como las de los proveedores, sin cobrarles por ese tiempo: el proveedor pedía la ayuda y recibía visitas periódicas de varios días. A finales de los setenta, esa división organizó además a los principales proveedores en grupos de estudio voluntarios, en los que los directivos de unas plantas visitaban las de otras para proponer mejoras como si fueran consultores, con un tema común cada año y una conferencia final para compartir resultados. En 1992 Toyota abrió en Kentucky un centro de apoyo con el mismo propósito para proveedores norteamericanos; su primer director, Hajime Ohba, advirtió al presentarlo de algo que vale para cualquier empresa: muchas compañías habían probado un elemento suelto del sistema, como el Just-in-Time, y no habían conseguido lo que esperaban, porque el sistema es un marco integrado en el que cada elemento sostiene a los demás.
Los estudios académicos sobre esta red ofrecen un dato especialmente revelador. Al comparar las operaciones de unos mismos proveedores, los investigadores encontraron que las dedicadas a Toyota tenían un 14 % más de producción por trabajador, un 25 % menos de inventario y la mitad de defectos que las dedicadas a sus competidores. El mismo proveedor rendía más cuando trabajaba para Toyota, lo que sugiere que la ventaja estaba en la relación y no solo en el proveedor. La explicación que propusieron es que la red había resuelto los problemas habituales de compartir conocimiento entre empresas, como el miedo a que llegue a la competencia o la tentación de aprovecharse sin contribuir, con una regla de fondo: el conocimiento de producción se considera propiedad de la red.
Esa red demostró su valor en una crisis muy citada. En febrero de 1997, un incendio destruyó la planta de Aisin Seiki que fabricaba casi todas las válvulas de freno de los vehículos de Toyota, una pieza pequeña pero imprescindible, cuando solo había existencias para unos pocos días. Decenas de empresas del grupo y de fuera de él adaptaron sus máquinas y fabricaron válvulas con los planos de Aisin, muchas sin haberlas hecho nunca, y las plantas de montaje volvieron a funcionar tras pocos días de parada. El caso tiene dos lecturas, y ambas son ciertas: el Just-in-Time expuso a Toyota, con una sola planta y pocos días de existencias, y la red de relaciones la rescató. Conviene añadir un matiz: la diferencia de tamaño entre Toyota y muchos de sus proveedores es enorme, y presentar la extensión de su sistema como una cooperación entre iguales sería inexacto.
Caso práctico: un nuevo servicio de mantenimiento predictivo en la empresa de servicios
Con el flujo estabilizado, la calidad controlada y la dirección alineada, la empresa de mantenimiento dispone de algo que no tenía al principio: capacidad libre y conocimiento acumulado sobre cuándo y por qué fallan los equipos de sus clientes. Sus tableros y sus análisis de segundas visitas le han enseñado que buena parte de las averías urgentes de verano se podrían anticipar con unas pocas mediciones, y los registros de presiones y temperaturas que ahora exige la aplicación son justo los datos que lo permiten. De ahí nace la idea de un servicio nuevo, que es la tercera de sus prioridades del año: mantenimiento predictivo con sensores, por una cuota mensual superior a la del contrato tradicional.
Para desarrollarlo, la empresa aplica a su escala las piezas de este capítulo. El jefe técnico actúa como responsable integral del servicio: define el concepto y el cliente objetivo y coordina a técnica, comercial y compras sin tener mando directo sobre ellos, como un ingeniero jefe. Durante las semanas críticas, el equipo se reúne dos veces por semana en una sala con el plan, los costes y los resultados de las pruebas en la pared. En lugar de elegir desde el principio una tecnología, prueba en paralelo tres alternativas con doce clientes piloto: un sensor propio, el del fabricante de los equipos y la lectura de los datos que ya registra el controlador de cada máquina. Fija de antemano qué tiene que cumplir cada una en coste, fiabilidad y facilidad de instalación, y descarta las que no lo cumplen a medida que acumula datos.
El último paso afecta a los proveedores. La empresa acuerda con su distribuidor de recambios preparar kits por tipo de avería, mantener existencias en consigna en su almacén y revisar juntos cada trimestre qué piezas fallan y por qué, que es una versión a pequeña escala de la mejora compartida con proveedores. Y, aprendiendo de los límites de Toyota, mantiene un proveedor alternativo para las tres piezas cuya falta podría paralizar el servicio. El resultado no está garantizado, como no lo está en ninguna innovación, pero la empresa ya no apuesta a una sola idea elegida en una reunión: explora con método, decide con datos y lanza sobre una operación que funciona.
Cuándo aplicar las prácticas de innovación de Toyota y qué errores evitar
Estas prácticas son útiles en cualquier empresa que desarrolle productos o servicios nuevos con la participación de varias áreas, y en una empresa pequeña se pueden aplicar con muy pocos medios. Su condición común es que alguien responda del conjunto y que las decisiones irreversibles se tomen con información suficiente, no por la presión de cerrar pronto.
| Práctica | Qué problema resuelve | Qué necesita para funcionar | Error habitual |
| Ingeniero jefe | Productos sin responsable del conjunto | Autoridad técnica y respaldo de la dirección | Un coordinador sin criterio que solo reúne informes |
| Sala de proyecto (obeya) | Conflictos entre áreas que se descubren tarde | Información visible y reuniones cortas | Sala decorativa o reunión permanente sin fin |
| Diseño basado en conjuntos | Rediseños por decisiones tomadas demasiado pronto | Criterios de descarte claros y algo de holgura | Explorar sin decidir nunca |
| Red de proveedores | Calidad y plazo que dependen de terceros | Confianza, relación estable y aprendizaje compartido | Depender de un único proveedor para lo crítico |
| Problema | La empresa perfecciona lo que existe, coordina mal a las áreas en lo nuevo y decide demasiado pronto. |
| Idea de Toyota | Una persona responsable del conjunto, un espacio que integra a las áreas y varias alternativas exploradas antes de comprometerse. |
| Herramientas | Ingeniero jefe, sala de proyecto (obeya), diseño basado en conjuntos y red de proveedores que aprende en común. |
| Cuándo aplicarlo | En el desarrollo de productos o servicios nuevos con varias áreas implicadas, sobre una operación que ya funciona. |
Las seis capacidades explican el éxito de Toyota, pero no su historia completa: también hay momentos en los que el sistema falló, y son los que más enseñan.
8. Límites y contradicciones del modelo Toyota: crisis de calidad, certificación, fragilidad y presión sobre las personas
Un análisis honesto del modelo Toyota tiene que incluir los momentos en que falló, porque son los que más enseñan y porque afectan a todas las capacidades, no a una sola. Este capítulo recorre cinco límites: la crisis de las retiradas de 2009 y 2010, las irregularidades de certificación de 2024, la fragilidad del Just-in-Time ante las interrupciones de suministro, la presión que el sistema puede ejercer sobre las personas y el debate sobre su prudencia ante el coche eléctrico. Al final se pregunta qué tienen en común, y la respuesta es la lección más útil del modelo para cualquier empresa.
La crisis de las retiradas de 2009 y 2010: un problema mecánico y un problema de información
Tras un accidente mortal en California en agosto de 2009, en el que una alfombrilla mal colocada atrapó el acelerador, Toyota retiró millones de vehículos por dos defectos: alfombrillas que podían bloquear el pedal y un pedal fabricado por un proveedor que, por exceso de fricción, podía volver despacio a su posición. Con las retiradas de enero de 2010, el total superó los siete millones de vehículos solo en Estados Unidos, y la empresa llegó a paralizar la venta de ocho modelos.
Durante la crisis se extendió la sospecha de que la electrónica o el software del acelerador eran la causa, y conviene ser preciso. Tras el estudio más exhaustivo de un sistema de control electrónico de un vehículo realizado hasta entonces por una agencia pública, la NASA no encontró una causa electrónica de las grandes aperturas del acelerador ni defectos en el código del software capaces de provocarlas, y el regulador estadounidense de seguridad vial concluyó en 2011 que las causas identificadas eran mecánicas, junto con errores al pisar el pedal en muchas de las quejas. Un jurado de Oklahoma aceptó en 2013, en un caso civil concreto, la tesis de un perito de los demandantes según la cual el software podía fallar, pero esa es una alegación en un juicio, no la conclusión del regulador.
Lo más grave no fue la avería, sino la gestión de la información. En 2014 Toyota admitió ante el Departamento de Justicia estadounidense haber engañado a los consumidores ocultando y haciendo declaraciones engañosas sobre esos dos problemas, y pagó una sanción de 1.200 millones de dólares, la mayor impuesta hasta entonces a un fabricante de automóviles. La empresa del andon, en la que cualquier operario puede detener la línea ante un defecto, tardó meses en detenerla ante su regulador. Akio Toyoda ofreció en su comparecencia ante el Congreso, en febrero de 2010, el diagnóstico que mejor conecta con este artículo: la empresa había perseguido el crecimiento por encima de la velocidad a la que era capaz de desarrollar a sus personas y a su organización. Toyota respondió con un comité global de calidad presidido por él mismo y con directores de calidad en cada región.
Las irregularidades de certificación de 2024: la sobrecarga en un proceso que el sistema no miraba
El segundo episodio llegó en 2024, después de que se descubrieran irregularidades en la homologación de vehículos en tres empresas de su grupo: la filial de camiones Hino en 2022, Daihatsu en 2023, con irregularidades en 64 modelos, y Toyota Industries a principios de 2024. Tras una orden del ministerio japonés de Transporte de revisar sus solicitudes, Toyota comunicó en junio que siete modelos se habían ensayado con métodos distintos de los reglamentarios, como aplicar a la certificación datos de ensayos de desarrollo o usar condiciones de impacto distintas de las exigidas, y suspendió la venta de los tres que seguía fabricando. El ministerio le dio en julio una orden de corrección. Toyota sostuvo que los vehículos cumplían las prestaciones exigidas; el problema fue el procedimiento.
La explicación que dio la propia empresa es muy reveladora. Reconoció que la dirección no estaba suficientemente implicada en la certificación, que los recursos necesarios no estaban bien definidos ni gestionados y que las reglas internas para preparar la documentación no eran claras; su presidente contó que, al visitar las instalaciones de pruebas de choque, encontró maniquíes desgastados que el personal reparaba una y otra vez, de modo que se dedicaba más tiempo a preparar los ensayos que a hacerlos. En su informe anual de 2025 escribió además que no había incorporado del todo las lecciones de las retiradas de 2010. Es, en esencia, la sobrecarga que el propio sistema dice combatir, aplicada en un lugar donde el sistema no estaba mirando: los procesos técnicos y administrativos lejos de la línea de montaje. Su respuesta fue también característica: reforzar la plantilla, dar a su director global de calidad la potestad de frenar un proyecto que fuera a sobrecargar la certificación, informar al ministerio cada trimestre de sus avances y organizar talleres de mejora del propio proceso de certificación con el método de estudio en el lugar de trabajo.
La fragilidad del Just-in-Time: terremotos, ciberataques y fallos informáticos
El tercer límite es estructural. En marzo de 2011, el terremoto y el tsunami de Japón dañaron 659 centros de proveedores de Toyota, incluidos muchos de segundo y tercer nivel que la empresa no tenía identificados, y afectaron al suministro de unas 1.260 piezas. En marzo de 2022, un ciberataque a un solo proveedor de piezas de plástico paró durante un día las 28 líneas de sus 14 plantas en Japón; y en agosto de 2023, un error por falta de espacio en disco durante el mantenimiento del sistema de pedidos, que afectó también al servidor de respaldo porque funcionaba sobre la misma plataforma, volvió a detenerlas todas.
La lección que Toyota sacó no fue abandonar el Just-in-Time, sino hacerlo selectivo. Construyó una base de datos que identifica a sus proveedores hasta niveles profundos y, según contó la prensa, acumuló reservas de varios meses de semiconductores, lo que le permitió esquivar los primeros meses de la escasez de chips de 2021, aunque meses después también tuvo que recortar su producción. La regla resultante cabe en una frase: Just-in-Time para lo que se puede reponer deprisa, reservas para lo que no. Es la misma distinción que el capítulo de flujo hacía entre las existencias que esconden problemas y las que cubren riesgos.
La presión sobre las personas: cuándo la mejora continua se convierte en intensificación del trabajo
El sistema tiene también un lado oscuro documentado. En 2002 murió a los treinta años Kenichi Uchino, responsable de calidad en una planta de Toyota, después de meses con más de ochenta horas extra mensuales; en 2007 un tribunal de Nagoya reconoció su muerte como causada por exceso de trabajo y consideró trabajo el tiempo dedicado a círculos de calidad y propuestas de mejora que la empresa trataba como voluntarias. Al año siguiente, Toyota empezó a pagar como horas extra esas actividades. Las autoridades japonesas han reconocido además como relacionados con el trabajo otros dos suicidios de empleados, el de 2010 por decisión judicial y el de 2017 por la oficina de inspección de trabajo, y la empresa pidió disculpas por este último.
En el ámbito académico, dos autores vinculados al movimiento sindical estadounidense, Mike Parker y Jane Slaughter, acuñaron la expresión «gestión por estrés» para describir un sistema que retira holgura hasta que algo falla. Las revisiones de estudios sobre lean y salud laboral encuentran efectos negativos en trabajos manuales poco complejos y positivos en otros casos, según cómo se implante. Un estudio sobre plantas industriales encontró que las peores en rendimiento y en seguridad y salud eran precisamente las que habían adoptado el Just-in-Time sin prácticas de personas ni de prevención; y otro, sobre NUMMI, documentó un aumento de lesiones durante el lanzamiento de un modelo y su corrección cuando se reforzó la participación de los trabajadores en la ergonomía. La conclusión equilibrada es que el mismo sistema que pide detener la línea y proponer mejoras puede convertirse en una presión permanente cuando la mejora se usa para recortar holgura sin devolver autonomía, se hace fuera de la jornada o se mide por el número de propuestas. La diferencia no la marcan las herramientas, sino la forma de dirigir.
El coche eléctrico: los límites de la mejora continua ante un cambio tecnológico
El pionero del híbrido ha avanzado con mucha más prudencia que otros fabricantes en el coche eléctrico de batería. En el ejercicio cerrado en marzo de 2026, Toyota y Lexus vendieron unos 4,62 millones de híbridos convencionales y unos 243.000 eléctricos de batería: estos últimos crecieron un 68 % en un año, pero todavía suponen alrededor del 2,3 % de sus ventas, frente a más del 40 % de los híbridos. Toyota defiende una estrategia de varias tecnologías a la vez según la región, y si es una apuesta acertada o una forma de proteger lo que ya domina es un debate abierto, que este artículo no pretende cerrar.
Lo que sí permite es ver la tensión con la que empezaba el capítulo de innovación. Un sistema muy bueno mejorando lo existente y dando saltos tecnológicos dentro de su negocio no garantiza, por sí solo, elegir bien lo siguiente cuando el cambio llega desde fuera o con otra lógica. Esa decisión depende de la estrategia y del juicio de la dirección, y no se resuelve con ninguna herramienta de producción.
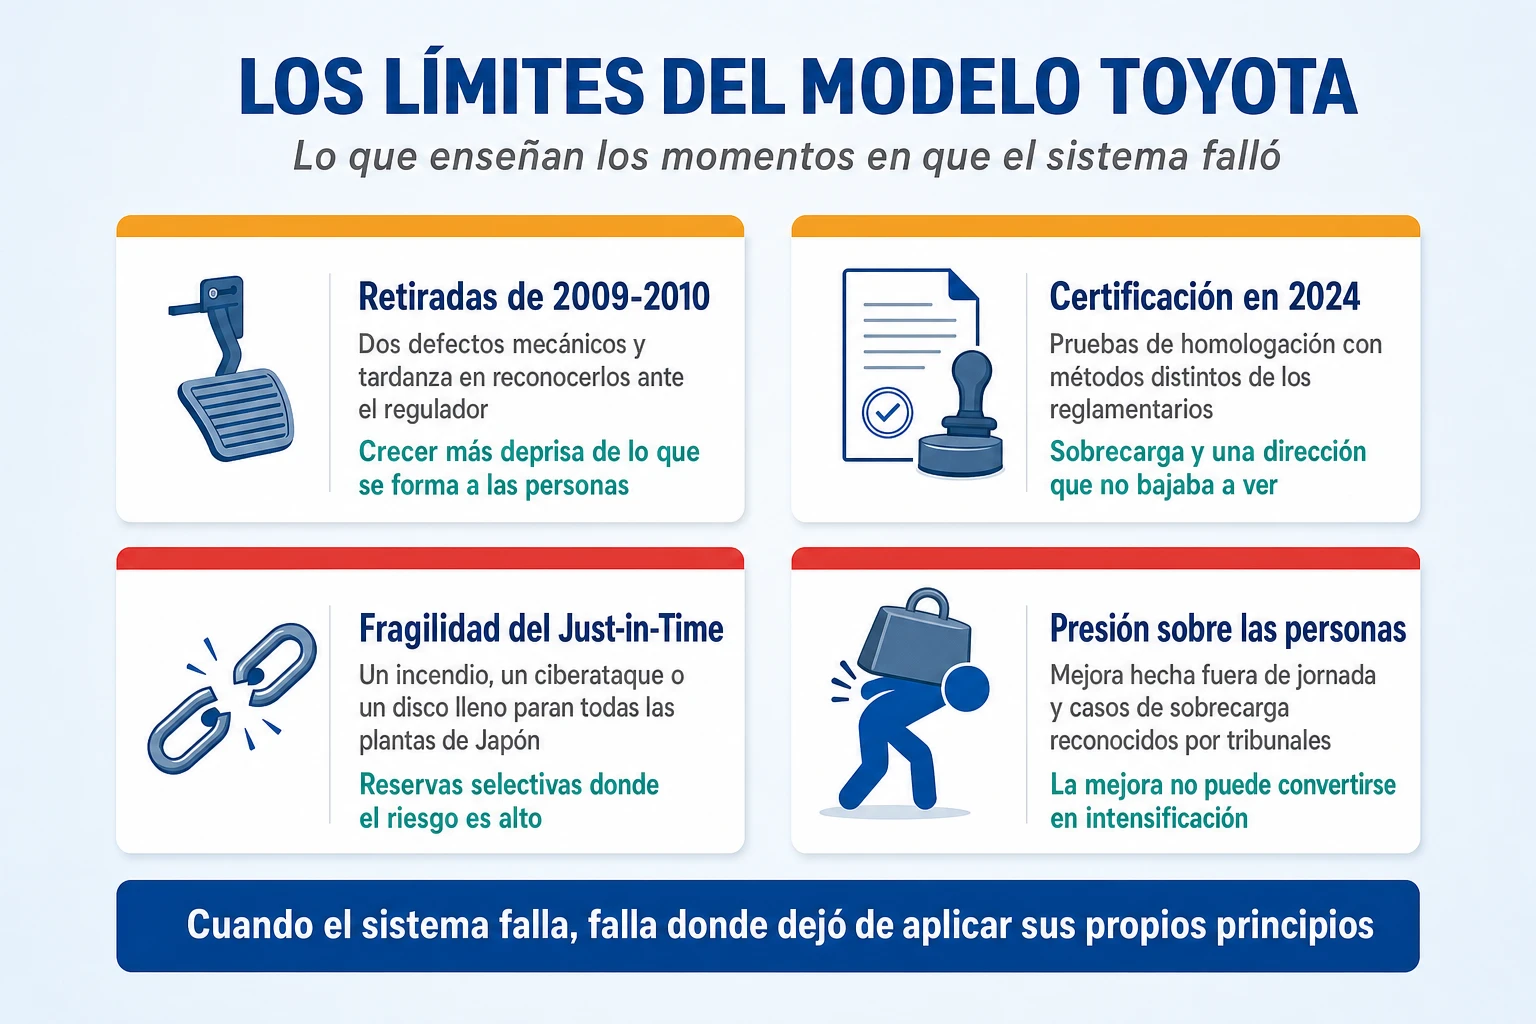
Qué tienen en común los fallos de Toyota: principios que se dejaron de practicar
Lo que tienen en común estos episodios es significativo. En casi todos, el sistema falló donde dejó de aplicar sus propios principios: se creció más deprisa de lo que se formaba a la gente, la dirección no fue a ver la realidad de la certificación, se ocultó un problema en lugar de detenerse ante él o se eliminó una holgura sin poder resolver el riesgo que cubría. Las herramientas siguieron ahí en todos los casos; lo que se debilitó fue la práctica.
Para cualquier empresa, esa es probablemente la lección más útil del modelo Toyota. Sus principios no protegen de nada si se dejan de practicar, y la presión por el crecimiento o por los resultados es justamente la que más empuja a dejarlos: es más rápido apagar un fuego que analizar su causa, más cómodo no contar un problema que detenerse ante él y más barato a corto plazo recortar la formación que mantenerla. Por eso el capítulo siguiente, dedicado a la aplicación, insiste tanto en los indicadores que protegen la capacidad del sistema y no solo en los que miden sus resultados.
9. Cómo aplicar el modelo Toyota en una empresa actual: diagnóstico, metodología de implantación e indicadores
Los capítulos anteriores responden a la primera pregunta del artículo: qué hizo Toyota y por qué fue revolucionario. Este responde a la segunda, que es la que importa a quien dirige una organización: qué habría que cambiar en la propia empresa para conseguir algo parecido. La respuesta no es una lista de herramientas que implantar, sino una forma de empezar, una metodología que se adapta a lo que se va aprendiendo y una manera de saber si se está construyendo una capacidad o solo instalando herramientas.
El capítulo sigue el orden de las decisiones que tiene que tomar una dirección. Primero, qué se puede trasladar y qué no; después, cómo diagnosticar la empresa y elegir por dónde empezar; a continuación, cómo organizar la implantación, quién hace qué cada semana y cómo se mide; y, por último, cómo terminó el caso de la empresa de mantenimiento y qué errores conviene evitar.
Qué adaptar y qué no copiar del modelo Toyota
La distinción útil es entre principios y mecanismos. Los principios de Toyota son trasladables a casi cualquier organización: gestionar el flujo completo, detenerse ante la anomalía, buscar la causa en el proceso, comprobar antes de generalizar, convertir lo aprendido en estándar y desarrollar a las personas para que mejoren su propio trabajo. Los mecanismos, en cambio, se diseñaron para un contexto concreto: producción repetitiva de productos físicos, con demanda relativamente previsible y una red de proveedores cercana. Trasladarlos sin adaptarlos es la forma más segura de obtener la forma sin el resultado.
El consultor británico John Seddon formuló la advertencia más clara para los servicios. Llamó demanda de fallo a la que se produce porque algo no se hizo, o no se hizo bien, para el cliente: la llamada para preguntar por qué no ha llegado el técnico, la reclamación porque se envió el producto equivocado, la consulta porque el formulario no se entiende. Según sus estimaciones, que no están auditadas de forma independiente, puede suponer entre el 40 % y el 60 % de la demanda en muchas organizaciones de servicios; una medición independiente en una policía británica encontró un 32 %. Y Seddon señaló que parte de esa demanda la crean precisamente las recetas industriales mal trasladadas: limitar el tiempo que se dedica a cada cliente o estandarizar procedimientos que no absorben la variedad real de lo que piden los clientes genera más llamadas, no menos.
De ahí se desprenden algunos criterios de adaptación. Se estandariza lo que es repetitivo y se deja margen de decisión para lo que es variado; se aplica el Just-in-Time a lo que se puede reponer deprisa y se mantiene reserva para lo que no; se limita el trabajo en curso, que funciona casi en cualquier contexto, antes que intentar imponer un ritmo uniforme, que solo funciona con trabajo homogéneo; y se mide la demanda de fallo como uno de los primeros indicadores de desperdicio en cualquier servicio. Tampoco hay que copiar la terminología: llamar «gemba» a la oficina o «andon» a un canal de chat no aporta nada si no cambia la forma de trabajar.
Aplicaciones fuera de la fabricación: servicios, sanidad, tecnología y logística
La sanidad ofrece el caso más estudiado. El Virginia Mason Medical Center de Seattle adoptó en 2002 un sistema de gestión basado en el de Toyota, después de que su equipo directivo viajara a Japón para estudiarlo en plantas industriales. Su traducción más fiel de un principio del sistema Toyota es la alerta de seguridad del paciente: cualquier empleado debe notificar de inmediato una situación que pueda causar daño y detener la actividad que pueda agravarlo, exactamente como un operario tira del andon. El propio consejero delegado contó que al principio solo uno de cada diez profesionales lo apoyaba con entusiasmo, otro de cada diez se oponía frontalmente y el resto esperaba, y que lo que peor aceptaron los médicos fue precisamente el equivalente a parar la línea. Los resultados que publica el hospital son llamativos, pero son autodeclarados y no siempre coherentes entre sí, así que sirven como ilustración más que como prueba.
La evaluación independiente más rigurosa procede del sistema público británico. Entre 2015 y 2021, el instituto de Virginia Mason trabajó con cinco hospitales del NHS para adaptar su sistema, y la Warwick Business School evaluó el programa con cientos de entrevistas, observación directa y comparación con hospitales similares. En los procesos concretos sobre los que se trabajó, los resultados fueron muy claros: los talleres de mejora redujeron un 62 % el tiempo de los procesos abordados y corrigieron dos de cada tres defectos de calidad identificados. En los resultados del hospital en su conjunto, en cambio, el efecto fue desigual: uno mejoró frente a sus comparables, otros no se diferenciaron y alguno empeoró. La explicación de los evaluadores es la lección más útil del caso: no se había establecido un hilo claro entre la mejora de los procesos, los objetivos de cada hospital y las prioridades del sistema, que es exactamente lo que resuelve el despliegue de la estrategia del capítulo 6.
En el desarrollo de software, la influencia es real pero conviene describirla con precisión. Mary y Tom Poppendieck tradujeron en 2003 los desperdicios de Ohno al software, empezando por el trabajo a medio hacer, que equivale al inventario; el primer kanban de software, montado en un equipo de Microsoft en 2004, era una herramienta electrónica y debía tanto a la teoría de restricciones de Goldratt como a Toyota; y la investigación de DORA sobre rendimiento de los equipos tecnológicos incluye prácticas como trabajar en lotes pequeños, limitar el trabajo en curso y hacer visible el flujo. Pero decir que la integración y entrega continuas son «esencialmente Just-in-Time» es una simplificación: el Just-in-Time coordina el suministro de piezas físicas idénticas al ritmo de la demanda, mientras que la entrega continua automatiza la integración de cambios que son distintos cada vez y cuyo objetivo principal es aprender deprisa. Comparten principios, no mecanismos. Algo parecido ocurre con los análisis de incidentes sin culpa de las empresas tecnológicas, que comparten con Toyota la idea de que el error revela un fallo del sistema, pero proceden de la aviación y la sanidad.
En la logística y la distribución comercial, los principios de flujo se trasladan casi sin adaptación. Una pyme distribuidora puede reponer sus tiendas o sus clientes según el consumo real con sistemas de dos cajas o puntos de pedido calculados como el kanban, nivelar la preparación de pedidos a lo largo del día en lugar de concentrarla en la última hora, y reducir los tiempos de preparación de cada ruta con cargas preparadas de antemano. En todos estos casos, la evidencia académica disponible apunta en la misma dirección: en la industria, los estudios más citados encuentran un efecto positivo y moderado de las prácticas lean sobre el rendimiento operativo, que se concentra en quienes implantan el conjunto y no piezas sueltas; en la sanidad, las revisiones sistemáticas encuentran mejoras en los procesos, pero no un efecto demostrado sobre los resultados de salud. Es una advertencia contra las promesas exageradas, no contra el método.
Diagnóstico inicial: diez preguntas, dónde mirar y qué capacidad desarrollar primero
Antes de cambiar nada, conviene saber en qué punto se encuentra la organización respecto a las seis capacidades del artículo. Las preguntas siguientes no buscan una puntuación, sino identificar dónde está el mayor obstáculo, y por eso cada una indica dónde hay que mirar para responderla con hechos y no con opiniones. Se responden mejor recorriendo el proceso que en una sala de reuniones.
| Capacidad | Pregunta | Dónde mirar |
| Flujo | ¿Cuánto tarda de punta a punta el proceso principal y qué parte es trabajo y qué parte espera? | Seguir diez casos reales desde la petición hasta la entrega |
| Flujo | ¿Hay alguien responsable del recorrido completo? | Quién responde cuando un cliente se queja del plazo |
| Flujo | ¿Cuánto trabajo hay empezado sin terminar y existe algún límite? | El listado de trabajos abiertos y su antigüedad |
| Calidad | ¿Qué parte de lo que piden los clientes es demanda de fallo? | Una semana de llamadas y correos clasificados |
| Calidad | ¿Dónde se descubren los errores y quién responde cuando alguien avisa? | Las últimas veinte incidencias y cuánto tardó la respuesta |
| Aprendizaje | ¿Los problemas resueltos el año pasado han dejado de producirse? | Las incidencias que se repiten en el registro |
| Aprendizaje | ¿Existe una forma documentada y vigente de hacer las tareas principales? | Si dos personas hacen la misma tarea del mismo modo |
| Personas | ¿Cómo aprende su trabajo una persona nueva y cuánto tarda en hacerlo bien? | Las tres últimas incorporaciones |
| Liderazgo | ¿Cuánto tiempo dedican los responsables a ver el trabajo y a ayudar? | Sus agendas de las dos últimas semanas |
| Estrategia | ¿Puede cualquier persona decir las tres prioridades del año y qué aporta a cada una? | Preguntar a cinco personas de áreas distintas |
Las respuestas suelen señalar con bastante claridad por dónde empezar. Si fallan las preguntas de flujo, el punto de partida es el recorrido completo del proceso principal; si fallan las de calidad, la detección en origen; si fallan las de aprendizaje, el razonamiento para resolver problemas; y si fallan las de personas, liderazgo y estrategia, la forma de dirigir. En la mayoría de las empresas fallan varias a la vez, y entonces conviene empezar por el flujo del proceso que más importa al cliente, porque es el que hace visibles los demás problemas. Pero empezar por el flujo no significa dejar para después a las personas y a la dirección: la forma de dirigir tiene que cambiar desde el primer piloto, porque es la que decide si lo que se aprende en él se mantiene.
Metodología de implantación en ocho fases que se superponen, con entregables y criterios para avanzar
Los capítulos de este artículo siguen un orden didáctico, del flujo a la estrategia, pero una transformación real no puede recorrerlos en ese orden. Si primero se transforma el flujo, después la calidad, después las personas y al final se conecta todo con la estrategia, los primeros cambios llegan sin responsables preparados para sostenerlos y sin una dirección que les dé sentido. La metodología siguiente organiza el trabajo en ocho fases con un entregable y un criterio para pasar a la siguiente, pensada para una empresa de 30 a 100 personas, aunque su lógica sirve también para unidades de organizaciones mayores.
| Fase | Trabajo principal | Entregable | Criterio para avanzar |
| 1. Alinear | Elegir el problema prioritario, el responsable y el resultado esperado | Mandato de una página | Patrocinador y dueño del proceso nombrados, con tiempo reservado |
| 2. Diagnosticar | Observar el proceso y construir el mapa de la situación actual | Línea de base y mapa del flujo | Línea de base medida con el mismo método que se usará después |
| 3. Diseñar | Definir el estado futuro y las restricciones que hay que resolver | Mapa futuro e hipótesis con su predicción | Cada cambio tiene una predicción medible y un piloto previsto |
| 4. Experimentar | Pilotar cambios limitados y reversibles | Resultados comparados con una referencia | Mejora mantenida varias semanas y sin efectos secundarios graves |
| 5. Desarrollar | Enseñar a los responsables a detectar problemas, ayudar y formar | Rutinas de liderazgo en marcha | Las rutinas funcionan un mes sin el impulsor del proyecto |
| 6. Estandarizar | Convertir las mejoras comprobadas en estándares y enseñarlos | Estándares y hojas de instrucción | El estándar se cumple y tiene fecha de revisión |
| 7. Escalar | Extender lo aprendido a otros equipos, adaptándolo | Plan de despliegue y seguimiento | Los resultados se repiten en otros equipos, no solo los cambios |
| 8. Sostener | Integrar la mejora en las rutinas de gestión y en la estrategia | Sistema permanente de mejora | Las mejoras siguen vigentes a los seis meses |
Tres reglas evitan que la tabla se lea como una secuencia rígida. La primera es que las fases se superponen: la formación de los responsables no empieza en la quinta, sino en el primer piloto, y la conexión con la estrategia empieza en la primera, al elegir el problema, aunque se consolide en la última. La segunda es que se avanza por criterios, no por calendario: un piloto no se extiende porque haya pasado un trimestre, sino porque se ha demostrado que funciona, que se puede repetir y que hay capacidad para sostenerlo. Y la tercera es que la metodología tiene vuelta atrás: si un experimento no confirma la hipótesis, se vuelve al diseño, y si al escalar los resultados no se repiten, se vuelve a experimentar en el equipo donde fallan, porque es ahí donde está lo que todavía no se ha entendido.

Cómo aplicarlo en una empresa de 30 a 100 personas sin crear estructura
En una empresa mediana o pequeña, el riesgo no es la falta de método, sino crear una estructura que la propia empresa no puede sostener: una oficina de mejora, un equipo de consultores permanente o un calendario de talleres que compite con la operación. La alternativa es repartir el trabajo entre cinco piezas que ya existen o que cuestan poco crear. Un patrocinador, normalmente el gerente, que elige el problema, protege el tiempo y resuelve los conflictos entre áreas. Un dueño del proceso, que responde del resultado de punta a punta y dirige los pilotos. Un equipo pequeño de tres a cinco personas que hacen el trabajo, con una parte de su jornada reservada, no con horas extra. Un piloto representativo, un equipo, una zona o una línea de producto en el que se pueda aprender sin poner en riesgo a toda la empresa. Y tres o cuatro indicadores, no más, medidos igual antes y después.
Con esas cinco piezas, la dedicación necesaria es modesta pero constante. Lo que hace funcionar el sistema no son las horas de proyecto, sino unas pocas rutinas que se cumplen cada día, cada semana y cada mes, y que responden a una de las preguntas que más se repiten entre los directivos: qué tiene que hacer exactamente cada responsable.
Qué hace cada responsable cada día, cada semana y cada mes
La tabla traduce los capítulos anteriores a rutinas concretas para una empresa como la del ejemplo. Lo importante no es copiar las frecuencias, sino que cada rutina tenga hora fija, un formato breve y una respuesta garantizada a lo que se plantea en ella.
| Rol | Cada día | Cada semana | Cada mes |
| Gerente o dirección | Atender los problemas escalados en el plazo acordado | Reunión de dirección: prioridades en rojo, conflictos entre áreas y decisiones | Revisión de las prioridades y un día acompañando el trabajo en primera línea |
| Dueño del proceso | Revisar el flujo: trabajo abierto, esperas y casos que se retrasan | Revisar con cada jefe de equipo los problemas abiertos y acompañarle en su mejora | Actualizar el mapa del flujo y los indicadores; preparar la revisión de prioridades |
| Jefe de equipo | Reunión de quince minutos ante el tablero y respuesta a las peticiones de ayuda | Analizar un problema repetido y formar a alguien en una tarea | Revisar el cuadro de formación y los estándares de su equipo |
| Cada persona del equipo | Avisar de las anomalías y trabajar según el estándar | Proponer o probar una mejora pequeña | Participar en la revisión de un estándar o en un análisis de causas |
Cuadro de mando: indicadores de resultado, de capacidad de mejora y de protección del sistema
Medir una transformación de este tipo exige tres familias de indicadores. Los indicadores de resultado dicen si se ha mejorado: plazo, calidad, coste, cumplimiento de compromisos y satisfacción del cliente. Son imprescindibles, pero se pueden mejorar durante un tiempo con atajos que deterioran la capacidad futura, como presionar a las personas o retrasar mantenimientos. Los indicadores de capacidad de mejora dicen si la organización está aprendiendo a mejorar, y son los que predicen si los resultados se mantendrán. Y los indicadores de protección vigilan que ninguna mejora se consiga a costa de otra dimensión, como la seguridad, la carga de las personas o la fiabilidad del suministro.
| Indicador | Familia | Qué revela | Error habitual al usarlo |
| Plazo medio y de los casos que más tardan | Resultado | Cuánto espera el cliente típico y el peor servido | Mirar solo la media, que esconde los casos extremos |
| Antigüedad del trabajo pendiente | Resultado | Si hay trabajo olvidado en la cola | Contar cuántos trabajos hay y no cuánto llevan esperando |
| Trabajo bien hecho a la primera | Resultado | Qué parte del trabajo no necesita repetirse | Contar solo los defectos que reclama el cliente |
| Demanda de fallo | Resultado | Cuánto trabajo genera la propia organización con sus errores | No distinguirla de la demanda de valor |
| Cumplimiento de plazos comprometidos | Resultado | Si se cumple lo que se promete al cliente | Prometer plazos largos para cumplirlos siempre |
| Problemas resueltos con la causa comprobada | Capacidad | Si se resuelven causas o síntomas | Contar problemas cerrados en lugar de causas eliminadas |
| Mejoras vigentes a los seis meses | Capacidad | Si lo aprendido se ha convertido en estándar | Medir solo las mejoras propuestas |
| Tiempo de respuesta a una petición de ayuda | Capacidad | Si el equivalente al andon funciona | Penalizar a los equipos que más avisan |
| Personas formadas en cada tarea clave | Capacidad | Si el conocimiento depende de unas pocas personas | Contar horas de curso en lugar de tareas dominadas |
| Variabilidad de la carga semanal | Protección | Si la nivelación funciona o los picos siguen | Mirar solo la carga media |
| Horas extra, bajas e incidentes de seguridad | Protección | Si la mejora se está pagando con sobrecarga | Tratarlos como asunto de recursos humanos y no del sistema |
| Fiabilidad de proveedores y componentes críticos | Protección | Si el flujo ajustado está expuesto a una rotura | Revisarla solo después de una crisis |
Un detalle práctico distingue un buen sistema de indicadores de uno que produce efectos perversos. Los indicadores de capacidad no deben convertirse en cuotas: exigir un número de sugerencias por persona o de problemas resueltos por mes produce sugerencias triviales y problemas cerrados en falso. Sirven para conversar sobre cómo funciona el sistema, no para evaluar a las personas. Y los de protección tienen que revisarse en la misma reunión que los de resultado, porque su función es precisamente impedir que uno mejore a costa del otro.
La evolución completa de la empresa de servicios: qué cambió en cada fase y por qué
Las cifras del caso han ido apareciendo capítulo a capítulo. La tabla las reúne en un solo lugar, con tres indicadores medidos siempre sobre la misma población, las averías, para que el caso pueda seguirse sin tener que recordar datos repartidos a lo largo del artículo. Las cifras son ilustrativas, y la última fila es un objetivo, no un resultado.
| Etapa | Plazo medio de reparación | Averías abiertas en un día | Segundas visitas |
| Situación inicial | 6,5 días | Unas 130 | 31 % |
| Primera fase (meses 1 a 6) | 3,5 días | Unas 70 | 18 % |
| Consolidación (meses 7 a 18) | 2,5 días | Unas 50 | 10 % |
| Objetivo (mes 24) | 2 días | Unas 40 | Menos del 8 % |
Cada salto tiene una explicación. En la primera fase, el plazo baja casi a la mitad porque desaparecen las dos grandes esperas, la de la planificación semanal y la de las piezas, gracias a la planificación diaria, el límite de trabajos abiertos, la reposición por consumo y los kits preparados; y las segundas visitas bajan del 31 % al 18 % por los tres mecanismos de calidad en origen. Las averías abiertas siguen la ley de Little: con unas 20 averías resueltas al día, un plazo de 3,5 días supone unas 70 abiertas. En la consolidación, las mejoras proceden de la capacidad más que de las reglas: el mecanismo de aprendizaje corrige la carga de las furgonetas y lleva las segundas visitas al 10 %; la nivelación de los preventivos a lo largo del año, cuyo efecto solo se ve al pasar el verano, elimina buena parte de los picos; y los jefes de equipo y la instrucción del trabajo reducen los diagnósticos fallidos de los técnicos nuevos. El objetivo del mes 24 depende de lo que todavía falta: que el estándar llegue a todos los equipos y que la línea de guardia resuelva más casos a la primera.
Conviene leer estas cifras con la misma prudencia que se pide a cualquier piloto. Una mejora en un equipo o en un periodo puede deberse a otras causas, como la estación del año o la experiencia de las personas, y por eso el caso compara cada piloto con los equipos que todavía no lo aplican y comprueba que los resultados se mantienen a los tres y a los seis meses antes de darlos por buenos. Las cifras son ilustrativas, pero el orden no lo es: el flujo hace visibles los problemas, la calidad en origen los detiene, el aprendizaje los convierte en estándar, las personas lo sostienen, la estrategia lo orienta y la innovación, como se vio en el capítulo 7, aprovecha la capacidad liberada.
Cómo saber si se está construyendo una capacidad y cuándo no tiene sentido aplicar un principio
La diferencia entre implantar herramientas y construir una capacidad se nota en señales concretas. Los problemas resueltos dejan de producirse; los responsables dedican más tiempo a enseñar que a resolver; los estándares cambian y tienen fechas de revisión recientes; las personas avisan de más problemas al principio, no de menos; y las mejoras sobreviven a la ausencia de quien las impulsó. Si al cabo de un año hay tableros en todas las paredes pero ninguna de estas señales, la empresa ha instalado la forma del sistema sin su contenido.
La otra pregunta frecuente es cuándo un principio no tiene sentido. Cada principio de Toyota responde a una condición, y donde la condición no existe, el principio no aporta: la tabla resume las más habituales.
| Principio | Tiene sentido cuando | Conviene adaptarlo o descartarlo cuando |
| Producir según el consumo (pull) | La demanda se repite y la reposición es corta | Cada trabajo es único o tarda meses: basta con limitar el trabajo en curso |
| Estandarizar el trabajo | La tarea se repite y su variación produce errores | La variedad es el servicio: se estandarizan solo los puntos clave |
| Detenerse ante la anomalía | Un error temprano se encarece en las etapas siguientes | No hay nadie que pueda responder: primero hay que crear la respuesta |
| Reducir el inventario | Esconde problemas que se pueden resolver | Cubre un riesgo que no se puede eliminar, como un proveedor único lejano |
| Nivelar la carga | Parte del trabajo se puede planificar | Todo es urgente e imprevisible: se reserva capacidad en lugar de nivelar |
Errores frecuentes al implantar el modelo Toyota
Circula a menudo la cifra de que el 70 % de las implantaciones lean fracasan. No tiene respaldo empírico: procede de una estimación que Michael Hammer y James Champy calificaron de no científica en un libro sobre reingeniería de 1993, y una revisión académica de 2011 no encontró evidencia válida que la sostuviera para los cambios organizativos en general. Lo que sí está bien documentado son los motivos por los que estas implantaciones se quedan a medias, y coinciden con notable regularidad en estudios independientes entre sí.
El primero es implantar herramientas sin sistema: tableros, tarjetas y talleres sin la formación, la participación y la capacidad de respuesta que los hacen funcionar. Un estudio sobre plantas industriales encontró que las de peor rendimiento operativo y peores resultados de seguridad y salud eran precisamente las que habían adoptado prácticas Just-in-Time sin las prácticas de personas y de prevención que las acompañan. El segundo es no conectar la mejora con los objetivos, que es lo que la evaluación del NHS identificó como causa de los resultados desiguales. El tercero es una dirección que no baja al terreno, un error del que no se libra ni la propia Toyota, como reconoció en 2024. El cuarto es exigir o crecer más deprisa de lo que se forma a las personas, que fue el diagnóstico de Akio Toyoda en 2010. Y el quinto es trasladar mecanismos a contextos que no los admiten, como estandarizar sin margen un servicio con demanda muy variada.
Hay un sexto error, más sutil, que afecta sobre todo a las empresas que obtienen buenos resultados al principio. Consiste en tratar la transformación como un proyecto con fecha de fin, que se da por terminado cuando se han implantado las herramientas y se han conseguido las primeras mejoras. En Toyota, la mejora continua no es un proyecto, sino la forma normal de trabajar; en cuanto deja de practicarse, los estándares se degradan, las esperas vuelven y los problemas resueltos reaparecen. La pregunta que distingue a una organización que ha cambiado de verdad no es qué herramientas utiliza, sino qué ocurre la próxima vez que alguien detecte un problema.
Conclusión: qué hizo Toyota y qué tendría que cambiar en su empresa para conseguir algo parecido
La primera pregunta del artículo era qué hizo Toyota y por qué fue revolucionario. Toyota demostró que era posible mejorar a la vez la calidad, el coste, el plazo y la flexibilidad, algo que la industria consideraba incompatible, no porque hiciera desaparecer todos los compromisos entre esos objetivos, sino porque descubrió que muchas de las cosas que los empeoraban, como el exceso de inventario, los defectos detectados tarde o las esperas entre etapas, los empeoraban todos al mismo tiempo. Y lo consiguió convirtiendo la resolución de problemas en el trabajo de todos, no en el de unos pocos especialistas. Esa es la revolución: no una técnica de fabricación, sino una forma de dirigir en la que la organización aprende cada día.
La segunda pregunta era qué tendría que cambiar en la propia empresa para conseguir algo parecido. La respuesta no es implantar tableros, organizar talleres de mejora ni rellenar informes A3, sino cambiar lo que está por debajo de las herramientas: quién responde del recorrido completo, cuánto trabajo se empieza a la vez, qué ocurre cuando alguien detecta un problema, dónde se guarda lo aprendido, a qué dedican su tiempo los responsables y cuántas prioridades persigue la empresa a la vez. Ninguno de esos cambios exige una gran inversión; todos exigen constancia durante años.
El legado más valioso de Toyota no es ninguna de sus herramientas, sino la capacidad organizativa de aprender y evolucionar, y también la advertencia que dejan sus propios fallos. Cuando el sistema ha fallado, en 2010 o en 2024, ha sido porque se dejaron de aplicar sus principios, no porque faltaran herramientas. Por eso el éxito no lo marca quien apaga los fuegos más deprisa, sino quien construye un sistema en el que los incendios son la excepción, porque cada problema se analiza en su causa, la solución se comprueba y lo aprendido pasa a formar parte de la forma normal de trabajar. Quien quiera profundizar en por qué tantas transformaciones se quedan a medias encontrará un complemento en el artículo sobre por qué fallan las transformaciones empresariales.
Seis preguntas para la próxima reunión de dirección. Resumen lo que este artículo propone mirar, y se responden mejor con hechos del propio proceso que con opiniones.
- ¿Cuánto tarda de punta a punta nuestro proceso más importante para el cliente, y quién responde de ese plazo completo?
- ¿Cuánto trabajo tenemos empezado sin terminar, y qué nos impide limitarlo?
- La última vez que alguien detectó un problema, ¿cuánto tardó en recibir ayuda y qué cambió después?
- ¿Qué problemas resolvimos hace seis meses que han vuelto a aparecer?
- ¿Qué parte de su semana dedican nuestros responsables a ver el trabajo donde se hace y a enseñar?
- ¿Cuáles son nuestras tres prioridades, quién es su dueño y qué indicador nos avisaría hoy de que vamos a incumplirlas?
En Transformalix ayudamos a empresas de entre 30 y 100 personas a aplicar estos principios de flujo, calidad en origen, aprendizaje y liderazgo a sus propios procesos, para construir sistemas que mejoran cada día y no proyectos que se agotan al terminar. Si quiere ver cómo trabajamos, puede consultar nuestros servicios.